Comprendre la zone affectée par la chaleur (HAZ) dans la découpe laser au tube à fibre optique
Introduction
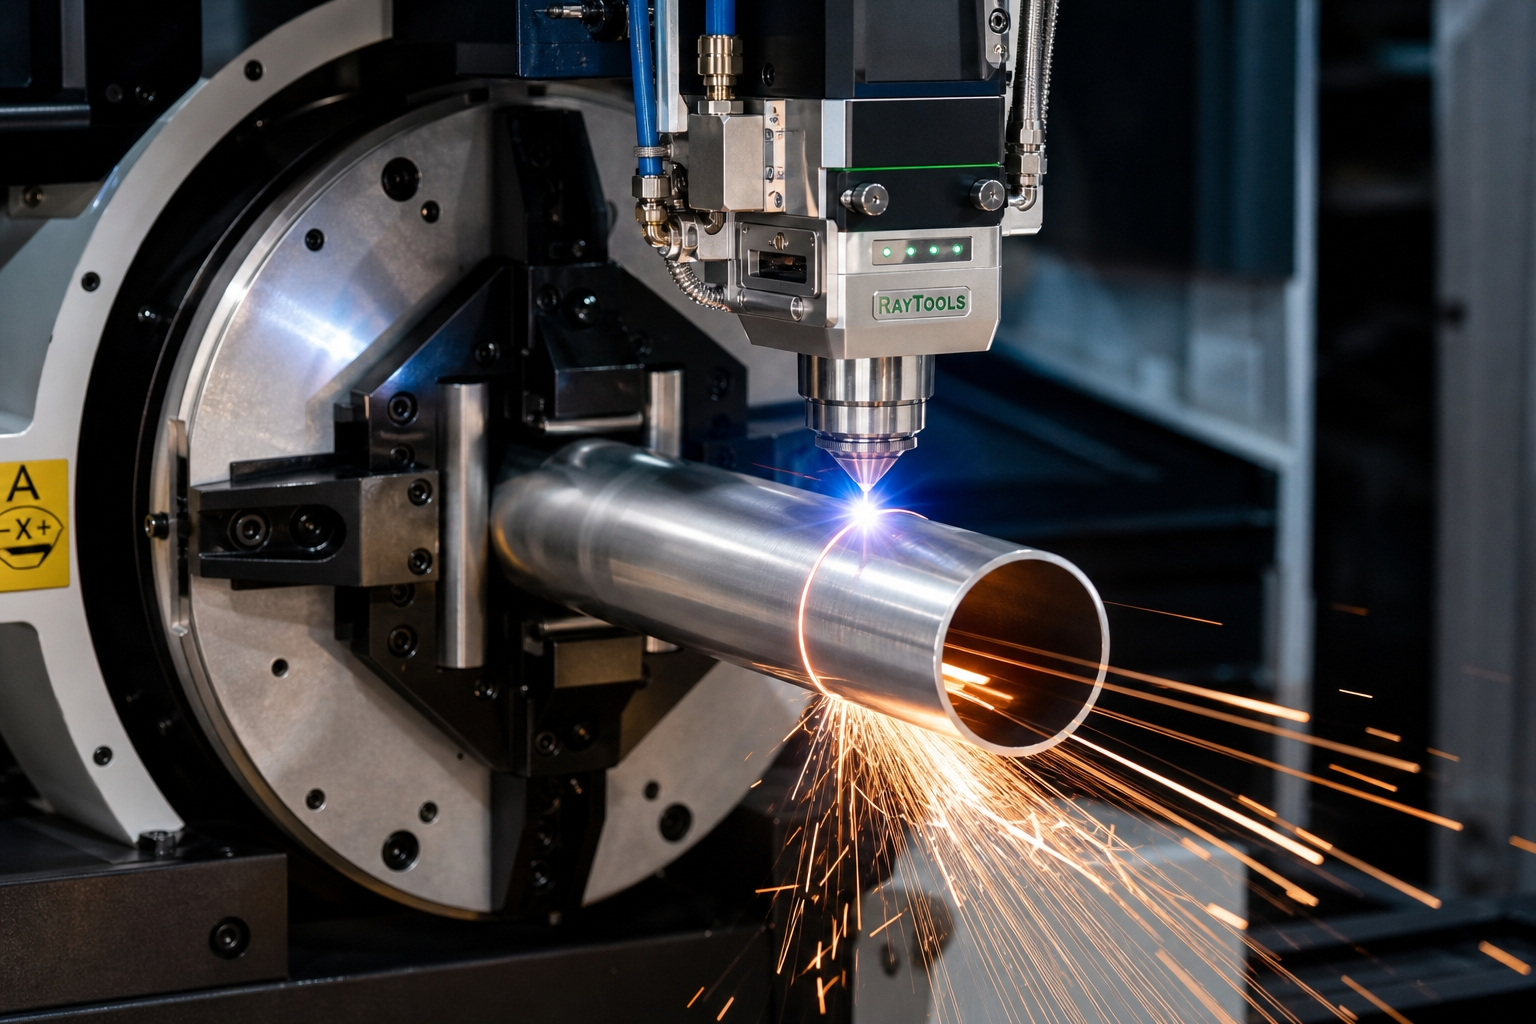
Le secteur de la fabrication moderne repose largement sur la précision et l’efficacité. Dans le domaine de la fabrication métallique, la découpe laser de tubes à fibre s’est imposée comme une technologie phare, offrant une précision et une rapidité inégalées pour les profils de tubes complexes. Cependant, malgré ces capacités avancées, les fabricants sont confrontés à des défis, dont l’un des plus critiques est la zone affectée thermiquement (HAZ). Comprendre la HAZ dans la découpe laser de tubes par fibre optique ne relève pas seulement de la théorie ; il s'agit d'optimiser la production, de garantir l'intégrité des matériaux et de fournir des produits de qualité supérieure.
Ce guide complet se penche sur les subtilités de la zone affectée par la chaleur (HAZ), en explorant sa formation, les facteurs qui l'influencent et ses effets sur divers matériaux. Nous aborderons également les stratégies visant à réduire au minimum la HAZ, à renforcer les protocoles de sécurité, et nous mettrons en avant la manière dont la technologie de découpe laser à fibre optique de Chittak répond à ces préoccupations. Notre objectif est d’apporter des informations précieuses aux propriétaires d’usines de transformation de tubes, aux responsables des achats, aux responsables techniques d’usine et à toutes les parties prenantes qui cherchent à créer un environnement de découpe laser sûr et à obtenir des résultats de qualité supérieure.
Qu'est-ce que la zone affectée (HAZ) dans la découpe laser de tubes en fibre optique ?
Pour atténuer efficacement les effets du HAZ, il est essentiel de comprendre tout d'abord ce dont il s'agit et comment il se manifeste lors du processus de découpe au laser à fibre optique. Ces connaissances constituent la base nécessaire à la mise en œuvre de stratégies de contrôle efficaces.
Définition de la zone affectée thermiquement
La zone affectée thermiquement (ZAT) désigne la partie d’un matériau qui n’a pas fondu mais qui a subi des modifications de sa microstructure et de ses propriétés en raison de l’apport de chaleur généré par un processus de soudage ou de découpe. Dans le cadre de la découpe laser de tubes en fibre, cette zone s'étend depuis le bord de coupe vers l'intérieur du matériau. Alors que la fonction principale du laser est de faire fondre et de vaporiser le matériau le long de la ligne de coupe, le matériau environnant absorbe une quantité importante de chaleur, ce qui entraîne ces modifications indésirables. L’étendue et la gravité de la HAZ sont des facteurs critiques pour les performances des composants et la qualité globale du produit, car elles ont une incidence sur tous les aspects, de la résistance mécanique à la résistance à la corrosion. Une HAZ minimale est le signe d’un processus de découpe laser bien maîtrisé et sûr.
Comment se forme le HAZ lors de la découpe de tubes
La formation de la zone affectée thermiquement (HAZ) lors de la découpe laser de tubes à fibres est une conséquence directe de l'énergie thermique transférée du faisceau laser à la pièce à usiner. Lorsque le faisceau laser à haute énergie interagit avec le matériau du tube, il génère une chaleur localisée intense. Alors que le matériau fondu est expulsé par le gaz d'assistance, une partie de cette chaleur se dissipe dans le matériau adjacent. Ce cycle de chauffage localisé suivi d’un refroidissement peut entraîner des transformations de phase, une croissance des grains ou la précipitation de nouvelles phases au sein de la microstructure du matériau. La vitesse de déplacement du laser, la puissance qu’il délivre et les propriétés thermiques du matériau jouent tous un rôle significatif dans l’étendue de la zone affectée thermiquement (HAZ). Lors de la découpe laser de tubes à fibre optique, il est essentiel de minimiser cette propagation de chaleur pour obtenir un produit fini de haute qualité.
Signes visibles de la zone affectée (HAZ) sur les arêtes de coupe
L'identification de la zone affectée thermiquement (HAZ) peut souvent se faire par inspection visuelle des bords de coupe. Les signes visibles les plus courants comprennent une décoloration, un ternissement ou une modification de l'aspect de surface à proximité de la coupe. Par exemple, l'acier inoxydable peut présenter une teinte bleuâtre ou jaunâtre, tandis que l'acier au carbone peut montrer une oxydation accrue ou un bord noirci. Une rugosité, des bavures ou une texture de surface irrégulière peuvent également indiquer une zone affectée par la chaleur (HAZ) importante. Dans certains cas, des microfissures ou de petites déformations peuvent être présentes, en particulier dans les matériaux plus fragiles. Ces indices visibles sont essentiels pour obtenir un retour d'information immédiat sur la qualité de la découpe laser et pour ajuster les paramètres afin d'obtenir une découpe plus précise et plus nette, avec une zone affectée par la chaleur (HAZ) réduite.
Facteurs influençant la zone affectée thermiquement (HAZ) lors de la découpe au laser à fibre optique de tubes
Plusieurs facteurs interdépendants déterminent la taille et les caractéristiques de la zone affectée thermiquement (HAZ) lors de la découpe au laser à fibre optique. Une compréhension fine de ces variables permet aux opérateurs d'ajuster avec précision leurs procédés afin d'obtenir des résultats optimaux et de minimiser l'impact thermique.
Paramètres de puissance laser et de vitesse de découpe
L'interaction entre la puissance du laser et la vitesse de découpe est sans doute le facteur qui influence le plus la zone affectée thermiquement (HAZ). Une puissance laser élevée, bien qu'elle permette une découpe plus rapide, peut également générer davantage de chaleur dans le matériau, ce qui risque d'élargir la HAZ. À l'inverse, une vitesse de découpe trop lente pour une puissance donnée peut également entraîner une accumulation excessive de chaleur et une HAZ plus large. L'objectif est de trouver l'équilibre optimal entre une puissance suffisante pour obtenir une découpe nette et une vitesse de déplacement suffisamment rapide pour minimiser l'absorption de chaleur par le matériau environnant. Ce réglage précis est essentiel pour préserver l'intégrité du matériau et obtenir une pièce découpée au laser conforme aux normes de sécurité.
Épaisseur et conductivité thermique des matériaux
Les propriétés physiques du matériau du tube lui-même jouent un rôle important. Les matériaux plus épais nécessitent généralement une puissance laser plus élevée et des temps d’interaction plus longs, ce qui entraîne une zone affectée thermiquement (HAZ) plus étendue. Les matériaux à haute conductivité thermique, tels que le cuivre et l’aluminium, dissipent la chaleur plus rapidement. Bien que cela puisse sembler avantageux, cela signifie également qu’il faut davantage d’énergie pour amorcer et maintenir la coupe, ce qui peut tout de même entraîner une zone affectée thermiquement (HAZ) importante si le processus n’est pas géré correctement. Les matériaux à faible conductivité thermique, comme certains aciers inoxydables, ont tendance à retenir la chaleur dans la zone immédiate de la coupe, ce qui rend le contrôle de la zone affectée thermiquement (HAZ) tout aussi difficile. Pour obtenir une découpe au laser à fibre efficace, il est indispensable de tenir compte de ces caractéristiques spécifiques aux matériaux.
Aide au choix du gaz : azote ou oxygène
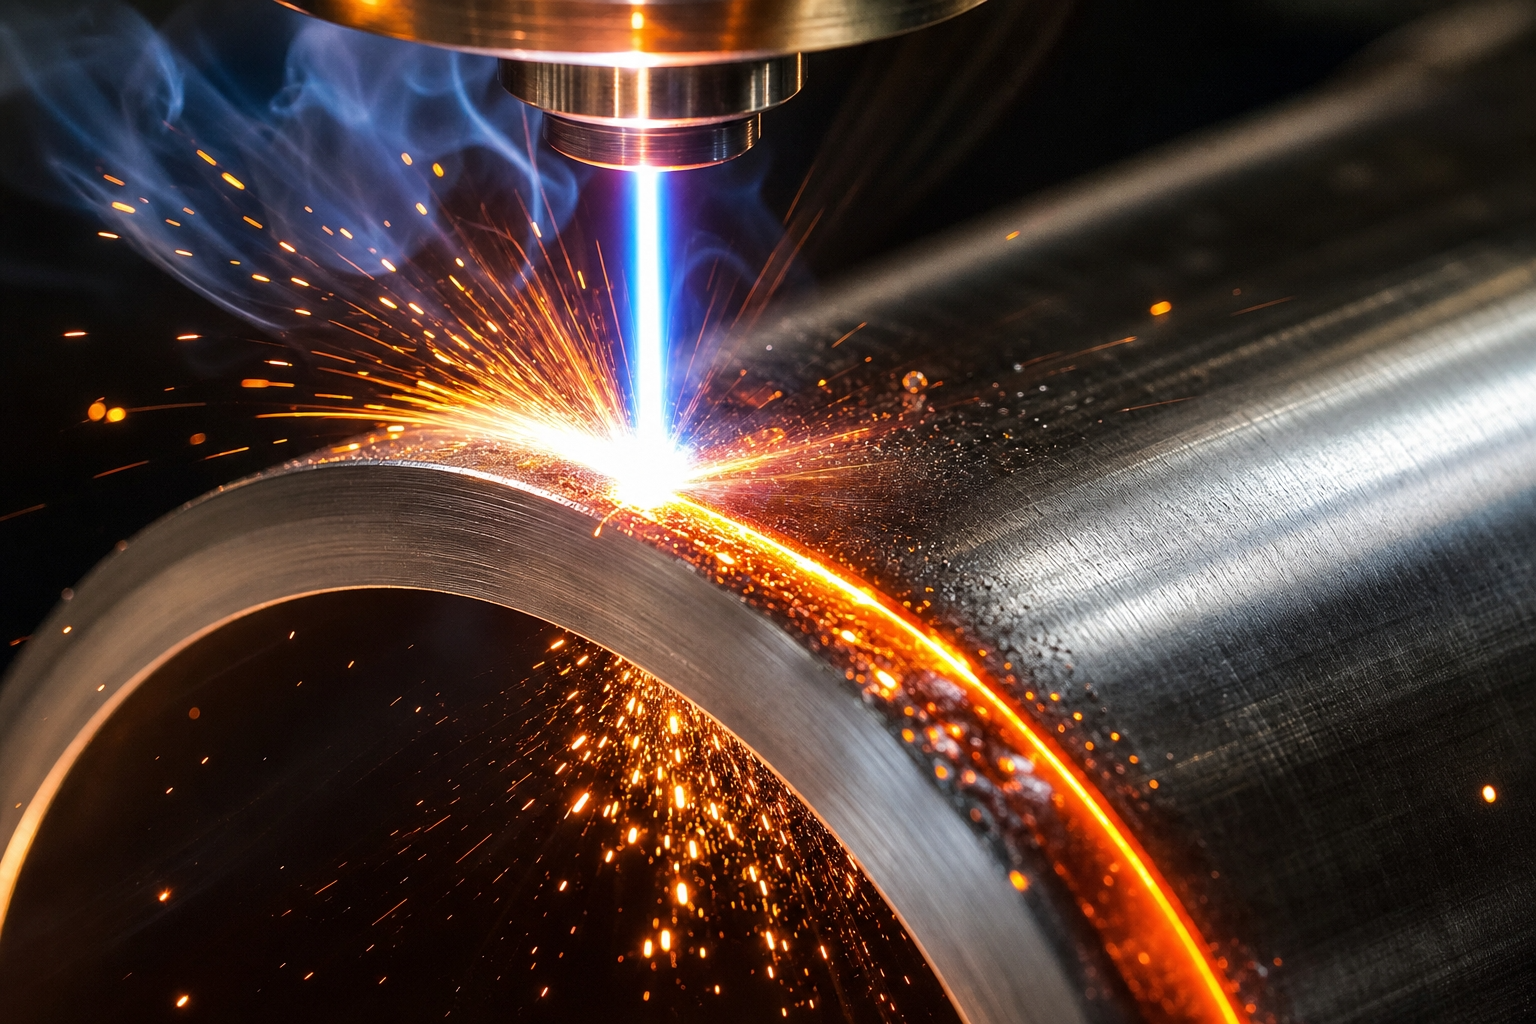
Le choix du gaz d'appoint et de sa pression a un impact significatif sur la formation de la zone affectée thermiquement (HAZ). L'oxygène est couramment utilisé pour la découpe de l'acier au carbone, car il provoque une réaction exothermique qui facilite le processus de découpe, permettant ainsi d'atteindre des vitesses plus élevées. Cependant, cette réaction génère également de la chaleur supplémentaire, ce qui peut entraîner une HAZ plus large et une oxydation accrue sur le bord de coupe. L'azote, un gaz inerte, limite l'oxydation et refroidit plus efficacement la zone de coupe, ce qui permet d'obtenir un bord de coupe plus net et plus brillant, avec une zone affectée par la chaleur (HAZ) nettement plus petite, en particulier pour des matériaux tels que l'acier inoxydable et l'aluminium. Le choix d'un gaz auxiliaire adapté contribue de manière significative à la sécurité du processus de découpe laser.
Qualité du faisceau et positionnement de la mise au point
La qualité du faisceau laser et le positionnement précis de son foyer sont essentiels. Un faisceau de haute qualité, doté d’un point focal petit et stable, concentre l’énergie plus efficacement, ce qui permet une découpe plus nette avec moins de dispersion thermique. Si la qualité du faisceau est médiocre ou si le point focal est mal positionné (trop haut ou trop bas par rapport à la surface du matériau), l’énergie laser se disperse, ce qui entraîne un trait de coupe plus large et une zone affectée thermiquement (HAZ) plus étendue. Les systèmes de focalisation avancés équipant les machines modernes de découpe au laser à fibre optique permettent de maintenir une qualité de faisceau et une focalisation optimales, ce qui contribue à une qualité de coupe supérieure et réduit au minimum la zone affectée thermiquement.
Effets du HAZ sur différents matériaux de tubes
L'impact de la zone affectée thermiquement (HAZ) n'est pas uniforme sur tous les matériaux. Les différents métaux réagissent de manière distincte aux contraintes thermiques induites par la découpe au laser à tube à fibre, ce qui entraîne diverses altérations des propriétés des matériaux.
Tubes en acier inoxydable : décoloration et durcissement
Lors de la découpe de tubes en acier inoxydable à l'aide d'un laser à fibre, la zone affectée par la chaleur (HAZ) se manifeste souvent par une décoloration, qui se traduit généralement par des teintes bleues, jaunes ou brunes à proximité du bord de coupe. Ce phénomène est dû à l'oxydation de la surface. Plus important encore, l’acier inoxydable peut subir une précipitation de carbures dans la zone affectée thermiquement (HAZ), en particulier pour certaines nuances, ce qui peut entraîner une diminution de la résistance à la corrosion. De plus, l’échauffement et le refroidissement rapides peuvent provoquer un durcissement localisé, rendant les opérations d’usinage ou de pliage ultérieures plus difficiles et augmentant potentiellement la fragilité du matériau. Pour garantir la sécurité de la découpe au laser, il est donc nécessaire de contrôler minutieusement les paramètres.
Tubes en aluminium : les défis liés à la dilatation thermique
Les tubes en aluminium, connus pour leur conductivité thermique élevée, posent des défis particuliers. Le réchauffement et le refroidissement rapides lors de la découpe laser à fibre optique des tubes peuvent entraîner une dilatation et une contraction thermiques importantes, pouvant conduire à un gauchissement ou à une déformation, en particulier dans les tubes à paroi mince. La zone affectée thermiquement (ZAT) de l’aluminium peut également présenter des microfissures ou un ramollissement localisé, ce qui affecte l’intégrité structurelle du matériau. Pour gérer efficacement la zone affectée thermiquement de l’aluminium, il est nécessaire de contrôler avec précision les paramètres de découpe et, parfois, de mettre en œuvre des stratégies de refroidissement spécifiques afin d’éviter ces effets indésirables.
Tubes en acier au carbone : oxydation et fragilité
La découpe de tubes en acier au carbone à l'aide d'un laser à fibre entraîne souvent la formation d'une zone affectée thermiquement (HAZ) caractérisée par une oxydation accrue et une fragilité potentielle. Si l'on utilise un gaz d'assistance à base d'oxygène, la réaction exothermique augmente la vitesse de découpe mais favorise également l'oxydation, laissant un bord plus rugueux et plus foncé. Le cycle thermique rapide peut également créer des structures martensitiques dans certains aciers au carbone, entraînant une dureté et une fragilité accrues dans la zone affectée thermiquement (HAZ). Cela peut compromettre la ductilité et la résistance aux chocs du matériau, ce qui constitue un critère essentiel pour les applications structurelles. Pour obtenir des résultats optimaux et sûrs en matière de découpe laser, il est primordial de réduire au minimum la zone affectée thermiquement (HAZ) dans l’acier au carbone.
Tubes en cuivre et en laiton : problèmes liés à la conductivité élevée
Les tubes en cuivre et en laiton, en raison de leur conductivité thermique exceptionnellement élevée, comptent parmi les matériaux les plus difficiles à découper au laser à fibre tout en minimisant la zone affectée thermiquement (HAZ). Ce matériau dissipe efficacement la chaleur, ce qui nécessite une puissance laser plus élevée pour réaliser une découpe traversante. Cette puissance accrue, même avec des vitesses optimisées, peut entraîner une zone affectée thermiquement plus large. Cela peut se traduire par une décoloration importante, la formation de bavures et un éventuel ramollissement ou recuit du matériau dans la zone affectée, ce qui peut altérer ses propriétés mécaniques. Une technologie avancée de découpe de tubes au laser à fibre est donc essentielle pour maîtriser ces matériaux hautement conducteurs.
Comment réduire au minimum la zone affectée thermiquement (HAZ) lors de la découpe au laser à fibre optique
La réduction de la zone affectée thermiquement est essentielle pour obtenir des découpes de haute qualité et préserver l'intégrité du matériau. Plusieurs stratégies peuvent être mises en œuvre pour minimiser la zone affectée thermiquement lors de la découpe au laser à fibre optique de tubes.
Optimiser les paramètres de découpe pour réduire l'apport thermique
Le moyen le plus direct de minimiser la zone affectée thermiquement (HAZ) consiste à optimiser minutieusement les paramètres de découpe. Cela implique de trouver le juste équilibre entre la puissance du laser, la vitesse de découpe, la position focale et la fréquence d’impulsion. L’objectif est d’atteindre la vitesse de découpe la plus élevée possible avec la puissance laser effective la plus faible permettant tout de même d’obtenir une découpe nette et sans bavures. Par exemple, augmenter légèrement la vitesse de découpe tout en conservant une puissance adéquate permet de réduire le temps d’interaction entre le laser et le matériau, limitant ainsi la pénétration de la chaleur. Ce réglage fin dépend souvent du type et de l’épaisseur du matériau et constitue un processus continu visant à obtenir un produit découpé au laser sans risque.
Utiliser le mode de fonctionnement par impulsions
Pour certaines applications et certains matériaux, l'utilisation du laser à fibre en mode pulsé peut réduire considérablement la zone affectée thermiquement (HAZ) par rapport au mode à onde continue (CW). En mode pulsé, le laser émet de courtes impulsions d'énergie à puissance de crête élevée, ce qui permet au matériau de refroidir légèrement entre les impulsions. Cette stratégie de chauffage et de refroidissement intermittents limite l'apport thermique global dans le matériau, minimisant ainsi l'étendue de la zone affectée par la chaleur. Le mode pulsé est particulièrement efficace pour la découpe de matériaux minces ou très sensibles à la déformation thermique, garantissant une découpe plus nette avec moins de dommages thermiques.
Sélectionner la pression de gaz d'assistance appropriée
Le gaz d'assistance ne se contente pas d'évacuer la matière en fusion, il joue également un rôle crucial dans le refroidissement de la zone de coupe. Il est essentiel d'utiliser le type et la pression appropriés pour ce gaz. Pour les matériaux sensibles à l'oxydation (par exemple, l'acier inoxydable ou l'aluminium), l'azote est privilégié à des pressions plus élevées afin de limiter les réactions et d'améliorer le refroidissement, réduisant ainsi la zone affectée thermiquement (HAZ). Pour les matériaux tels que l’acier au carbone, où l’oxygène est souvent utilisé, l’optimisation de sa pression afin d’éviter des réactions exothermiques excessives peut aider à contrôler la taille de la zone affectée thermiquement (HAZ). Une pression adéquate du gaz auxiliaire garantit un enlèvement efficace de la matière et un refroidissement optimal, contribuant ainsi à un environnement de découpe laser sûr.
Utiliser les systèmes de mise au point avancés
Les machines modernes de découpe de tubes au laser à fibre intègrent souvent des systèmes de focalisation avancés qui contribuent de manière significative à la réduction de la zone affectée thermiquement (HAZ). Ces systèmes maintiennent un point focal précis et de petite taille, concentrant intensément l'énergie laser au point de découpe. Cette énergie focalisée permet un enlèvement de matière plus efficace, avec une diffusion thermique moindre dans le matériau environnant. Des fonctionnalités telles que l’optique adaptative ou le contrôle dynamique de la mise au point permettent d’optimiser encore davantage la transmission du faisceau, garantissant ainsi une qualité de coupe constante, même sur des géométries de tubes complexes, et minimisant la zone affectée thermiquement sur toute la longueur de coupe.
Sécurité et gestion de la zone affectée (HAZ) lors de la découpe au laser à fibre optique
Au-delà de l'optimisation de la qualité de coupe, la gestion de la zone affectée thermiquement (HAZ) est indissociable de la sécurité globale et de l'efficacité opérationnelle d'une usine de fabrication. Une approche globale garantit à la fois l'intégrité des produits et le bien-être du personnel.
Protocoles de sécurité relatifs à la découpe au laser pendant le fonctionnement
L'utilisation d'une découpeuse laser à tube à fibre nécessite le respect strict des protocoles de sécurité relatifs à la découpe laser. Cela implique notamment de s'assurer que tous les dispositifs de verrouillage de sécurité fonctionnent correctement, d'utiliser un équipement de protection individuelle (EPI) adapté, tel que des lunettes de protection laser, et de bien maîtriser les procédures d'arrêt d'urgence. Une ventilation adéquate est également essentielle pour évacuer les fumées et les particules générées lors de la découpe, qui peuvent présenter des risques pour les voies respiratoires. Une formation régulière des opérateurs à la sécurité en matière de découpe laser est primordiale pour prévenir les accidents et garantir un environnement de travail sûr. Chittak accorde la priorité à ces caractéristiques de sécurité dans la conception de ses équipements.
Équipement de protection pour l'inspection des zones à risque (HAZ)
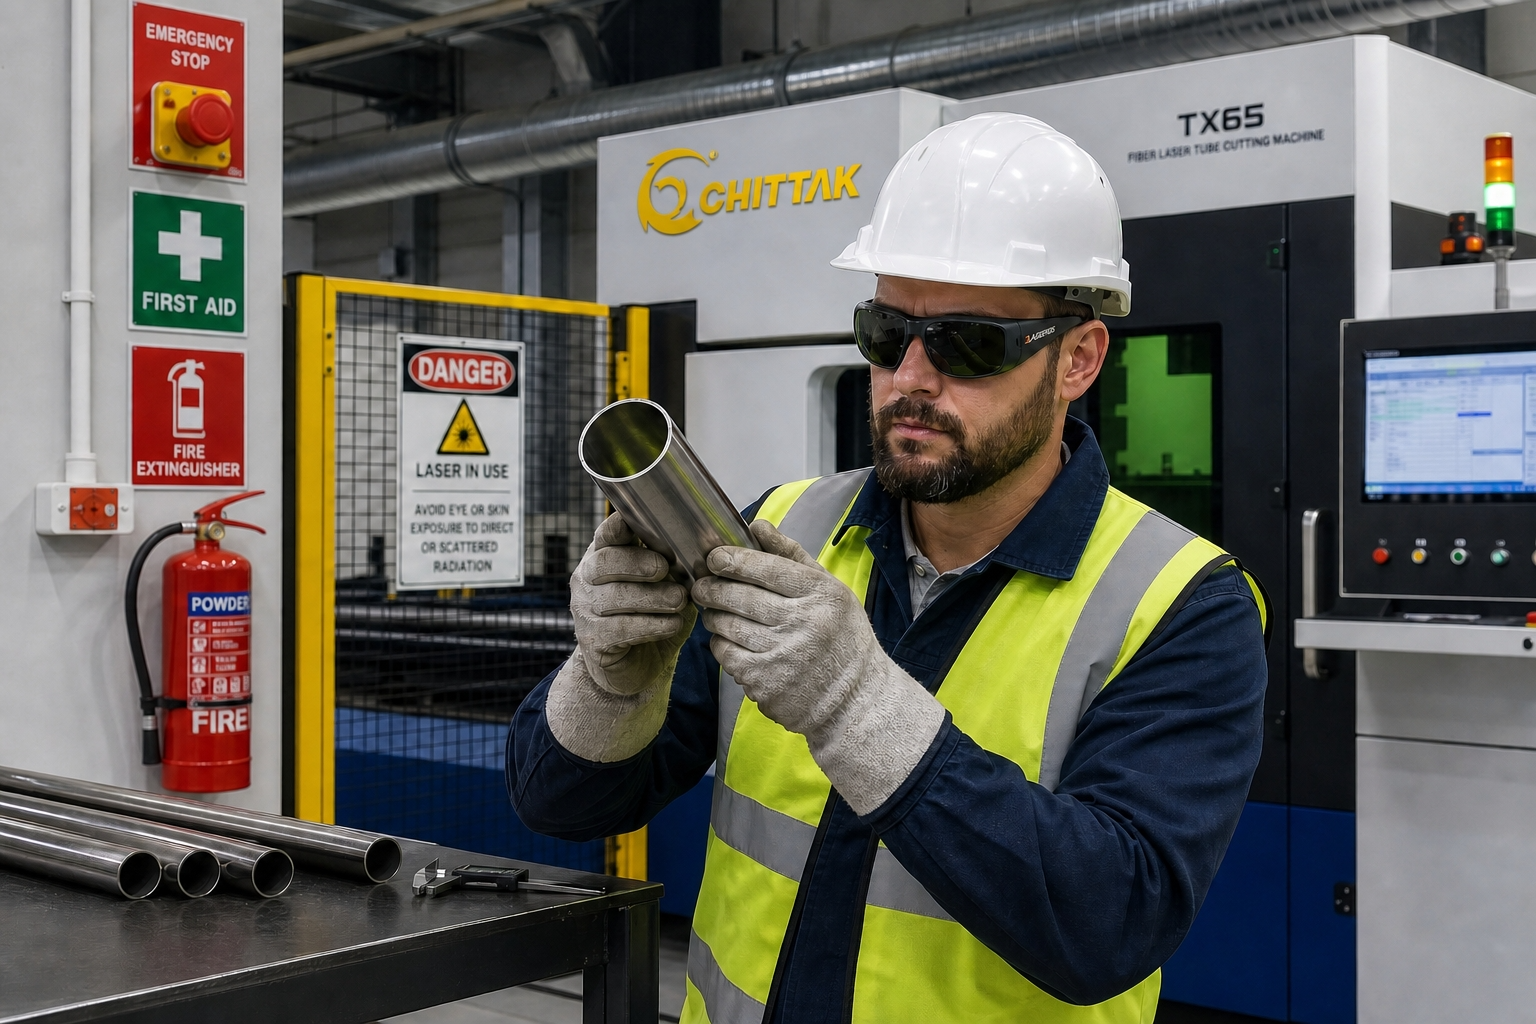
Bien que la zone affectée par la chaleur (HAZ) soit une caractéristique du matériau, son inspection nécessite également un équipement de protection spécifique. Lors de l’inspection visuelle des arêtes de coupe, en particulier immédiatement après la découpe, il convient de porter une protection oculaire appropriée pour se prémunir contre toute lumière laser résiduelle ou tout reflet intense. Des loupes ou des microscopes peuvent être utilisés pour une inspection détaillée, et les opérateurs doivent veiller à se protéger les mains avec des gants s’ils manipulent des pièces chaudes ou coupantes. Un protocole complet de sécurité relatif à la découpe laser s’applique à chaque étape, y compris l’inspection post-traitement.
Caractéristiques de sécurité de la découpeuse à laser à fibre Chittak
Les machines de découpe au laser à fibre Chittak sont conçues en mettant l'accent à la fois sur la précision de découpe et sur la sécurité de l'opérateur. Nos équipements intègrent des dispositifs de sécurité avancés, tels que des zones de travail entièrement fermées pour confiner le rayonnement laser et les fumées, des portes à verrouillage interverrouillé qui empêchent le fonctionnement lorsque celles-ci sont ouvertes, ainsi que des systèmes d'aspiration intégrés pour une extraction efficace des fumées. De plus, nos systèmes de commande sont dotés de fonctions de surveillance intelligentes qui alertent les opérateurs en cas de problèmes potentiels, ce qui permet d’effectuer des ajustements proactifs afin de maintenir des conditions de découpe optimales et de minimiser la zone affectée par la chaleur (HAZ), tout en garantissant un environnement de découpe laser sûr. La conception robuste de la découpeuse de tubes au laser à fibre optique Chittak assure un fonctionnement fiable et sécurisé.
Procédures d'inspection après découpe
La mise en œuvre de procédures rigoureuses d'inspection après découpe est essentielle pour le contrôle qualité et la gestion de la zone affectée thermiquement (HAZ). Cela implique d'inspecter visuellement les arêtes de coupe afin de détecter toute décoloration, bavure ou microfissure indiquant une HAZ excessive. Des outils de mesure peuvent être utilisés pour contrôler la précision dimensionnelle et vérifier que la déformation thermique reste dans les tolérances acceptables. Pour les composants critiques, une analyse métallurgique peut être effectuée afin d’évaluer les modifications de la microstructure dans la zone affectée thermiquement (HAZ). La documentation de ces inspections permet d’identifier les tendances, d’affiner les paramètres de découpe et de garantir que toutes les pièces répondent aux normes de qualité requises pour une production sûre par découpe laser.
Conclusion
Comprendre et gérer efficacement la zone affectée thermiquement (HAZ) dans la découpe laser au tube à fibre n’est pas simplement une option, mais une nécessité pour l’excellence de la fabrication moderne. De la définition de la zone affectée thermiquement à l’identification de ses divers impacts sur des matériaux tels que l’acier inoxydable, l’aluminium et l’acier au carbone, nous avons exploré la nature multiforme de ce phénomène thermique. L'interaction complexe entre la puissance du laser, la vitesse de découpe, le gaz d'assistance et la qualité du faisceau détermine l'étendue de la zone affectée thermiquement (HAZ), soulignant ainsi l'importance d'une optimisation précise des paramètres.
En adoptant des stratégies telles que le fonctionnement en mode pulsé, en choisissant des gaz d'assistance adaptés et en tirant parti de systèmes de focalisation avancés, les fabricants peuvent réduire considérablement la zone affectée thermiquement (HAZ), ce qui se traduit par une qualité de coupe supérieure, une meilleure intégrité des matériaux et une réduction des opérations de post-traitement. De plus, l’intégration de protocoles de sécurité rigoureux pour la découpe laser et l’utilisation des fonctionnalités de sécurité avancées proposées par une découpeuse à tube laser à fibre Chittak garantissent un environnement de production sûr et efficace. Pour toute entreprise cherchant à obtenir un produit véritablement sûr et de haute qualité issu de la découpe laser, il est primordial d’accorder une attention méticuleuse à la gestion de la zone affectée par la chaleur (HAZ), afin de garantir que chaque découpe soit précise, nette et conforme aux normes de fabrication les plus strictes.
FAQ
Quelle est la principale préoccupation concernant la zone affectée (HAZ) lors de la découpe au laser de tubes en fibre optique ?
Le principal problème lié à la zone affectée (HAZ) lors de la découpe au laser à fibre optique réside dans la modification indésirable des propriétés du matériau (par exemple, la dureté, la résistance à la corrosion, la ductilité) dans la zone adjacente à la découpe, ce qui peut compromettre l'intégrité et les performances du produit final.
Peut-on éliminer complètement les HAZ lors de la découpe au laser avec un tube à fibre optique ?
Il n'est généralement pas possible d'éliminer totalement la zone affectée thermiquement (HAZ) lors de la découpe laser au tube à fibre, car un certain transfert de chaleur est inhérent au procédé. Cependant, il est possible de la réduire considérablement grâce à des paramètres optimisés et à des techniques avancées.
En quoi le choix du gaz d'assistance influe-t-il sur la zone affectée thermiquement (HAZ) lors de la découpe au laser à fibre optique ?
Le choix du gaz d'assistance a une grande influence sur la zone affectée thermiquement (HAZ) ; les gaz inertes, comme l'azote, réduisent la HAZ en refroidissant la zone de coupe et en empêchant l'oxydation, tandis que les gaz réactifs, comme l'oxygène, peuvent l'augmenter en raison de réactions exothermiques.
Quels sont les matériaux les plus sensibles aux effets importants de la zone affectée thermiquement (HAZ) lors de la découpe au laser à fibre optique ?
Les matériaux présentant une conductivité thermique élevée, comme le cuivre et le laiton, ou ceux susceptibles de subir des modifications microstructurales, comme certaines nuances d’acier inoxydable et d’acier au carbone, sont souvent les plus exposés à des effets significatifs au niveau de la zone affectée thermiquement (HAZ) lors de la découpe au laser à fibre optique.
En quoi une découpeuse à tube laser à fibre Chittak permet-elle de mieux gérer la zone affectée par la chaleur (HAZ) ?
Les découpeuses à tube laser à fibre Chittak intègrent des systèmes de focalisation avancés, un contrôle précis des paramètres et une conception robuste afin de minimiser l'apport thermique et d'optimiser le refroidissement, ce qui permet de gérer et de réduire efficacement la zone affectée thermiquement (HAZ) pour garantir une découpe laser sûre.
ARTICLES LES PLUS LUS
- Zero-Tailing Laser Tube Cutting: The Material-Savings Math
- Square & Rectangular Tube Laser Cutting: Parameters & Design Rules
- Top 10 Tube Laser Cutting Machine Manufacturers in China (2026)
- Tube Laser Cutting Machine Parts: What Each Component Does
- Cold Saw vs Band Saw: Which for Tube and Profile? A Factory Guide
