Comprender la zona de riesgo (HAZ) en el corte por láser con tubo de fibra
Introducción
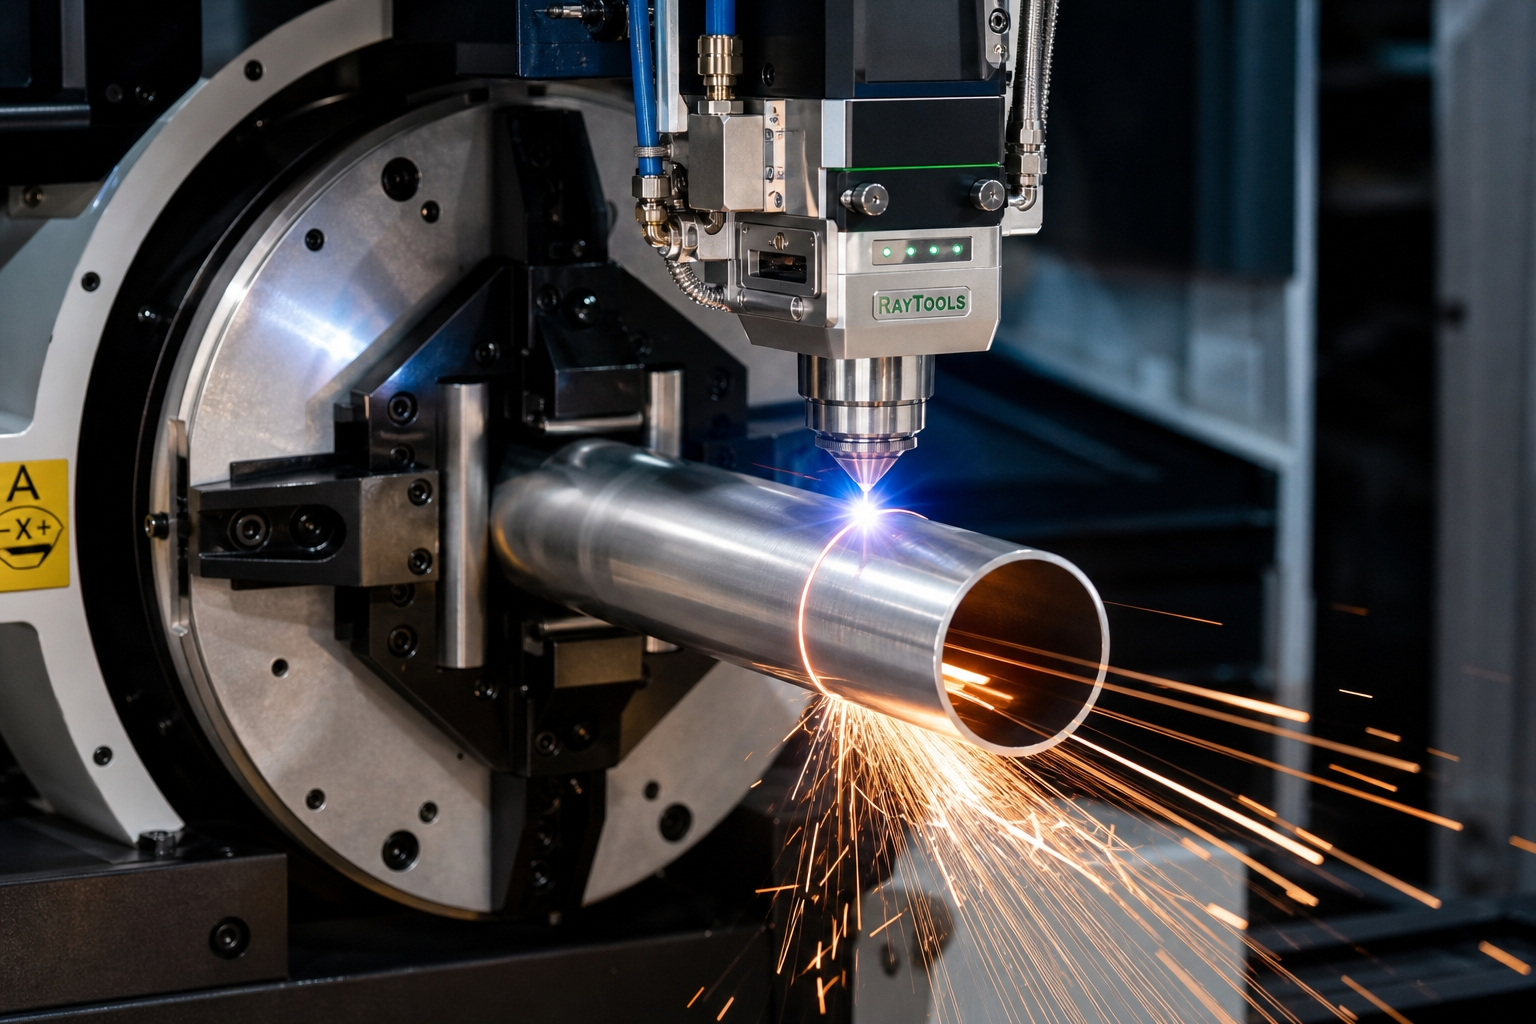
El panorama de la fabricación moderna depende en gran medida de la precisión y la eficiencia. En el ámbito de la fabricación de metales, el corte por láser de tubos con fibra se ha convertido en una tecnología fundamental, ya que ofrece una precisión y una velocidad sin igual para perfiles de tubos complejos. Sin embargo, incluso con estas capacidades avanzadas, los fabricantes se enfrentan a retos, siendo uno de los más importantes la zona afectada por el calor (HAZ). Comprender la HAZ en el corte por láser de tubos con fibra óptica no es solo una cuestión de conocimientos teóricos, sino que tiene que ver con la optimización de la producción, la garantía de la integridad del material y la obtención de productos de calidad superior.
Esta guía exhaustiva profundiza en las complejidades de la zona afectada por el calor (HAZ), analizando su formación, los factores que influyen en ella y sus efectos sobre diversos materiales. También abordaremos estrategias para minimizar la HAZ, mejorar los protocolos de seguridad y destacar cómo la tecnología de corte por láser con tubo de fibra de Chittak da respuesta a estas cuestiones. Nuestro objetivo es ofrecer información valiosa a los propietarios de plantas de procesamiento de tubos, responsables de compras, supervisores de ingeniería de planta y todas las partes interesadas que busquen lograr un entorno seguro para el corte por láser y resultados de máxima calidad.
¿Qué es el HAZ en el corte por láser con tubo de fibra?
Para mitigar de forma eficaz los efectos del HAZ, es fundamental comprender primero qué es y cómo se manifiesta durante el proceso de corte por láser de fibra. Este conocimiento constituye la base para aplicar estrategias de control eficaces.
Definición de «zona afectada por el calor»
La zona afectada térmicamente (HAZ) se refiere al área de un material que, aunque no se ha fundido, ha sufrido cambios en su microestructura y propiedades debido al aporte de calor procedente de un proceso de soldadura o corte. En el contexto del corte por láser de tubos de fibra, esta zona se extiende desde el borde de corte hacia el interior del material. Aunque la función principal del láser es fundir y vaporizar el material a lo largo de la línea de corte, el material circundante absorbe una cantidad significativa de calor, lo que provoca estos cambios indeseables. La extensión y la gravedad de la HAZ son factores críticos para el rendimiento de los componentes y la calidad general del producto, ya que influyen en todo, desde la resistencia mecánica hasta la resistencia a la corrosión. Una HAZ mínima es indicativa de un proceso de corte por láser seguro y bien controlado.
Cómo se forman los residuos peligrosos (HAZ) durante el corte de tubos
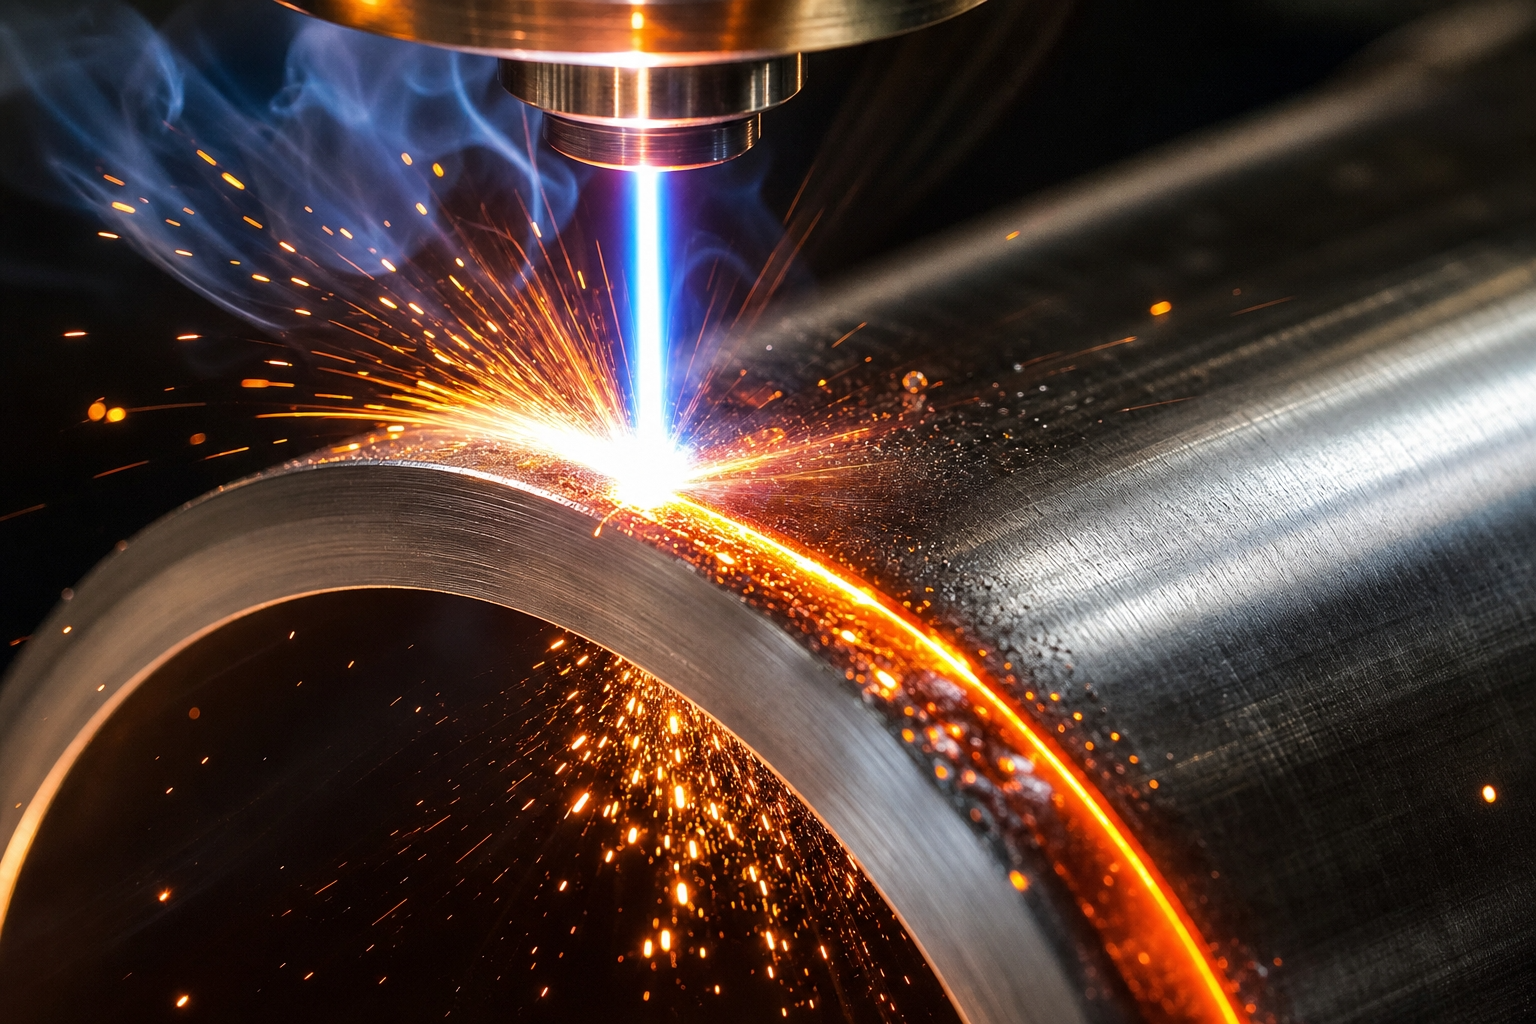
La formación de la zona afectada térmicamente (HAZ) en el corte por láser de tubos de fibra es una consecuencia directa de la energía térmica transferida desde el rayo láser a la pieza de trabajo. A medida que el rayo láser de alta energía interactúa con el material del tubo, genera un intenso calor localizado. Mientras que el material fundido es expulsado por el gas de asistencia, una parte de este calor se disipa en el material adyacente. Este calentamiento localizado y el posterior ciclo de enfriamiento pueden provocar transformaciones de fase, crecimiento de grano o la precipitación de nuevas fases dentro de la microestructura del material. La velocidad a la que se desplaza el láser, la potencia que suministra y las propiedades térmicas del material desempeñan un papel fundamental en la extensión que alcanza la zona afectada por el calor (HAZ). Al realizar el corte por láser de tubos con láser de fibra, minimizar esta propagación del calor es clave para conseguir un producto acabado de alta calidad.
Signos visibles de HAZ en los bordes de corte
La identificación de la zona afectada por el calor (HAZ) suele realizarse mediante una inspección visual de los bordes de corte. Los signos visibles más comunes incluyen decoloración, oxidación o un cambio en el acabado superficial adyacente al corte. Por ejemplo, el acero inoxidable puede presentar un tono azulado o amarillento, mientras que el acero al carbono puede mostrar una mayor oxidación o un borde oscurecido. La rugosidad, las rebabas o una textura superficial irregular también pueden indicar una zona afectada por el calor (HAZ) significativa. En algunos casos, pueden aparecer microfisuras o pequeñas deformaciones, especialmente en materiales más frágiles. Estas señales visibles son fundamentales para obtener información inmediata sobre la calidad del corte por láser y para ajustar los parámetros con el fin de lograr un corte más preciso y limpio con una zona afectada por el calor (HAZ) reducida.
Factores que influyen en la zona afectada por el calor (HAZ) en el corte con láser de fibra de tubos
Hay varios factores interrelacionados que determinan el tamaño y las características de la zona afectada por el calor (HAZ) durante el corte con láser de fibra de tubos. Un conocimiento detallado de estas variables permite a los operarios ajustar con precisión sus procesos para obtener resultados óptimos y minimizar el impacto térmico.
Parámetros de potencia del láser y velocidad de corte
La interacción entre la potencia del láser y la velocidad de corte es, quizás, el factor que más influye a la hora de determinar la zona afectada térmicamente (HAZ). Una potencia elevada del láser, aunque permite un corte más rápido, también puede aportar más calor al material, lo que podría ampliar la HAZ. Por el contrario, una velocidad de corte demasiado lenta para una potencia determinada también puede provocar una acumulación excesiva de calor y una HAZ más amplia. El objetivo es encontrar el equilibrio óptimo en el que se aplique la potencia suficiente para lograr un corte limpio, al tiempo que se avanza con la rapidez necesaria para minimizar la absorción de calor por parte del material circundante. Este ajuste preciso es fundamental para mantener la integridad del material y conseguir una pieza cortada con láser que sea segura.
Espesor y conductividad térmica de los materiales
Las propiedades físicas del propio material del tubo desempeñan un papel importante. Los materiales más gruesos suelen requerir mayor potencia del láser y tiempos de interacción más largos, lo que da lugar a una zona afectada térmicamente (HAZ) más amplia. Los materiales con alta conductividad térmica, como el cobre y el aluminio, disipan el calor más rápidamente. Aunque esto pueda parecer beneficioso, también implica que se necesita más energía para iniciar y mantener el corte, lo que puede dar lugar a una zona afectada por el calor (HAZ) considerable si no se gestiona correctamente. Los materiales con menor conductividad térmica, como algunos aceros inoxidables, tienden a retener el calor en la zona inmediata al corte, lo que hace que el control de la HAZ resulte igualmente complicado. Para que el corte por láser de fibra sea eficaz, es necesario tener en cuenta estas características específicas de cada material.
Ayuda para la selección del gas: nitrógeno frente a oxígeno
La elección del gas auxiliar y su presión influye significativamente en la formación de la zona afectada por el calor (HAZ). El oxígeno se utiliza habitualmente para cortar acero al carbono, ya que provoca una reacción exotérmica que facilita el proceso de corte, lo que permite alcanzar velocidades más altas. Sin embargo, esta reacción también genera calor adicional, lo que puede dar lugar a una HAZ más amplia y a una mayor oxidación en el borde de corte. El nitrógeno, un gas inerte, inhibe la oxidación y enfría la zona de corte de forma más eficaz, lo que da como resultado un borde de corte más limpio y brillante con una zona afectada por el calor (HAZ) significativamente menor, especialmente en materiales como el acero inoxidable y el aluminio. El uso del gas auxiliar adecuado contribuye de manera significativa a la seguridad del proceso de corte por láser.
Calidad del haz y posicionamiento del foco
La calidad del rayo láser y el posicionamiento preciso del foco son fundamentales. Un rayo de alta calidad con un punto focal pequeño y estable concentra la energía de forma más eficaz, lo que permite un corte más limpio con menor dispersión de calor. Si la calidad del rayo es deficiente o el enfoque está mal posicionado (demasiado alto o demasiado bajo con respecto a la superficie del material), la energía del láser se dispersa, lo que da lugar a una ranura de corte más ancha y a una zona afectada por el calor (HAZ) mayor. Los sistemas avanzados de enfoque de las modernas máquinas cortadoras por láser de fibra ayudan a mantener una calidad y un enfoque óptimos del haz, lo que contribuye a una calidad de corte superior y minimiza la zona afectada por el calor.
Efectos del HAZ en diferentes materiales de tubos
El impacto de la zona afectada por el calor (HAZ) no es uniforme en todos los materiales. Los distintos metales reaccionan de forma diferente a la tensión térmica provocada por el corte por láser con tubo de fibra, lo que da lugar a diversas alteraciones en las propiedades de los materiales.
Tubos de acero inoxidable: decoloración y endurecimiento
Al cortar tubos de acero inoxidable con un láser de fibra, la zona afectada por el calor (HAZ) suele manifestarse como una decoloración, que normalmente se presenta en forma de tintes azules, amarillos o marrones cerca del borde de corte. Esto se debe a la oxidación superficial. Más importante aún, el acero inoxidable puede sufrir precipitación de carburos en la zona afectada por el calor (HAZ), especialmente en determinados tipos, lo que puede provocar una reducción de la resistencia a la corrosión. Además, el rápido calentamiento y enfriamiento puede provocar un endurecimiento localizado, lo que dificulta las operaciones posteriores de mecanizado o plegado y puede aumentar la fragilidad. Para mantener un entorno seguro durante el corte por láser es necesario controlar cuidadosamente los parámetros.
Tubos de aluminio: retos relacionados con la expansión térmica
Los tubos de aluminio, conocidos por su alta conductividad térmica, plantean retos únicos. El rápido calentamiento y enfriamiento que se produce durante el corte por láser con fibra en tubos puede provocar una expansión y contracción térmicas significativas, lo que podría dar lugar a deformaciones o distorsiones, especialmente en tubos de pared delgada. La zona afectada por el calor (HAZ) en el aluminio también puede presentar microfisuras o ablandamiento localizado, lo que afecta a la integridad estructural del material. Gestionar eficazmente la zona afectada por el calor en el aluminio requiere un control preciso de los parámetros de corte y, en ocasiones, estrategias de enfriamiento específicas para evitar estos efectos indeseables.
Tubos de acero al carbono: oxidación y fragilidad
El corte de tubos de acero al carbono con un láser de fibra suele dar lugar a una zona afectada térmicamente (HAZ) caracterizada por una mayor oxidación y una posible fragilidad. Si se utiliza gas de asistencia de oxígeno, la reacción exotérmica aumenta la velocidad de corte, pero también favorece la oxidación, dejando un borde más rugoso y más oscuro. El rápido ciclo térmico también puede generar estructuras martensíticas en determinados aceros al carbono, lo que provoca un aumento de la dureza y la fragilidad en la zona afectada por el calor (HAZ). Esto puede comprometer la ductilidad y la resistencia al impacto del material, lo cual es un factor crítico a tener en cuenta en aplicaciones estructurales. Para obtener resultados óptimos y seguros en el corte por láser, es fundamental minimizar la zona afectada por el calor (HAZ) en el acero al carbono.
Tubos de cobre y latón: cuestiones relacionadas con la alta conductividad
Los tubos de cobre y latón, debido a su conductividad térmica excepcionalmente alta, se encuentran entre los materiales más difíciles de cortar con un láser de fibra minimizando la zona afectada por el calor (HAZ). El material disipa el calor de forma eficaz, lo que requiere una mayor potencia del láser para lograr un corte completo. Este aumento de potencia, incluso con velocidades optimizadas, puede dar lugar a una HAZ más amplia. Entre los efectos pueden figurar una decoloración significativa, la formación de rebabas y un posible ablandamiento o recocido del material en la zona afectada, lo que puede alterar sus propiedades mecánicas. La tecnología avanzada de corte de tubos con láser de fibra es fundamental para trabajar con estos materiales altamente conductores.
Cómo minimizar la zona afectada por el calor (HAZ) en el corte con láser de fibra de tubos
Reducir la zona afectada por el calor es fundamental para conseguir cortes de alta calidad y preservar la integridad del material. Se pueden emplear varias estrategias para minimizar la zona afectada por el calor (HAZ) durante el corte por láser de tubos de fibra.
Optimizar los parámetros de corte para reducir la aportación de calor
La forma más directa de minimizar la zona afectada por el calor (HAZ) es mediante una optimización meticulosa de los parámetros de corte. Esto implica encontrar el equilibrio óptimo entre la potencia del láser, la velocidad de corte, la posición focal y la frecuencia de pulso. El objetivo es alcanzar la mayor velocidad de corte posible con la menor potencia efectiva del láser que permita obtener un corte limpio y sin rebabas. Por ejemplo, aumentar ligeramente la velocidad de corte manteniendo una potencia adecuada puede reducir el tiempo de interacción entre el láser y el material, limitando así la penetración del calor. Este ajuste fino suele depender del tipo y el grosor del material, y es un proceso continuo para conseguir un producto cortado con láser que sea seguro.
Utilizar el modo de funcionamiento por impulsos
En determinadas aplicaciones y con ciertos materiales, el funcionamiento del láser de fibra en modo pulsado puede reducir significativamente la zona afectada por el calor (HAZ) en comparación con el modo de onda continua (CW). En modo pulsado, el láser emite breves ráfagas de energía de alta potencia máxima, lo que permite que el material se enfríe ligeramente entre pulsos. Esta estrategia de calentamiento y enfriamiento intermitentes limita el aporte térmico total al material, minimizando la extensión de la zona afectada por el calor. El modo pulsado resulta especialmente eficaz para cortar materiales finos o muy susceptibles a la deformación térmica, lo que garantiza un corte más limpio con menos daños térmicos.
Selecciona la presión adecuada del gas auxiliar
El gas auxiliar no solo expulsa el material fundido, sino que también desempeña un papel crucial en la refrigeración de la zona de corte. Es fundamental utilizar el tipo y la presión adecuados de gas auxiliar. En el caso de materiales en los que la oxidación supone un problema (por ejemplo, el acero inoxidable o el aluminio), se recomienda utilizar nitrógeno a presiones más altas para inhibir las reacciones y mejorar la refrigeración, reduciendo así la zona afectada por el calor (HAZ). En el caso de materiales como el acero al carbono, en los que a menudo se utiliza oxígeno, optimizar su presión para evitar reacciones exotérmicas excesivas puede ayudar a controlar el tamaño de la zona afectada por el calor (HAZ). Una presión adecuada del gas auxiliar garantiza una eliminación eficiente del material y un enfriamiento eficaz, lo que contribuye a crear un entorno seguro para el corte por láser.
Aplicar sistemas avanzados de enfoque
Las modernas máquinas cortadoras de tubos con láser de fibra suelen incorporar sistemas de enfoque avanzados que contribuyen de manera significativa a la reducción de la zona afectada por el calor (HAZ). Estos sistemas mantienen un punto focal preciso y pequeño, concentrando intensamente la energía del láser en el punto de corte. Esta energía enfocada permite una eliminación más eficiente del material con una menor difusión del calor hacia el material circundante. Características como la óptica adaptativa o el control dinámico del enfoque pueden optimizar aún más la emisión del haz, garantizando una calidad de corte constante incluso en tubos con geometrías complejas y minimizando la zona afectada por el calor a lo largo de toda la longitud del corte.
Seguridad y gestión de la zona afectada por el calor (HAZ) en las cortadoras de tubos con láser de fibra
Más allá de optimizar la calidad del corte, la gestión de la zona afectada por el calor (HAZ) está indisolublemente ligada a la seguridad general y a la eficiencia operativa en una planta de fabricación. Un enfoque integral garantiza tanto la integridad del producto como el bienestar del personal.
Protocolos de seguridad para el corte por láser durante el funcionamiento
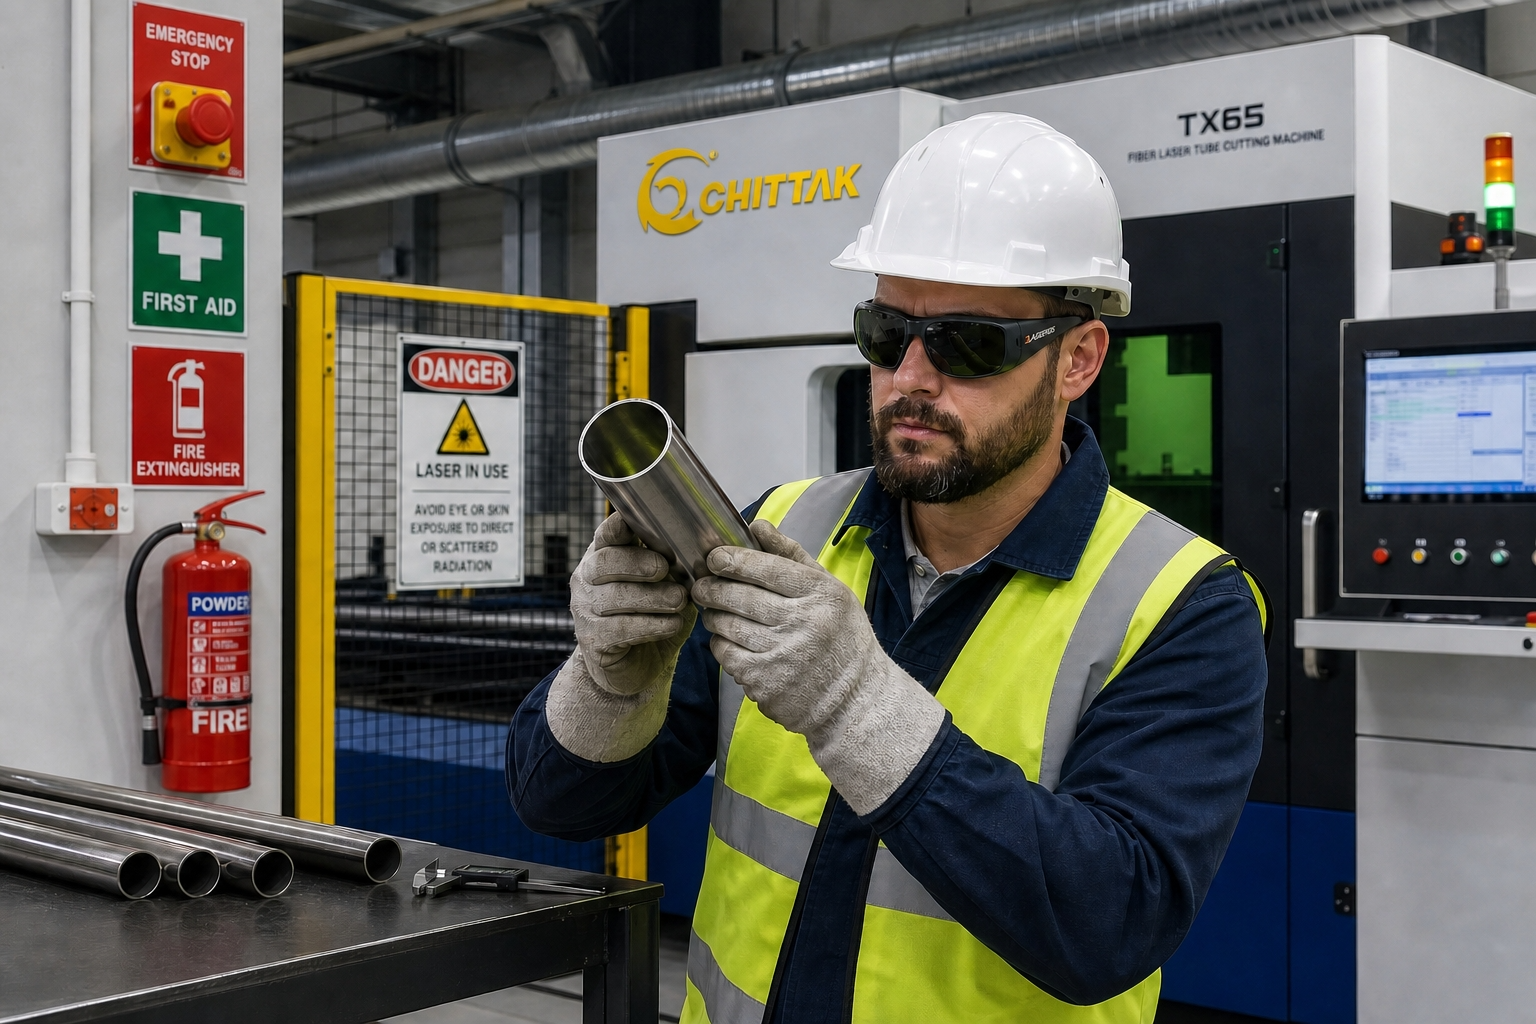
El manejo de una cortadora láser de tubo de fibra requiere el cumplimiento estricto de los protocolos de seguridad para el corte por láser. Esto incluye asegurarse de que todos los enclavamientos de seguridad funcionen correctamente, utilizar el equipo de protección individual (EPI) adecuado, como gafas de seguridad para láser, y conocer a la perfección los procedimientos de parada de emergencia. Una ventilación adecuada también es fundamental para eliminar los humos y las partículas generadas durante el corte, que pueden suponer un riesgo para las vías respiratorias. La formación periódica de los operarios en materia de seguridad en el corte por láser es fundamental para prevenir accidentes y garantizar un entorno de trabajo seguro. Chittak da prioridad a estas características de seguridad en el diseño de sus equipos.
Equipo de protección para la inspección de zonas peligrosas (HAZ)
Aunque la zona afectada por el calor (HAZ) es una característica del material, comprobar su presencia también requiere un equipo de protección específico. Al inspeccionar visualmente los bordes de corte, especialmente justo después del corte, se debe llevar protección ocular adecuada para protegerse de cualquier luz láser residual o reflejos intensos. Para una inspección detallada pueden utilizarse lupas o microscopios, y los operarios deben asegurarse de protegerse las manos con guantes si manipulan piezas calientes o afiladas. Un protocolo completo de seguridad para el corte por láser abarca todas las fases, incluida la inspección posterior al procesamiento.
Características de seguridad de la cortadora de tubos por láser de fibra Chittak
Las máquinas cortadoras de tubo por láser de fibra de Chittak están diseñadas prestando especial atención tanto a la precisión del corte como a la seguridad del operario. Nuestros equipos incorporan características de seguridad avanzadas, como áreas de trabajo totalmente cerradas para contener la radiación láser y los humos, puertas con enclavamiento que impiden el funcionamiento cuando están abiertas y sistemas de extracción integrados para una eliminación eficaz de los humos. Además, nuestros sistemas de control están equipados con funciones de supervisión inteligentes que alertan a los operarios de posibles problemas, lo que permite realizar ajustes proactivos para mantener unas condiciones de corte óptimas y minimizar la zona afectada por el calor (HAZ), al tiempo que se garantiza un entorno seguro para el corte por láser. El diseño robusto de la cortadora de tubos por láser de fibra Chittak garantiza un funcionamiento fiable y seguro.
Procedimientos de inspección tras el corte
La aplicación de procedimientos rigurosos de inspección tras el corte es esencial para el control de calidad y la gestión de la zona afectada térmicamente (HAZ). Esto implica inspeccionar visualmente los bordes cortados en busca de decoloración, rebabas o microfisuras que indiquen una HAZ excesiva. Se pueden utilizar herramientas de medición para comprobar la precisión dimensional y verificar que la deformación térmica se encuentre dentro de las tolerancias aceptables. En el caso de los componentes críticos, se puede realizar un análisis metalúrgico para evaluar los cambios en la microestructura de la zona afectada por el calor (HAZ). Documentar estas inspecciones ayuda a identificar tendencias, ajustar los parámetros de corte y garantizar que todas las piezas cumplan con los estándares de calidad requeridos para una producción segura mediante corte por láser.
Conclusión
Comprender y gestionar eficazmente la zona afectada por el calor (HAZ) en el corte por láser con tubo de fibra no es solo una opción, sino una necesidad para alcanzar la excelencia en la fabricación moderna. Desde la definición de la zona afectada por el calor hasta la identificación de sus diversos efectos en materiales como el acero inoxidable, el aluminio y el acero al carbono, hemos explorado la naturaleza multifacética de este fenómeno térmico. La compleja interacción entre la potencia del láser, la velocidad de corte, el gas de asistencia y la calidad del haz determina la extensión de la zona afectada por el calor (HAZ), lo que subraya la importancia de una optimización precisa de los parámetros.
Mediante la adopción de estrategias como el funcionamiento en modo pulsado, la selección de gases auxiliares adecuados y el aprovechamiento de sistemas avanzados de enfoque, los fabricantes pueden reducir significativamente la zona afectada por el calor (HAZ), lo que se traduce en una calidad de corte superior, una mayor integridad del material y una reducción de los esfuerzos de posprocesamiento. Además, la integración de protocolos sólidos de seguridad para el corte por láser y el uso de las funciones de seguridad avanzadas que ofrece una cortadora por láser de fibra Chittak garantizan un entorno de producción seguro y eficiente. Para cualquier operación que aspire a conseguir un producto de alta calidad y verdaderamente seguro en el corte por láser, es fundamental prestar una atención meticulosa a la gestión de la zona afectada por el calor (HAZ), garantizando que cada corte sea preciso, limpio y cumpla con los más altos estándares de fabricación.
Preguntas frecuentes
¿Cuál es la principal preocupación en relación con la zona afectada por el calor (HAZ) en el corte por láser con tubo de fibra?
La principal preocupación en relación con la zona afectada por el calor (HAZ) en el corte por láser con tubo de fibra es el cambio indeseable en las propiedades del material (por ejemplo, dureza, resistencia a la corrosión, ductilidad) en la zona adyacente al corte, lo que puede comprometer la integridad y el rendimiento del producto final.
¿Se puede eliminar por completo el HAZ en el corte por láser con tubo de fibra?
Por lo general, no es posible eliminar por completo la zona afectada por el calor (HAZ) en el corte por láser con tubo de fibra, ya que el proceso conlleva inevitablemente cierta transferencia de calor. Sin embargo, es posible reducirla considerablemente mediante parámetros optimizados y técnicas avanzadas.
¿Cómo influye la elección del gas auxiliar en la zona afectada por el calor (HAZ) al realizar el corte por láser de tubos de fibra?
La elección del gas auxiliar influye considerablemente en la zona afectada por el calor (HAZ); los gases inertes, como el nitrógeno, reducen la HAZ al enfriar la zona de corte y evitar la oxidación, mientras que los gases reactivos, como el oxígeno, pueden aumentar la HAZ debido a las reacciones exotérmicas.
¿Qué materiales son más susceptibles de sufrir efectos significativos en la zona afectada por el calor (HAZ) durante el corte por láser de tubos de fibra?
Los materiales con alta conductividad térmica, como el cobre y el latón, o aquellos propensos a sufrir cambios microestructurales, como ciertos tipos de acero inoxidable y de carbono, suelen ser los más susceptibles de sufrir efectos significativos en la zona afectada por el calor (HAZ) durante el corte por láser con tubo de fibra.
¿Cómo ayuda una cortadora de tubos con láser de fibra Chittak a controlar la zona afectada por el calor (HAZ)?
Las cortadoras de tubo por láser de fibra de Chittak utilizan sistemas avanzados de enfoque, un control preciso de los parámetros y un diseño robusto para minimizar la aportación de calor y optimizar la refrigeración, lo que permite gestionar y reducir eficazmente la zona afectada por el calor (HAZ) y obtener un resultado de corte por láser seguro.
PUBLICACIONES MÁS POPULARES
- Zero-Tailing Laser Tube Cutting: The Material-Savings Math
- Square & Rectangular Tube Laser Cutting: Parameters & Design Rules
- Top 10 Tube Laser Cutting Machine Manufacturers in China (2026)
- Tube Laser Cutting Machine Parts: What Each Component Does
- Cold Saw vs Band Saw: Which for Tube and Profile? A Factory Guide
