Лазерная резка труб и плазменная резка: 7 ключевых отличий (2026)
Лазерная резка труб и плазменная резка: 7 ключевых отличий (2026)
管材激光切割与等离子切割:7 个关键区别(2026)
Введение
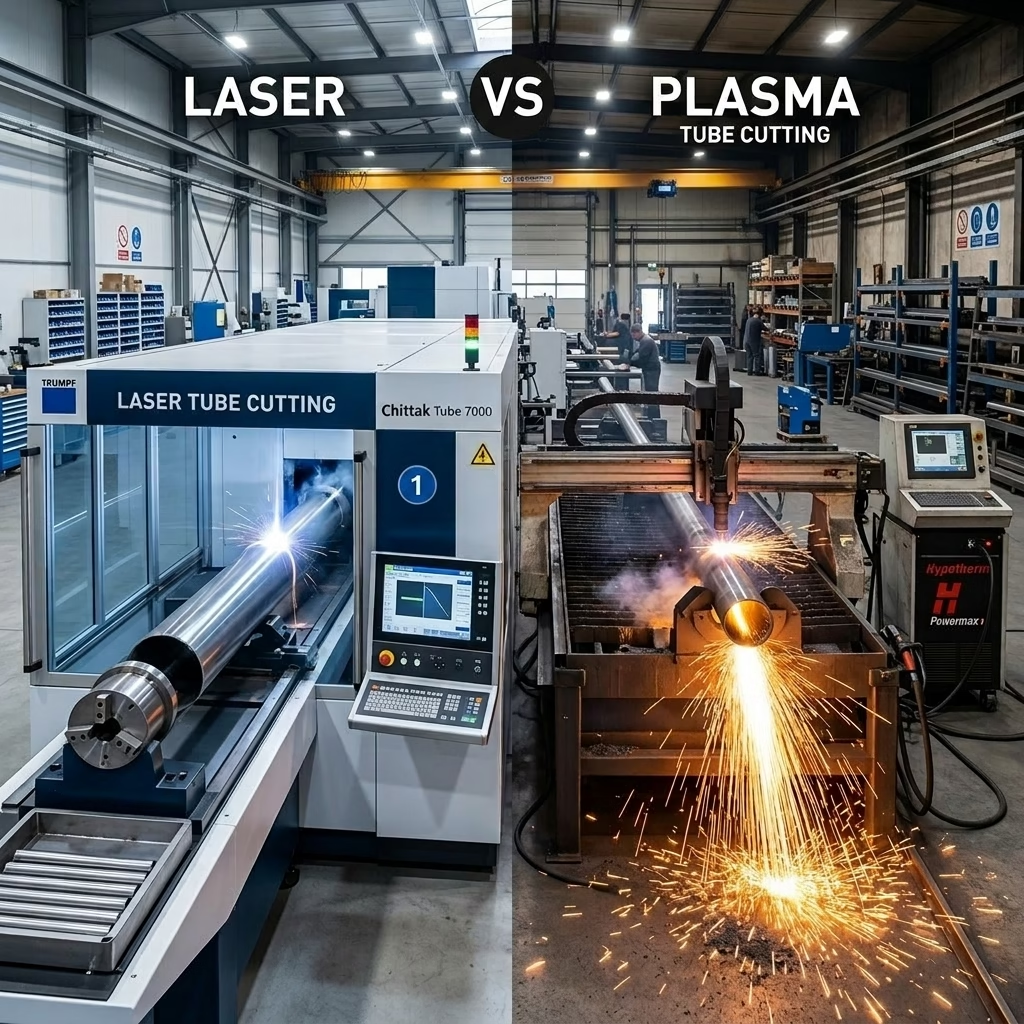
В динамично развивающейся сфере металлообработки выбор правильной технологии резки имеет решающее значение для обеспечения эффективности, качества и рентабельности. Для предприятий, занимающихся обработкой труб, выбор зачастую сводится к двум основным методам: лазерной резке труб и плазменной резке. Обе технологии имеют свои преимущества и недостатки, что затрудняет принятие решения владельцам предприятий, менеджерам по закупкам и руководителям производства в 2026 году. В этом исчерпывающем руководстве будут подробно рассмотрены семь ключевых различий и представлено детальное сравнение, которое поможет вам принять обоснованное решение с учетом ваших конкретных производственных потребностей.
Технологии и процессы резки
Понимание основных механизмов плазменной и лазерной резки — это первый шаг к осознанию различий в их принципах работы и возможностях.
Как работает резка плазменной трубой
При плазменной резке труб для плавления и разрезания металла используется высокоскоростная струя ионизированного газа, или плазмы. Между электродом и заготовкой возникает электрическая дуга, ионизирующая газ (например, кислород, азот или воздух) и образующая поток перегретой плазмы. Эта струя, достигающая температуры свыше 20 000 °C, быстро плавит металл, а высокая скорость газа выталкивает расплавленный материал из прорези. Данный процесс чрезвычайно эффективен для проводящих металлов и представляет собой надёжное решение для выполнения различных задач по резке.
Как работает лазерная резка труб
При лазерной резке труб используется сфокусированный пучок монохроматического света высокой мощности (лазер) для нагрева и плавления материала в ограниченной области. Лазерный пучок генерируется резонатором, направляется через оптическую систему и фокусируется линзой на поверхности трубы. Одновременно подаётся коаксиальный вспомогательный газ (например, кислород для мягкой стали или азот для нержавеющей стали и алюминия) для удаления расплавленного материала и охлаждения зоны резки. Точность и плотность энергии лазера позволяют выполнять очень точные пропилы и обрабатывать сложные геометрические формы.
Фундаментальное различие в процессах
Основное различие заключается в источнике энергии и механизме удаления материала. При плазменной резке используется поток электропроводящего перегретого газа, который плавит и выдувает материал, тогда как при лазерной резке применяется высокосфокусированный световой луч, который плавит или испаряет материал, часто с помощью газа. Это различие имеет решающее значение, поскольку напрямую влияет на качество и точность реза, а также на типы материалов и их толщину, для обработки которых каждая из этих технологий подходит лучше всего.
Качество реза и обработка кромок
Качество срезанной кромки зачастую является одной из главных задач для производителей, поскольку оно напрямую влияет на последующие этапы обработки, такие как сварка и финишная обработка.
Сравнение зон термического воздействия
Зона термического влияния (HAZ) — это область материала, микроструктура и свойства которой изменились под воздействием тепла, выделяемого в процессе резки. При плазменной резке, как правило, образуется более широкая зона термического влияния из-за более крупного, менее сфокусированного источника тепла и более высокой общей тепловой нагрузки. Напротив, лазерная резка труб с помощью высококонцентрированного луча создает значительно меньшую зону термического влияния, сводя к минимуму деформацию материала и металлургические изменения. Это различие особенно важно для высокопрочных сталей и областей применения, требующих минимальной последующей обработки.
Чистота кромок и образование заусенцев
При сравнении плазменной и лазерной резки лазерная резка неизменно обеспечивает более высокое качество кромок. Кромки, полученные при лазерной резке, как правило, гладкие, без заусенцев и практически не требуют дополнительной обработки. Плазменная резка, особенно при обработке более толстых материалов, может приводить к образованию более угловатых кромок с окалиной и заусенцами, что может потребовать удаления заусенцев или шлифования. Это сказывается на общем времени производства и затратах на рабочую силу.
Стандарты отделки поверхностей
Качество поверхности обрезанного края имеет решающее значение как с эстетической, так и с функциональной точки зрения. Лазерная резка обеспечивает исключительно гладкую и ровную поверхность, причём зачастую показатели шероховатости соответствуют строгим отраслевым стандартам без необходимости дополнительной обработки. Поверхности, полученные в результате плазменной резки, хотя и приемлемы для многих областей применения, как правило, имеют более шероховатую поверхность в силу особенностей самого процесса резки.
Подготовка кромок к сварке
Во многих проектах по изготовлению труб кромки после резки должны быть подготовлены к сварке. Лазерная резка отлично справляется с этой задачей, обеспечивая ровные, чистые кромки без следов окисления или шлака, что делает их идеальными для немедленной сварки. Края, полученные в результате плазменной резки, особенно на более толстых материалах, могут потребовать дополнительной подготовки для удаления окалины и обеспечения чистого и равномерного сварного соединения. Системы лазерной резки Chittak разработаны таким образом, чтобы обеспечивать получение готовых к сварке кромок непосредственно на станке.
Точность и точность резки
Точность и достоверность являются решающими факторами, особенно в случае деталей, требующих строгих допусков и сложной конструкции.
Ширина пропила: плазменная резка против лазерной резки
Под шириной пропила понимается количество материала, удаляемого в процессе резки. При лазерной резке пропил получается значительно уже, чем при плазменной резке. Более узкий пропил означает меньшие отходы материала, а также возможность вырезать детали более сложной геометрии и более плотно размещать детали на заготовке, что позволяет оптимизировать использование материала. Тонкий пропил, характерный для лазерной технологии, является важным преимуществом при изготовлении прецизионных деталей.
Допуски при изготовлении труб
Если сравнивать лазерную и плазменную резку труб с точки зрения точности, лазерная резка обеспечивает более высокие возможности в плане допусков. Современные станки для лазерной резки труб позволяют достигать допусков в диапазоне ±0,05 мм, что делает их пригодными для высокоточных задач, где детали должны идеально соединяться без дополнительной механической обработки. При плазменной резке допуски, как правило, шире — обычно в диапазоне от ±0,5 мм до ±1,5 мм, в зависимости от толщины материала и типа станка.
Возможность резки небольших отверстий и прорезей
Когда речь идет о небольших отверстиях и сложных пазах, лазерная резка является бесспорным лидером. Сфокусированный лазерный луч позволяет создавать очень мелкие, аккуратные отверстия и выполнять резки с малым радиусом, чего просто невозможно добиться с помощью плазменной технологии из-за более широкого пропила и менее сконцентрированной энергии. Эта возможность имеет решающее значение для деталей со сложной системой вентиляции, элементами, обеспечивающими взаимную фиксацию, или конструкциями, рассчитанными на снижение веса.
Геометрическая сложность при 3D-резании
Обе технологии в той или иной степени позволяют выполнять 3D-резку, однако лазерная резка обеспечивает большую универсальность и точность при обработке сложных геометрических форм. Многоосевые лазерные труборезы позволяют с исключительной точностью создавать на трубах сложнейшие формы, скосы и элементы. Хотя плазменные системы также способны выполнять некоторые угловые пропилы, контроль над геометрией, как правило, менее точен, чем при использовании лазерной технологии, особенно в случае крутых углов и скосов различной величины. 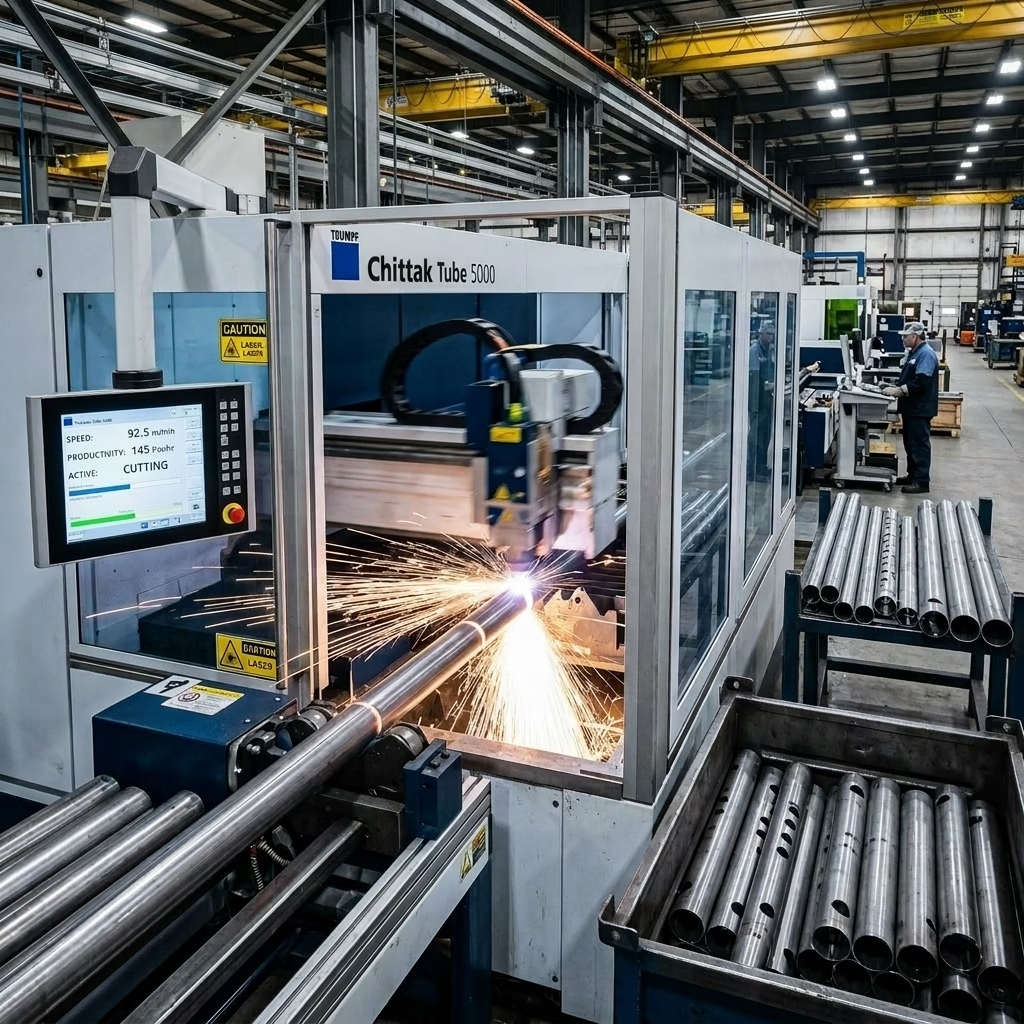
Толщина материала и диапазон диаметров
Диапазон материалов и размеров труб, которые можно эффективно обрабатывать с помощью каждой из этих технологий, является ключевым фактором, который необходимо учитывать при выполнении различных производственных операций.
Оптимальный диапазон толщины для каждой технологии
Плазменная резка, как правило, лучше всего подходит для резки толстых металлов. Часто она становится предпочтительным выбором для труб со значительной толщиной стенок, где небольшое снижение точности компенсируется скоростью и экономичностью. Сравнение лазерной резки с ЧПУ и плазменной резки показывает, что лазерная резка оптимальна для материалов тонкой и средней толщины, обеспечивая непревзойденную точность и скорость. Хотя мощные лазеры могут резать более толстые материалы, плазменная резка остается более экономичным вариантом для очень толстых заготовок.
Ограничения по диаметру труб
Обе технологии имеют определённые ограничения по диаметру труб, обусловленные конструкцией станка и возможностями зажимного устройства. Системы плазменной резки зачастую более универсальны и подходят для более широкого диапазона труб большого диаметра, иногда даже нестандартной формы, благодаря меньшим ограничениям, налагаемым режущей головкой. Лазерные станки для резки труб являются высокоспециализированным оборудованием и, как правило, имеют четко определенные пределы максимального и минимального диаметра, рассчитанные на точное вращение и манипулирование.
Факторы, влияющие на толщину стенки
Для тонкостенных труб лазерная резка является идеальным вариантом благодаря минимальной зоне термического влияния и точному распределению энергии, что позволяет избежать деформации. Для труб с более толстыми стенками надежным решением является плазменная резка. Однако качество кромки, полученной при плазменной резке, может ухудшаться по мере увеличения толщины стенки, что требует дополнительной последующей обработки. Лазерная технология обеспечивает высокое качество в пределах всего оптимального диапазона толщин.
Защита внутренней стенки во время резки
При плазменной резке труб интенсивное тепло и расплавленный металл могут иногда приводить к образованию брызг или повреждению внутренней стенки трубы, особенно если труба имеет небольшой диаметр или содержит чувствительные внутренние элементы. Лазерная резка, благодаря сфокусированной энергии и эффективному удалению отходов с помощью вспомогательного газа, гораздо реже приводит к внутренним повреждениям или образованию брызг, что позволяет сохранить целостность внутренней поверхности трубы.
Скорость резки и производительность
Скорость и общая производительность имеют решающее значение для достижения производственных целей и управления операционными затратами.
Сравнение скорости при различной толщине
При работе с материалами тонкой и средней толщины лазерная трубная резка, как правило, значительно быстрее плазменной, обеспечивая более высокую линейную скорость резки. Эффективность сфокусированного лазерного луча позволяет быстро удалять материал. По мере увеличения толщины материала преимущество лазерной резки в скорости уменьшается, и при резке очень толстых профилей плазменная резка может стать сопоставимой по скорости или даже быстрее, хотя и с возможными ухудшениями качества реза. 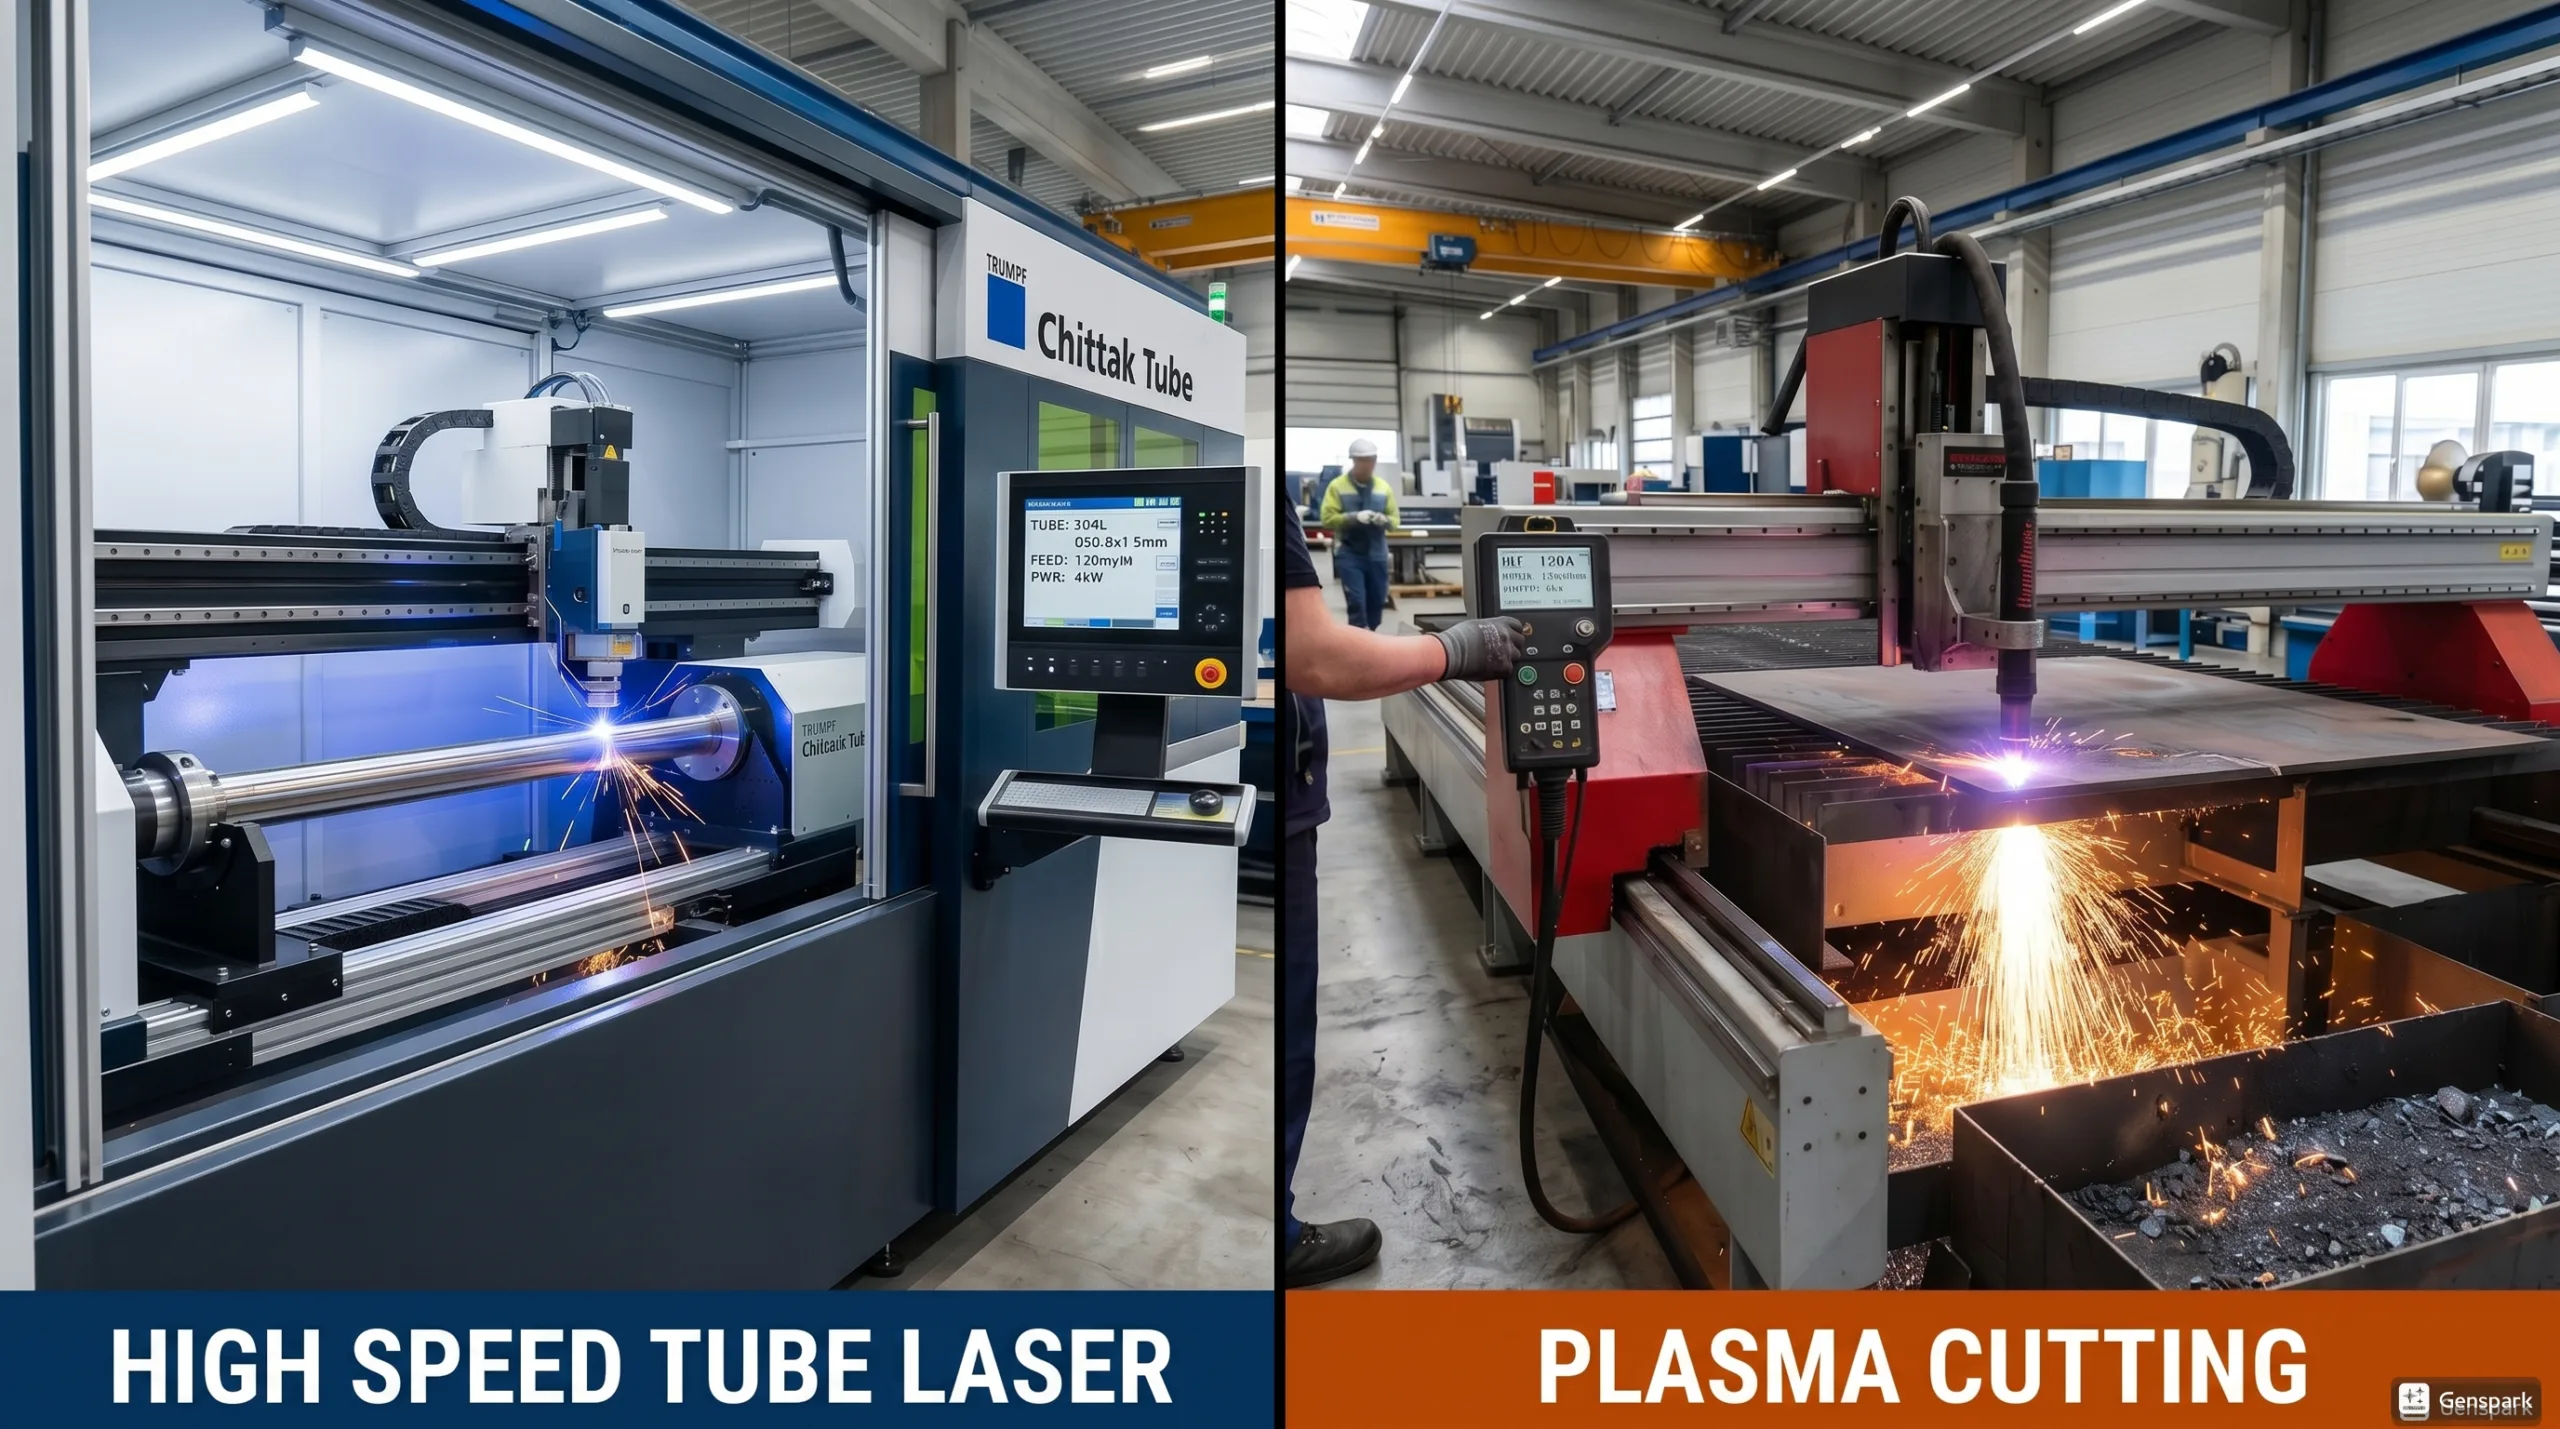
Производительность линии по изготовлению труб
На общую производительность при изготовлении труб влияют не только скорость резки, но и время наладки, погрузочно-разгрузочные операции, а также требования к последующей обработке. Способность лазерной резки изготавливать детали, готовые к сварке и не имеющие заусенцев, зачастую означает сокращение объема вторичной обработки, что приводит к повышению общей производительности, несмотря на потенциально более низкие скорости при обработке очень толстых материалов. Системы плазменной резки, хотя и обеспечивают высокую скорость резки толстых материалов, могут потребовать дополнительного времени на удаление заусенцев и подготовку кромок.
Возможность выполнения нескольких операций за одну установку
Современные станки для лазерной резки труб обладают расширенными возможностями, такими как раскрой с оптимизацией размещения деталей, снятие фаски, нарезание резьбы и маркировка — и все это в рамках одной настройки. Такая возможность выполнения нескольких операций за один проход значительно повышает производительность за счет сокращения объема погрузочно-разгрузочных работ и последующих операций механической обработки. Хотя некоторые плазменные системы также позволяют снимать фаску, интеграция нескольких сложных операций в рамках одной настройки, как правило, осуществляется более совершенным и точным образом на платформах для лазерной резки.
Конструкция оборудования и его универсальность
Конструкция оборудования и его врождённая универсальность играют важную роль в интеграции в существующие рабочие процессы и расширяют спектр возможностей его применения.
Размер режущей головки и доступность
Головки для плазменной резки, как правило, имеют большие размеры и могут быть менее маневренными, чем головки для лазерной резки, особенно в ограниченном пространстве или при выполнении сложных внутренних пропилов в трубах. Головки для лазерной резки отличаются компактностью и рассчитаны на точное перемещение, что обеспечивает лучший доступ и позволяет без помех выполнять резку сложных внутренних элементов и в узких углах.
Совместимость профилей секций
Обе технологии позволяют резать трубы различных сечений, включая круглые, квадратные, прямоугольные и овальные. Однако современные системы лазерной резки труб, такие как те, что предлагает компания Chittak, зачастую оснащены сложными системами зажима и фиксации, способными с высокой точностью обрабатывать более широкий спектр нестандартных или открытых профилей, обеспечивая стабильность обработки. Плазменная резка труб также универсальна, но для нестандартных профилей может потребоваться более специализированное приспособление, чтобы сохранить точность.
Возможности по снятию фасок и вырезанию пазов
Станки для лазерной резки труб отличаются возможностью интегрированной обработки фасок и вырезов, что позволяет получать точные углы и выполнять сложную подготовку соединений непосредственно на станке. Это исключает необходимость в отдельных операциях и значительно сокращает время наладки. Хотя при плазменной резке также можно выполнять некоторые виды обработки фасок, точность и диапазон углов, как правило, выше при использовании лазерной технологии, особенно при жестких допусках и необходимости обеспечения стабильного качества на протяжении всего производственного цикла.
Варианты интеграции систем Chittak
Компания «Читтак», лидер в области технологий лазерной резки, предлагает передовые системы с широкими возможностями интеграции. Наши станки для лазерной резки труб могут быть легко интегрированы в автоматизированные производственные линии, оснащенные системами автоматической загрузки и разгрузки, роботизированными системами манипулирования и возможностью подключения к программному обеспечению CAD/CAM. Это позволяет оптимизировать рабочие процессы, сократить объем ручного труда и повысить общую эффективность производства, что ставит нас в авангард дискуссии о преимуществах лазерной резки труб по сравнению с плазменной. 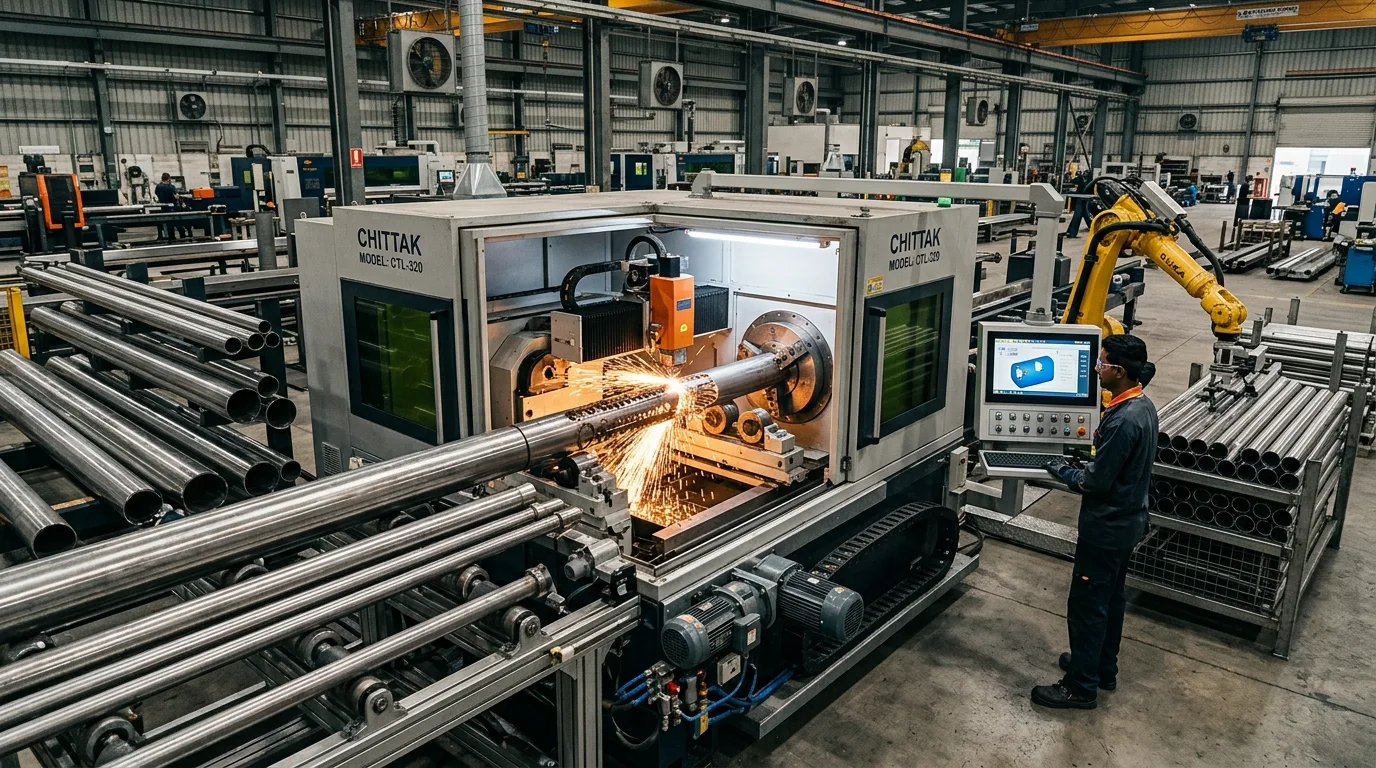
Эффективность эксплуатации и техническое обслуживание
Помимо первоначальных инвестиций, долгосрочные эксплуатационные расходы и требования к техническому обслуживанию играют решающую роль в формировании совокупной стоимости владения.
Сравнение энергопотребления
Как правило, системы плазменной резки потребляют больше электроэнергии, чем системы лазерной резки, особенно если учитывать мощность, необходимую для работы плазменной горелки и сопутствующих воздушных компрессоров. В частности, современные системы волоконно-лазерной резки отличаются высокой энергоэффективностью, преобразуя значительную часть электроэнергии в лазерный луч, что со временем приводит к снижению эксплуатационных расходов. Это делает сравнение энергопотребления при лазерной и плазменной резке труб решающим фактором с точки зрения долгосрочных эксплуатационных расходов.
Требования к расходным материалам и срок их службы
Для плазменной резки требуется ряд расходных материалов, в том числе электроды, сопла и защитные экраны, которые имеют ограниченный срок службы и нуждаются в регулярной замене. Затраты на эти расходные материалы могут значительно увеличиваться, особенно в условиях крупносерийного производства. При лазерной резке также используются расходные материалы (сопла, оптика, вспомогательные газы), но их срок службы и стоимость зачастую более предсказуемы и во многих случаях ниже, чем у расходных материалов для плазменной резки, особенно в случае волоконных лазеров.
Сложность технического обслуживания
Сложность технического обслуживания у этих двух типов систем различается. Плазменные системы требуют регулярной очистки горелки и замены расходных материалов, что относительно просто. Лазерные системы, особенно те, которые имеют сложные оптические тракты, могут потребовать более специализированного технического обслуживания и калибровки, хотя современные волоконные лазеры в значительной степени снизили эту сложность благодаря своей надежной конструкции и герметичному оптическому тракту. Регулярное профилактическое техническое обслуживание имеет ключевое значение для обеих систем.
Надежность оборудования и время безотказной работы
Обе технологии достигли высокого уровня надежности. Однако системы лазерной резки, в частности волоконные лазеры, отличаются прочной конструкцией и минимальным временем простоя при надлежащем техническом обслуживании. Плазменные системы также надежны, но в них могут чаще возникать перерывы в работе, связанные с заменой расходных материалов. Компания Chittak уделяет особое внимание созданию долговечных и надежных лазерных систем, чтобы максимально увеличить время безотказной работы для наших клиентов — это важный фактор, который необходимо учитывать при сравнении плазменных и лазерных резаков для непрерывных производственных процессов. 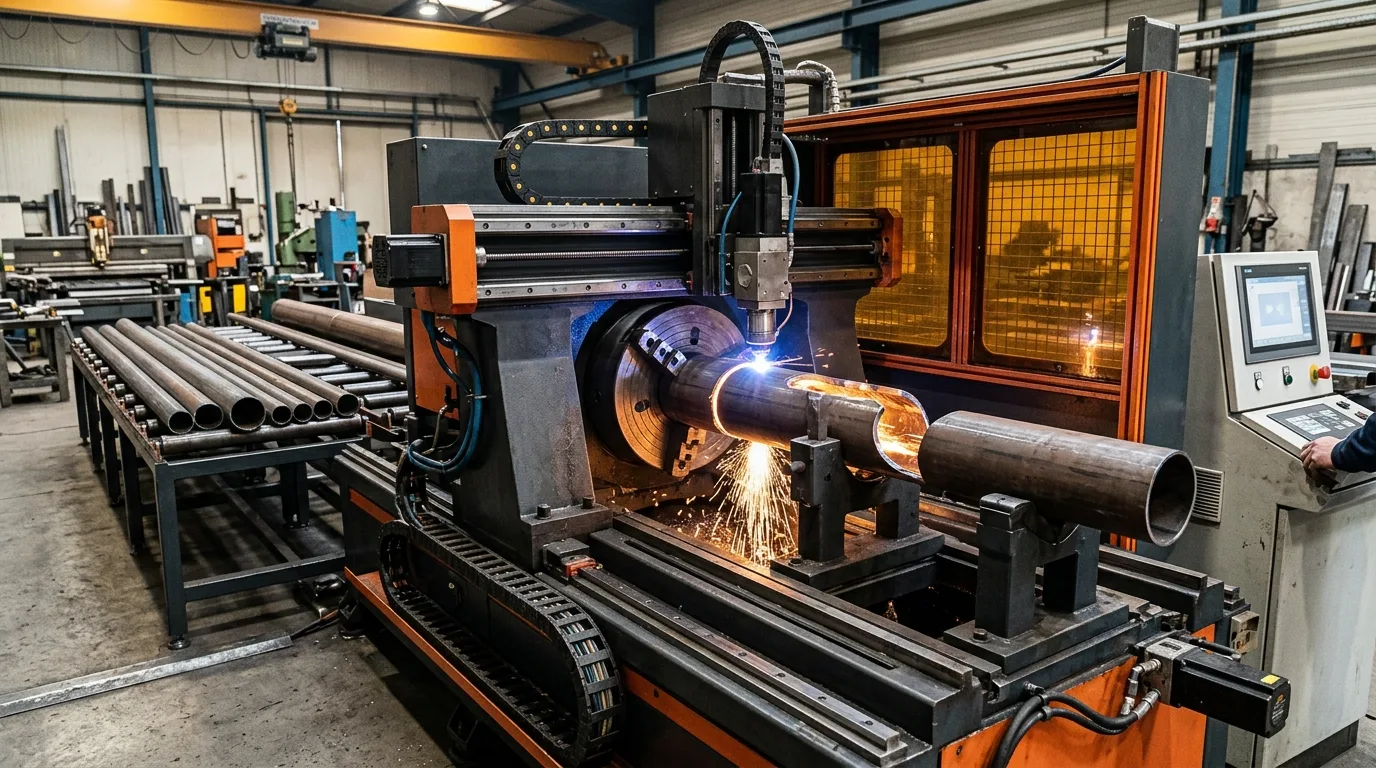
Заключение
Выбор между лазерной и плазменной резкой труб в 2026 году требует тщательной оценки множества факторов, включая качество реза, точность, спектр обрабатываемых материалов, скорость, универсальность и эксплуатационные расходы. Хотя плазменная резка представляет собой экономичное и надежное решение для более толстых материалов и менее строгих требований к точности, лазерная резка выделяется своей превосходной точностью, более высоким качеством реза, минимальной зоной термического влияния (HAZ) и большей универсальностью, особенно при изготовлении сложных конструкций и резке труб от тонких до средней толщины. Для производителей, для которых приоритетом являются высококачественная отделка, узкие допуски и эффективные возможности многооперационной обработки, лазерная резка труб, в частности с использованием передовых систем компании Chittak, зачастую представляет собой более выгодное долгосрочное вложение средств.
В конечном счёте, оптимальный выбор зависит от конкретных условий эксплуатации, объёма производства, типов материалов и требуемых стандартов качества. Тщательный анализ этих семи ключевых различий поможет вам выбрать технологию, которая наилучшим образом соответствует вашим стратегическим целям и производственным требованиям.
Часто задаваемые вопросы
В чём заключается основное различие в качестве резки при лазерной резке труб и плазменной резке?
Лазерная резка обеспечивает значительно более высокое качество реза с более гладкими кромками, минимальным образованием заусенцев и меньшей зоной термического влияния по сравнению с плазменной резкой, при которой, как правило, получаются более шероховатые кромки и более широкая зона термического влияния.
Какая технология лучше подходит для резки толстостенных труб: плазменная или лазерная?
Плазменная резка, как правило, является более экономичным и эффективным методом для резки труб с очень толстыми стенками, тогда как лазерная резка лучше всего подходит для резки тонких и среднетолстых материалов с высокой точностью.
Можно ли выполнять 3D-резку труб как с помощью плазменной, так и лазерной резки?
Да, оба метода позволяют выполнять 3D-резку, однако лазерная резка обеспечивает более высокую точность и универсальность при обработке сложных геометрических форм, скосов и мелких деталей благодаря более сфокусированному лучу и усовершенствованной системе управления.
Что имеет более низкие эксплуатационные расходы: трубчатый лазер или плазменная резка?
Современные системы лазерной резки на волоконном лазере зачастую характеризуются более низкими совокупными эксплуатационными расходами благодаря более высокой энергоэффективности и более длительному сроку службы расходных материалов, несмотря на то что плазменная резка потенциально предполагает более низкие первоначальные затраты на оборудование.
Существует ли существенная разница в скорости между лазерной резкой по трубам и плазменной резкой?
При работе с материалами тонкой и средней толщины лазерная резка, как правило, выполняется быстрее. В случае очень толстых материалов плазменная резка может быть сопоставимой по скорости или даже быстрее, хотя зачастую это достигается за счет снижения качества реза.
ПОПУЛЯРНЫЕ ПУБЛИКАЦИИ
- Как резать трубы из нержавеющей стали с помощью волоконного лазера
- Пример из практики: немецкий производитель мебели сократил время наладки на 73% с помощью CHITTAK
- Особенности зоны термического влияния (HAZ) при лазерной резке волоконных труб
- Волоконный лазер против CO₂-лазера для резки труб: что победит в 2026 году?
- Как выбрать станок для лазерной резки труб: 9-шаговая методика для инженеров
