Corte por láser de tubos frente al corte por plasma: 7 diferencias fundamentales (2026)
Corte por láser de tubos frente al corte por plasma: 7 diferencias fundamentales (2026)
Introducción
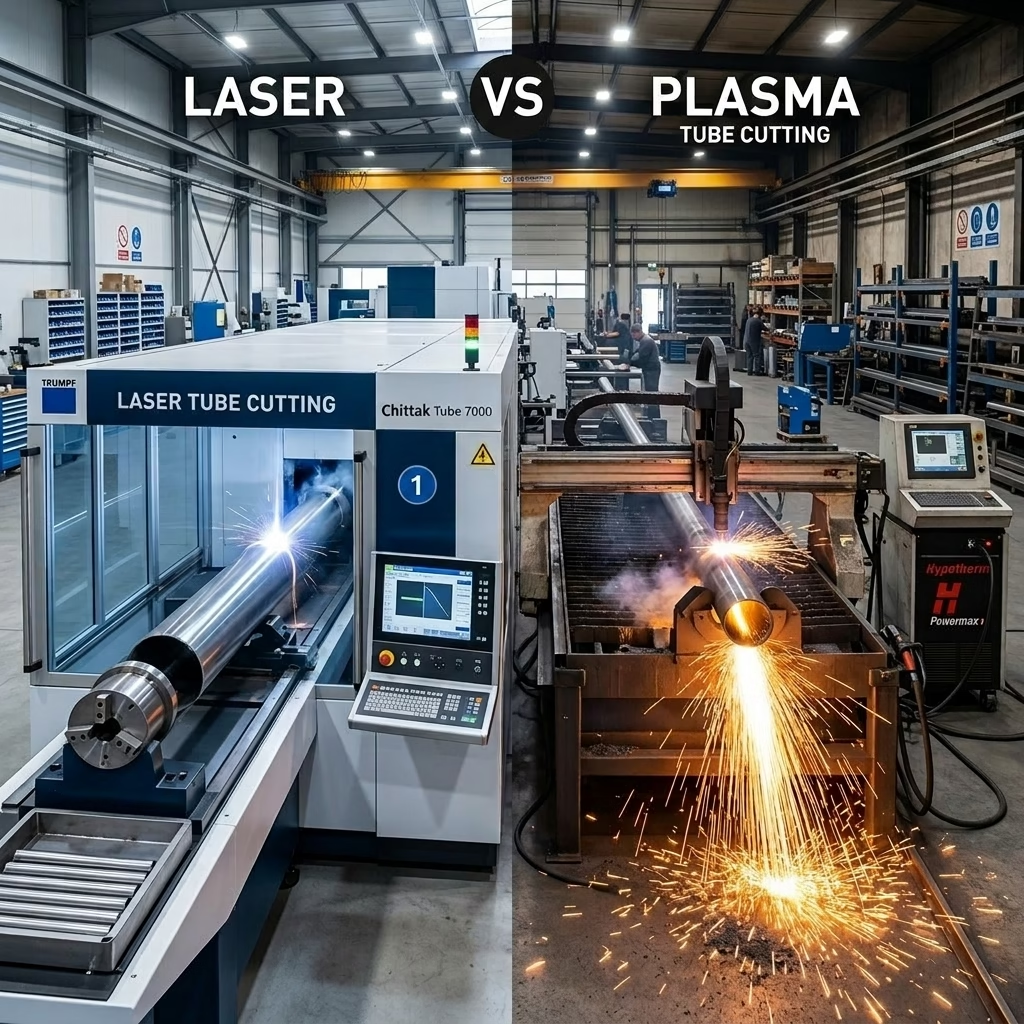
En el dinámico mundo de la fabricación de metales, elegir la tecnología de corte adecuada es fundamental para la eficiencia, la calidad y la rentabilidad. Para las empresas dedicadas al procesamiento de tubos, la elección suele reducirse a dos métodos predominantes: el corte por láser de tubos frente al corte por plasma. Ambas tecnologías ofrecen ventajas e inconvenientes distintos, lo que complica la decisión a los propietarios de plantas, responsables de compras y supervisores de producción en 2026. Esta guía exhaustiva analizará siete diferencias fundamentales y ofrecerá una comparación detallada para ayudarte a tomar una decisión fundamentada en función de tus necesidades operativas específicas.
Tecnología y procesos de corte
Comprender los mecanismos fundamentales del corte por plasma y del corte por láser es el primer paso para apreciar sus diferencias operativas y sus capacidades.
Cómo funciona el corte por tubo de plasma
El corte por plasma utiliza un chorro de gas ionizado a alta velocidad, o plasma, para fundir y cortar el metal. Se genera un arco eléctrico entre un electrodo y la pieza de trabajo, lo que ioniza un gas (como el oxígeno, el nitrógeno o el aire) para crear un chorro de plasma sobrecalentado. Esta corriente, que alcanza temperaturas superiores a los 20 000 °C, funde rápidamente el metal, mientras que la alta velocidad del gas expulsa el material fundido de la ranura de corte. Este proceso es muy eficaz para metales conductores y constituye una solución sólida para diversas tareas de corte.
Cómo funciona el corte de tubos con láser
El corte por láser de tubos utiliza un haz concentrado de luz monocromática de alta potencia (láser) para calentar y fundir el material en una zona localizada. El haz láser se genera en un resonador, se guía a través de un sistema óptico y se enfoca mediante una lente sobre la superficie del tubo. Simultáneamente, se suministra un gas auxiliar coaxial (como el oxígeno para el acero dulce o el nitrógeno para el acero inoxidable y el aluminio) con el fin de expulsar el material fundido y enfriar la zona de corte. La precisión y la densidad de energía del láser permiten realizar cortes muy finos y geometrías complejas.
La diferencia fundamental en el proceso
La diferencia fundamental radica en la fuente de energía y en el mecanismo de eliminación del material. El corte por plasma utiliza una corriente de gas sobrecalentado y conductor de la electricidad para fundir y expulsar el material, mientras que el corte por láser utiliza un rayo de luz altamente concentrado para fundir o vaporizar el material, a menudo con la ayuda de gas. Esta distinción es fundamental, ya que influye directamente en la calidad del corte, la precisión y los tipos de materiales y espesores en los que destaca cada tecnología.
Calidad del corte y acabado de los bordes
La calidad del borde de corte suele ser una de las principales preocupaciones de los fabricantes, ya que influye directamente en las fases posteriores del proceso, como la soldadura y el acabado.
Comparación de las zonas afectadas por el calor
La zona afectada por el calor (HAZ) es el área del material cuya microestructura y propiedades se han visto alteradas por el calor del proceso de corte. El corte por plasma suele producir una HAZ más amplia debido a que la fuente de calor es mayor y menos concentrada, y a que el aporte térmico total es mayor. Por el contrario, el corte de tubos por láser, con su haz altamente concentrado, crea una HAZ significativamente más pequeña, lo que minimiza la deformación del material y los cambios metalúrgicos. Esta diferencia es especialmente importante en el caso de los aceros de alta resistencia y en aplicaciones que requieren un posprocesamiento mínimo.
Limpieza de los bordes y formación de rebabas
Al comparar la cortadora de plasma con la de láser, el corte por láser ofrece sistemáticamente una limpieza superior de los bordes. Los bordes cortados con láser suelen ser lisos, sin rebabas, y requieren poco o ningún acabado posterior. El corte por plasma, especialmente en materiales más gruesos, puede dar lugar a un borde más anguloso con escoria y rebabas que pueden requerir un desbarbado o un esmerilado. Esto repercute en el tiempo total de producción y en los costes de mano de obra.
Normas sobre acabados superficiales
El acabado superficial de un borde cortado es fundamental tanto desde el punto de vista estético como funcional. El corte por láser proporciona un acabado superficial extraordinariamente liso y fino, y a menudo alcanza valores de rugosidad que cumplen con las estrictas normas del sector sin necesidad de tratamientos adicionales. Las superficies cortadas con plasma, aunque son aceptables para muchas aplicaciones, suelen presentar un acabado más rugoso debido a la naturaleza del proceso de corte.
Preparación de los bordes para la soldadura
En muchos proyectos de fabricación de tubos, los bordes cortados deben estar preparados para la soldadura. El corte por láser destaca en este aspecto, ya que proporciona bordes siempre rectos, limpios y libres de oxidación o escoria, lo que los hace ideales para la soldadura inmediata. Los bordes cortados con plasma, especialmente en materiales más gruesos, pueden requerir una preparación adicional para eliminar las escorias y garantizar una unión soldada limpia y uniforme. Los sistemas de corte por láser de Chittak están diseñados para ofrecer bordes listos para soldar directamente desde la máquina.
Precisión y exactitud en el corte
La precisión y la exactitud son factores fundamentales, sobre todo en el caso de los componentes que requieren tolerancias estrictas y diseños complejos.
Ancho de corte: plasma frente a láser
El ancho del corte se refiere a la cantidad de material que se elimina durante el proceso de corte. El corte por láser produce un corte significativamente más estrecho en comparación con el corte por plasma. Un corte más estrecho supone un menor desperdicio de material y permite cortar geometrías más complejas y agrupar las piezas de forma más compacta, lo que optimiza el aprovechamiento del material. El corte fino que ofrece la tecnología láser supone una ventaja importante para las piezas de precisión.
Habilidades de tolerancia en la fabricación de tubos
Si comparamos el corte por láser con el corte por plasma en cuanto a precisión, el corte por láser ofrece unas capacidades de tolerancia superiores. Las máquinas modernas de corte por láser de tubos pueden alcanzar tolerancias del orden de ±0,05 mm, lo que las hace adecuadas para aplicaciones de alta precisión en las que los componentes deben encajar perfectamente sin necesidad de mecanizado adicional. El corte por plasma suele presentar tolerancias más amplias, normalmente entre ±0,5 mm y ±1,5 mm, dependiendo del espesor del material y de la máquina.
Capacidad para cortar orificios pequeños y ranuras
Para orificios pequeños y ranuras complejas, el corte por láser es la opción indiscutiblemente ganadora. El rayo láser concentrado permite crear orificios muy pequeños y limpios, así como cortes con radios muy cerrados, algo que simplemente no se puede lograr con la tecnología de plasma debido a su corte más ancho y a que la energía está menos concentrada. Esta capacidad es fundamental para componentes con sistemas de ventilación complejos, elementos de enclavamiento o diseños ligeros.
Complejidad geométrica en el corte 3D
Ambas tecnologías permiten realizar cortes en 3D hasta cierto punto, pero el corte por láser ofrece mayor versatilidad y precisión para geometrías complejas. Las cortadoras láser multieje para tubos pueden crear formas, biseles y detalles muy intrincados en los tubos con una precisión excepcional. Aunque los sistemas de plasma también pueden realizar algunos cortes en ángulo, el control sobre la geometría suele ser menos preciso que con la tecnología láser, especialmente en el caso de esquinas cerradas y biseles variables. 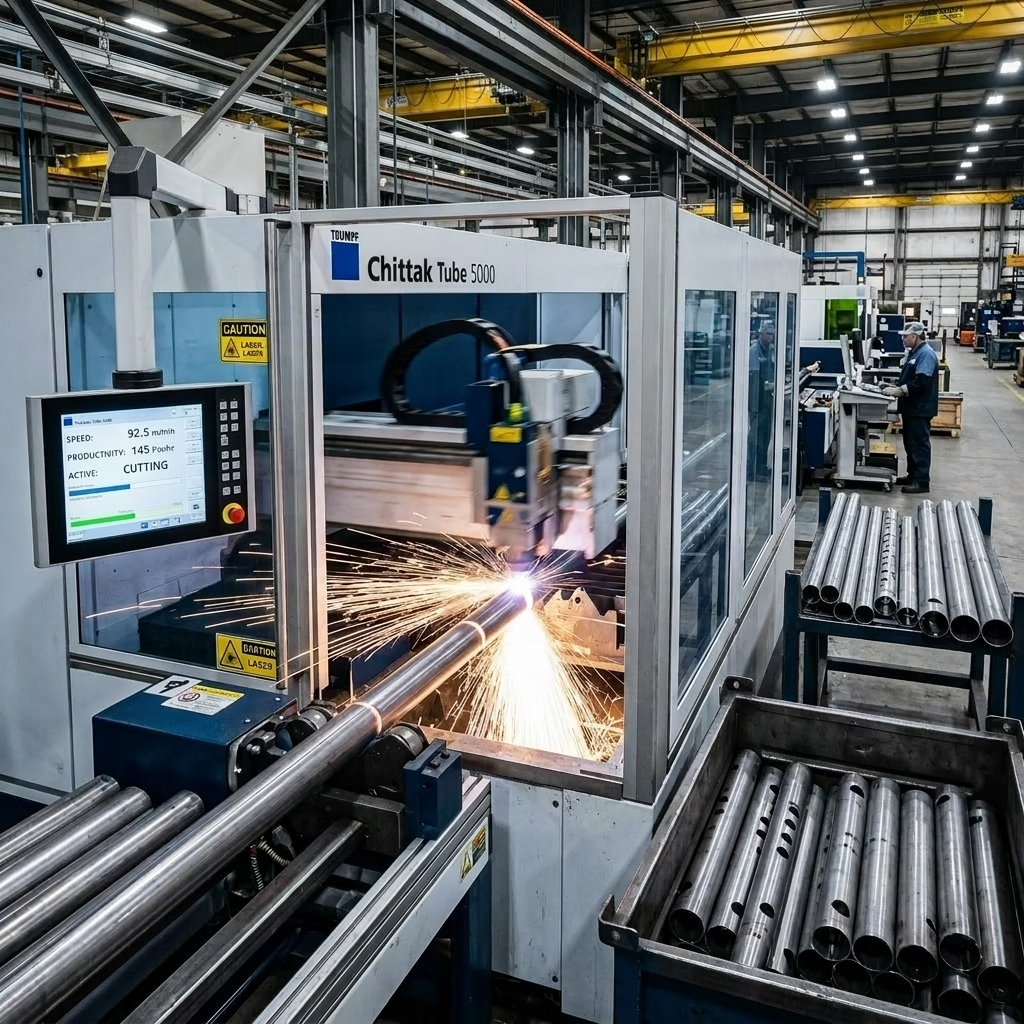
Grosor del material y rango de diámetros
La gama de materiales y dimensiones de tubos que cada tecnología puede procesar de forma eficaz es un factor clave a tener en cuenta en diversas operaciones de fabricación.
Rango de espesor óptimo para cada tecnología
El corte por plasma suele destacar en el corte de metales más gruesos. A menudo es la opción preferida para tubos con un espesor de pared considerable, en los que la ligera reducción de la precisión queda compensada por la velocidad y la rentabilidad. La comparación entre el láser CNC y el plasma muestra que el corte por láser es óptimo para materiales de espesor fino a medio, ya que ofrece una precisión y una velocidad inigualables. Aunque los láseres de alta potencia pueden cortar materiales más gruesos, el plasma sigue siendo más económico para secciones muy gruesas.
Limitaciones relativas al diámetro de los tubos
Ambas tecnologías tienen limitaciones específicas en cuanto al diámetro de los tubos, en función del diseño de la máquina y de las capacidades del mandril. Los sistemas de corte por plasma suelen ser más adaptables a una gama más amplia de tubos de mayor diámetro, a veces incluso de formas irregulares, debido a la naturaleza menos restrictiva del cabezal de corte. Las máquinas de corte de tubos por láser están altamente especializadas en tubos y suelen tener capacidades máximas y mínimas de diámetro definidas, diseñadas para una rotación y una manipulación precisas.
Consideraciones sobre el espesor de las paredes
En el caso de los tubos de pared delgada, el corte por láser es ideal debido a su zona afectada térmicamente (HAZ) mínima y a la aplicación precisa de la energía, lo que evita la deformación. Para paredes más gruesas, el corte por plasma ofrece una solución sólida. Sin embargo, la calidad del borde de corte por plasma puede verse afectada a medida que aumenta el espesor de la pared, lo que requiere un mayor procesamiento posterior. La tecnología láser mantiene una alta calidad en todo su rango óptimo de espesores.
Protección de la pared interior durante el corte
Durante el corte de tubos por plasma, el calor intenso y el metal fundido pueden provocar en ocasiones salpicaduras o daños en la pared interior del tubo, especialmente si este tiene un diámetro reducido o presenta características internas delicadas. El corte por láser, gracias a su energía concentrada y a la eficaz eliminación de residuos mediante gas auxiliar, es mucho menos propenso a provocar daños internos o salpicaduras, lo que preserva la integridad de la superficie interior del tubo.
Velocidad de corte y productividad
La rapidez y la productividad general son fundamentales para cumplir los objetivos de producción y gestionar los costes operativos.
Comparación de velocidades en función del grosor
En el caso de materiales de espesor fino a medio, el corte por láser de tubos suele ser considerablemente más rápido que el corte por plasma, ya que ofrece mayores velocidades lineales de corte. La eficiencia del rayo láser enfocado permite una rápida eliminación del material. A medida que aumenta el espesor del material, la ventaja en cuanto a velocidad del corte por láser disminuye, y el corte por plasma puede llegar a ser comparable o incluso más rápido en secciones muy gruesas, aunque con posibles sacrificios en la calidad del corte. 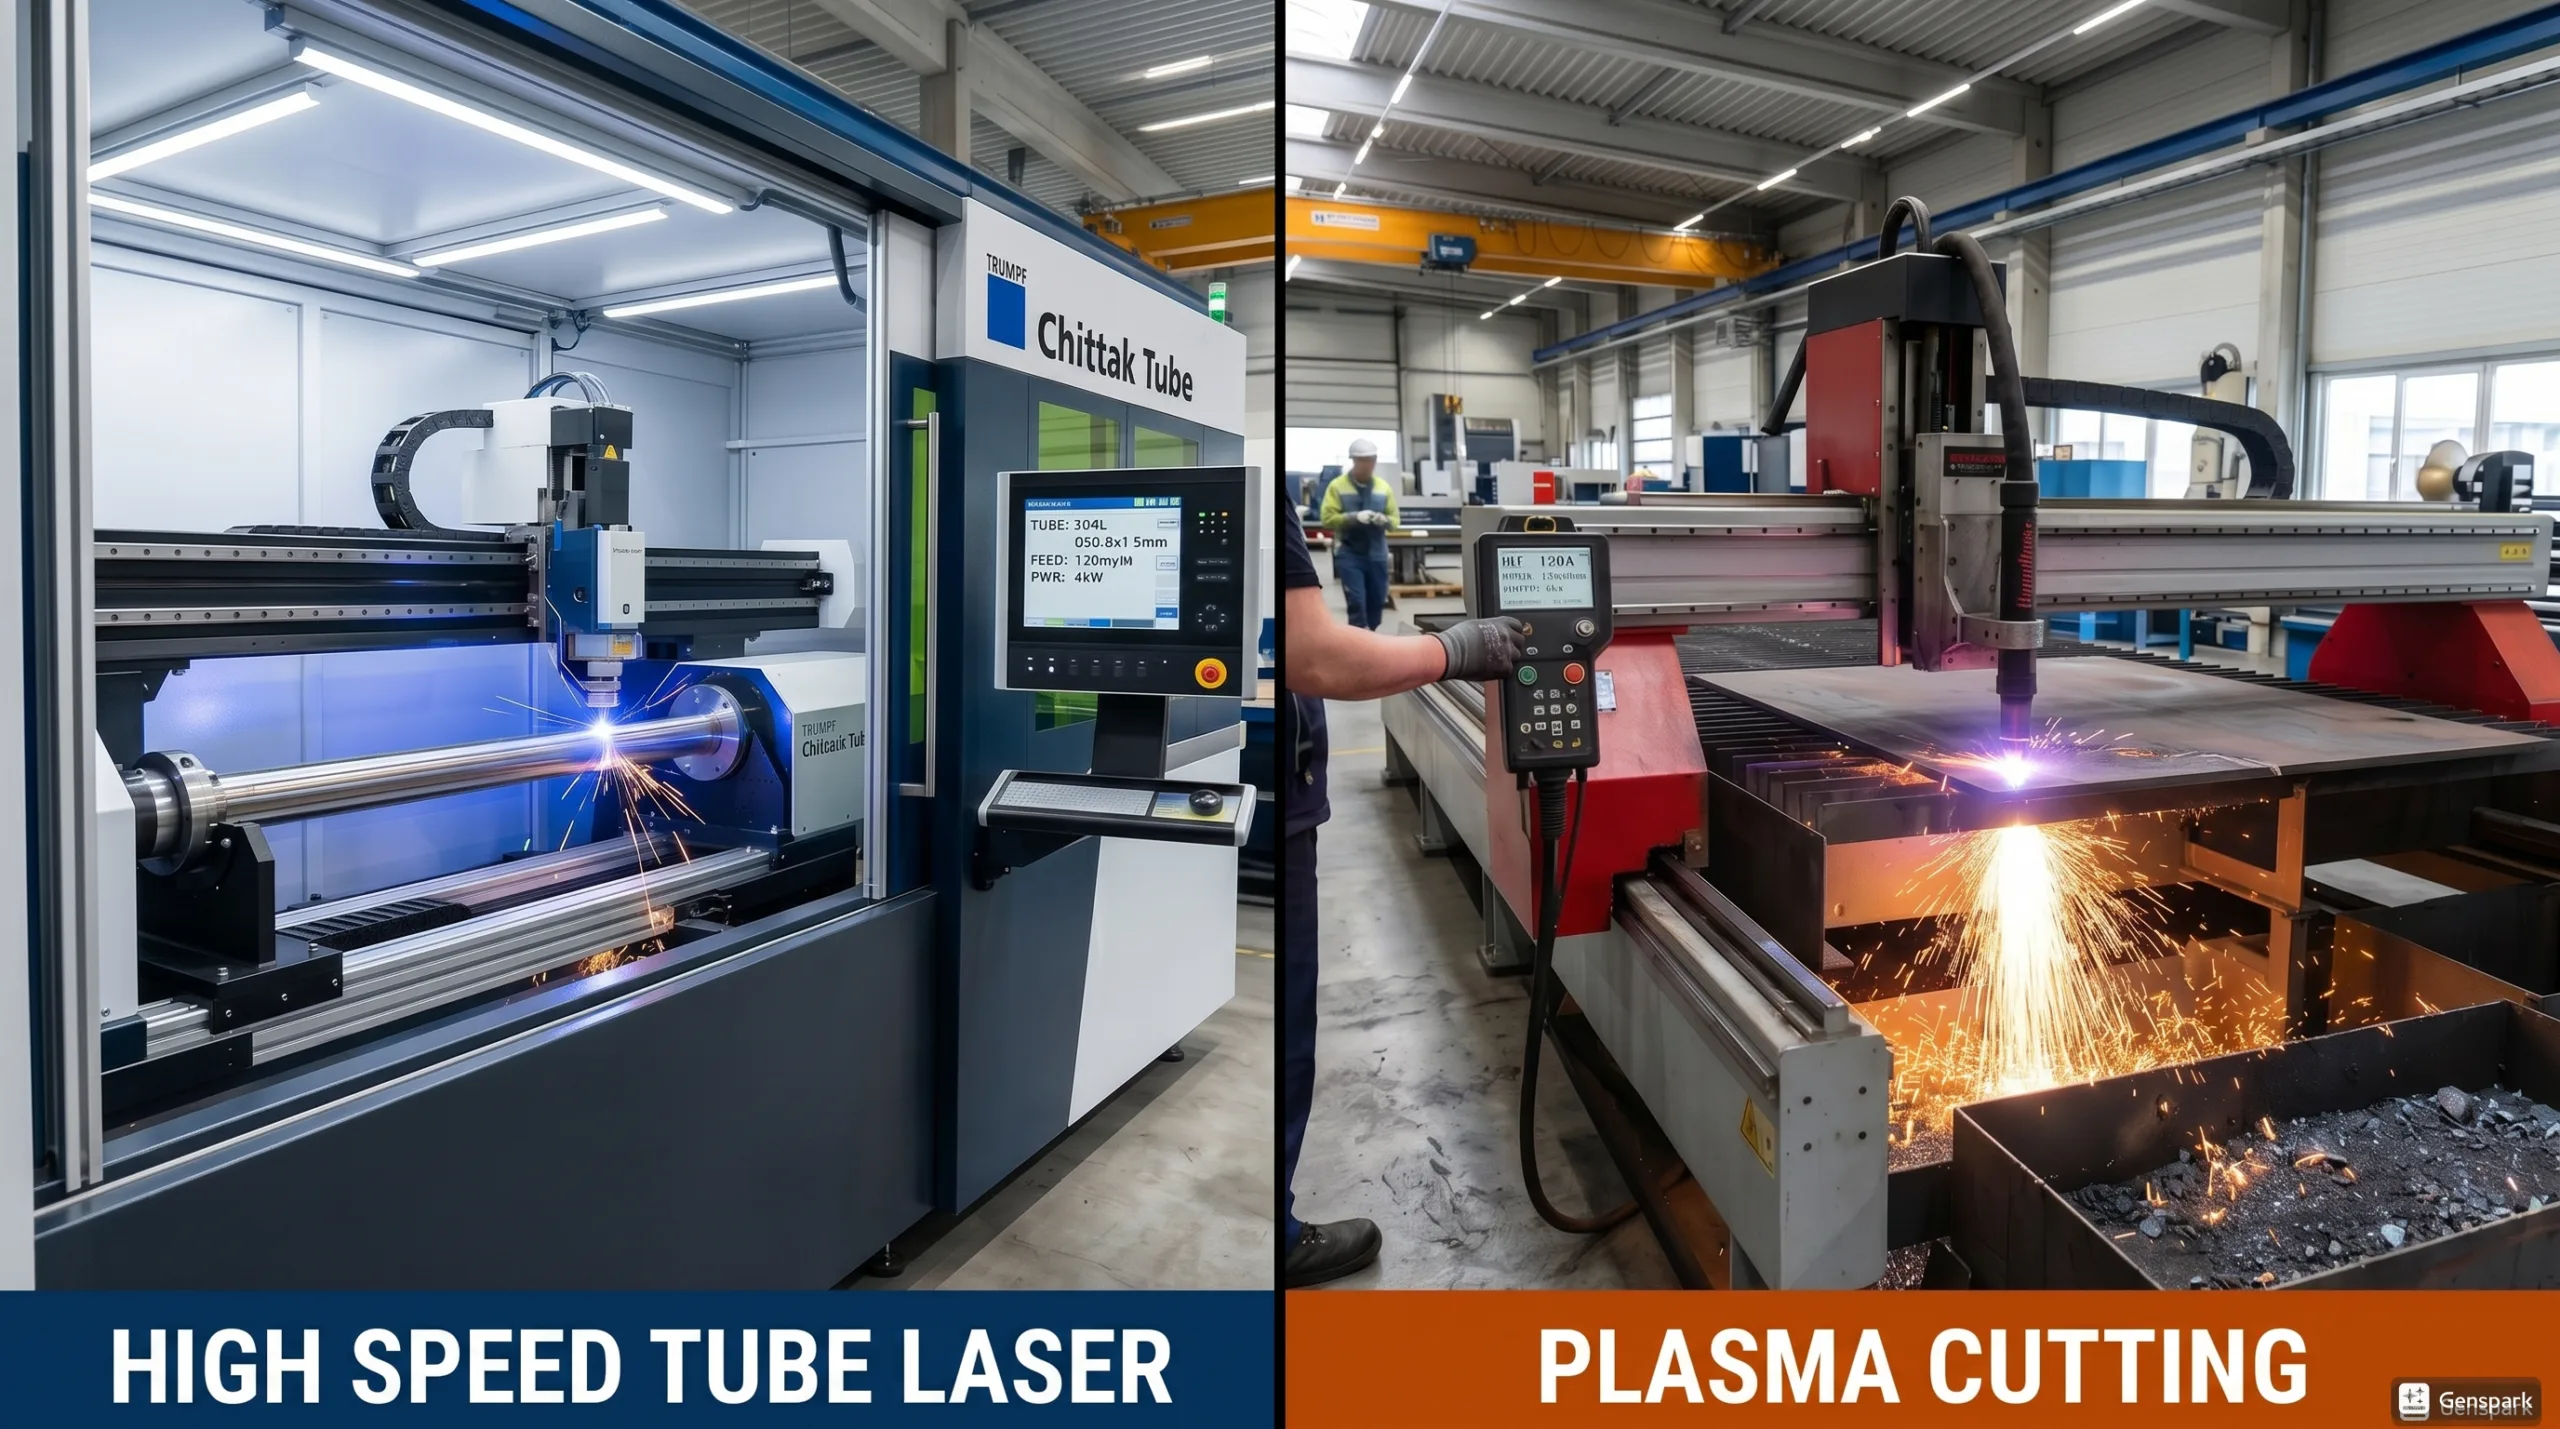
Rendimiento de producción en la fabricación de tubos
El rendimiento global de la producción en la fabricación de tubos no solo depende de la velocidad de corte, sino también de los tiempos de preparación, la manipulación del material y los requisitos de posprocesamiento. La capacidad del corte por láser para producir piezas listas para soldar y sin rebabas suele suponer menos procesamiento secundario, lo que se traduce en un mayor rendimiento global a pesar de que las velocidades puedan ser más lentas en materiales muy gruesos. Los sistemas de corte por plasma, aunque son rápidos en materiales gruesos, pueden requerir tiempo adicional para el desbarbado y la preparación de los bordes.
Capacidad para realizar múltiples operaciones en una sola configuración
Las modernas máquinas de corte por láser de tubos ofrecen funciones avanzadas como el anidamiento, el biselado, el roscado y el marcado, todo ello en una sola configuración. Esta capacidad de realizar múltiples operaciones mejora significativamente la productividad al reducir la manipulación del material y las operaciones de mecanizado posteriores. Aunque algunos sistemas de plasma ofrecen la función de biselado, la integración de múltiples operaciones complejas en una sola configuración suele ser más avanzada y precisa en las plataformas de corte por láser.
Diseño y versatilidad de los equipos
El diseño físico y la versatilidad inherente del equipo desempeñan un papel importante en su integración en los flujos de trabajo existentes y en la variedad de aplicaciones.
Tamaño y accesibilidad del cabezal de corte
Los cabezales de corte por plasma suelen ser más grandes y pueden resultar menos ágiles que los cabezales de corte por láser, especialmente en espacios reducidos o para realizar cortes internos complejos en tubos. Los cabezales de corte por láser son compactos y están diseñados para realizar movimientos precisos, lo que permite una mayor accesibilidad y la capacidad de cortar formas internas complejas y esquinas cerradas sin interferencias.
Compatibilidad de perfiles de sección
Ambas tecnologías permiten cortar diversos perfiles de tubos, incluidos los redondos, cuadrados, rectangulares y ovalados. Sin embargo, los sistemas avanzados de corte de tubos por láser, como los que ofrece Chittak, suelen contar con sofisticados sistemas de sujeción y fijación capaces de manejar una gama más amplia de perfiles irregulares o abiertos con gran precisión, lo que garantiza un procesamiento estable. El corte de tubos por plasma también es versátil, pero puede requerir sistemas de sujeción más especializados para perfiles no estándar a fin de mantener la precisión.
Capacidades de biselado y entallado
Las máquinas de corte por láser de tubos destacan por su capacidad para realizar biselados y entallados integrados, lo que permite obtener ángulos precisos y preparaciones complejas de uniones directamente en la máquina. Esto elimina la necesidad de operaciones separadas y reduce significativamente los tiempos de preparación. Aunque el corte por plasma permite realizar algunos biselados, la precisión y la variedad de ángulos suelen ser superiores con la tecnología láser, especialmente en lo que respecta a tolerancias estrictas y a una calidad constante en todas las series de producción.
Opciones de integración de sistemas de Chittak
Chittak, líder en tecnología de corte por láser, ofrece sistemas avanzados con amplias opciones de integración. Nuestras máquinas de corte por láser de tubos pueden integrarse a la perfección en líneas de producción automatizadas, y cuentan con sistemas automatizados de carga y descarga, manipulación robótica y conectividad con software CAD/CAM. Esto permite optimizar los flujos de trabajo, reducir la mano de obra manual y aumentar la eficiencia general de la planta, lo que nos sitúa a la vanguardia del debate entre el corte por láser y el corte por plasma de tubos. 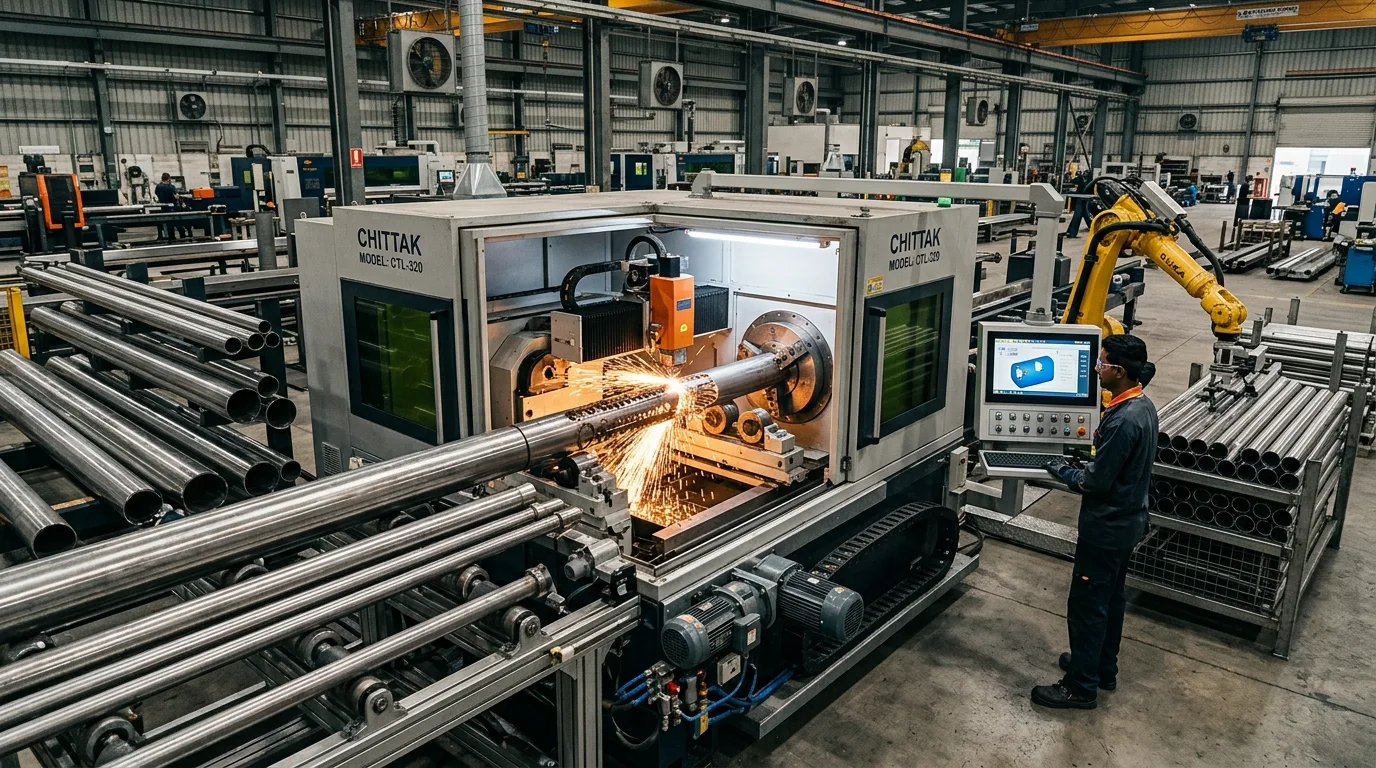
Eficiencia operativa y mantenimiento
Más allá de la inversión inicial, los costes operativos a largo plazo y las necesidades de mantenimiento son fundamentales para el coste total de propiedad.
Comparación del consumo energético
En general, los sistemas de corte por plasma consumen más energía eléctrica que los de corte por láser, sobre todo si se tiene en cuenta la potencia necesaria para la antorcha de plasma y los compresores de aire asociados. Los modernos sistemas de corte por láser de fibra, en particular, son muy eficientes desde el punto de vista energético, ya que convierten una parte significativa de la energía eléctrica en rayo láser, lo que se traduce en menores costes operativos a largo plazo. Esto hace que el consumo energético del corte por láser frente al corte por plasma de tubos sea un factor crítico para los gastos operativos a largo plazo.
Requisitos y vida útil de los consumibles
El corte por plasma requiere varios consumibles, entre ellos electrodos, boquillas y protectores, que tienen una vida útil limitada y deben sustituirse periódicamente. Los costes de estos consumibles pueden suponer un gasto considerable, especialmente en entornos de producción a gran escala. El corte por láser también tiene consumibles (boquillas, componentes ópticos, gases auxiliares), pero su vida útil y su coste suelen ser más predecibles y, en muchos casos, inferiores a los de los consumibles de plasma, sobre todo en el caso de los láseres de fibra.
Complejidad del mantenimiento
La complejidad del mantenimiento varía entre ambos. Los sistemas de plasma requieren una limpieza rutinaria de la antorcha y la sustitución de los consumibles, lo cual es relativamente sencillo. Los sistemas láser, especialmente aquellos con trayectorias ópticas complejas, pueden requerir un mantenimiento y una calibración más especializados, aunque los modernos láseres de fibra han reducido en gran medida esta complejidad gracias a su diseño robusto y a su trayectoria óptica sellada. El mantenimiento preventivo periódico es fundamental para ambos.
Fiabilidad y tiempo de actividad de los equipos
Ambas tecnologías han alcanzado altos niveles de fiabilidad. Sin embargo, los sistemas de corte por láser, en particular los láseres de fibra, destacan por su diseño robusto y su mínimo tiempo de inactividad cuando se someten a un mantenimiento adecuado. Los sistemas de plasma también son fiables, pero pueden sufrir interrupciones más frecuentes para la sustitución de consumibles. Chittak se centra en fabricar sistemas láser duraderos y fiables para maximizar el tiempo de actividad de nuestros clientes, un factor fundamental a la hora de evaluar si es mejor una cortadora de plasma o una de láser para operaciones continuas. 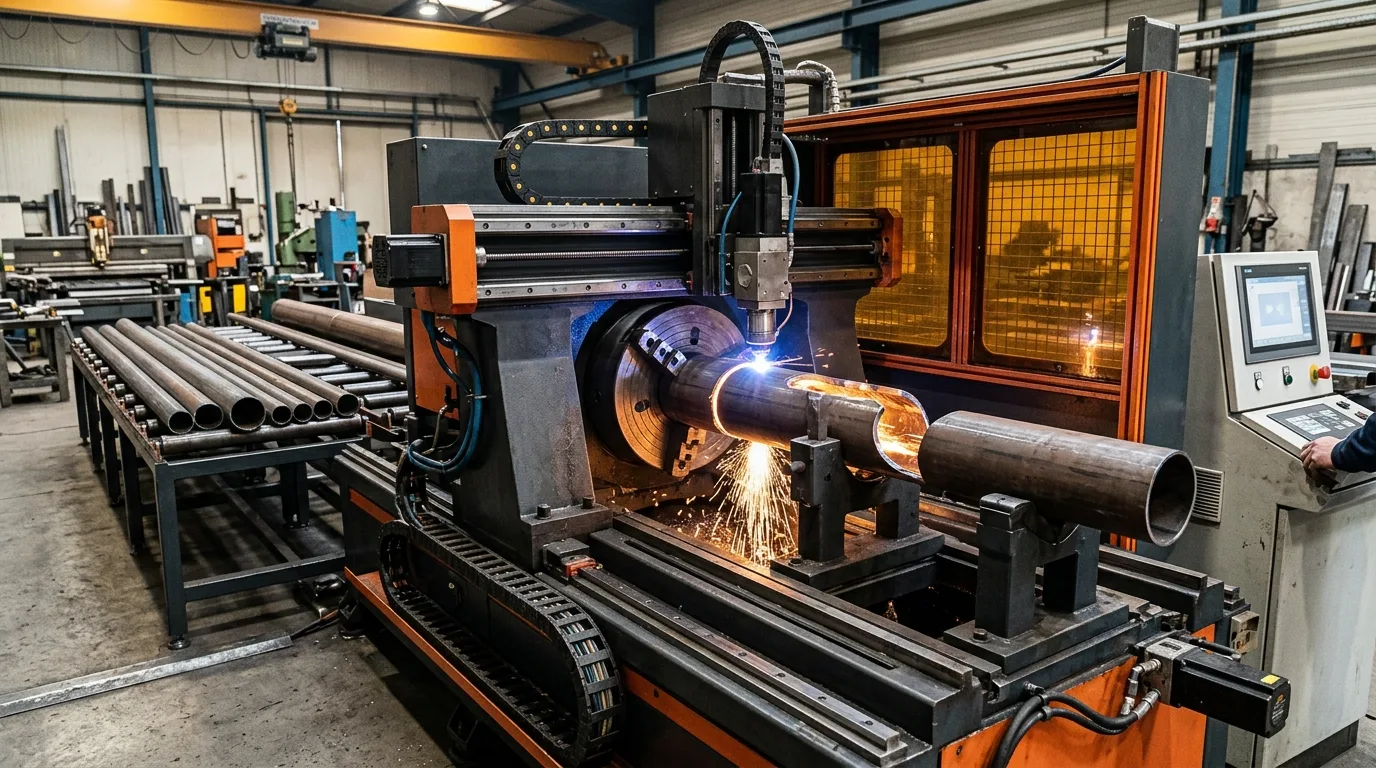
Conclusión
La elección entre el corte por láser de tubos y el corte por plasma en 2026 implica una evaluación detallada de numerosos factores, entre los que se incluyen la calidad del corte, la precisión, la gama de materiales, la velocidad, la versatilidad y los costes operativos. Si bien el corte por plasma ofrece una solución rentable y robusta para materiales más gruesos y requisitos de precisión menos exigentes, el corte por láser destaca por su precisión superior, una calidad de corte más fina, una zona afectada térmicamente (HAZ) mínima y una mayor versatilidad, especialmente para diseños complejos y tubos de espesor fino a medio. Para los fabricantes que dan prioridad a los acabados de alta calidad, las tolerancias ajustadas y la capacidad de realizar múltiples operaciones de forma eficiente, el corte de tubos por láser, en particular con los sistemas avanzados de Chittak, suele representar la inversión más ventajosa a largo plazo.
En última instancia, la mejor opción depende de tus aplicaciones específicas, el volumen de producción, los tipos de material y los estándares de calidad deseados. Un análisis exhaustivo de estas siete diferencias fundamentales te servirá de guía a la hora de seleccionar la tecnología que mejor se adapte a tus objetivos estratégicos y a tus necesidades operativas.
Preguntas frecuentes
¿Cuál es la principal diferencia en cuanto a la calidad del corte entre el corte por láser de tubos y el corte por plasma?
El corte por láser ofrece una calidad de corte significativamente superior, con bordes más lisos, una formación mínima de rebabas y una zona afectada por el calor más reducida en comparación con el corte por plasma, que suele producir un borde más rugoso y una zona afectada por el calor más amplia.
¿Qué tecnología es mejor para cortar tubos de pared gruesa: el plasma o el láser?
El corte por plasma suele ser más rentable y eficaz para cortar tubos de pared muy gruesa, mientras que el corte por láser destaca en materiales de espesor fino a medio, con una alta precisión.
¿Se puede realizar el corte 3D de tubos tanto con corte por plasma como con corte por láser?
Sí, ambos permiten realizar cortes en 3D, pero el corte por láser ofrece mayor precisión y versatilidad para geometrías complejas, biseles y detalles intrincados, gracias a su haz más concentrado y a su control avanzado.
¿Cuál tiene menores costes de funcionamiento: el láser de tubo o el de plasma?
Los sistemas modernos de corte por láser de fibra suelen tener unos costes operativos totales más bajos debido a su mayor eficiencia energética y a la mayor vida útil de los consumibles, a pesar de que el corte por plasma pueda tener unos costes iniciales de equipamiento más bajos.
¿Existe una diferencia significativa en cuanto a la velocidad entre el corte por láser de tubos y el corte por plasma?
En el caso de materiales de grosor fino a medio, el corte por láser suele ser más rápido. En el caso de materiales muy gruesos, el corte por plasma puede ser similar o incluso más rápido, aunque a menudo a costa de la calidad del corte.
PUBLICACIONES MÁS POPULARES
- Zero-Tailing Laser Tube Cutting: The Material-Savings Math
- Square & Rectangular Tube Laser Cutting: Parameters & Design Rules
- Top 10 Tube Laser Cutting Machine Manufacturers in China (2026)
- Tube Laser Cutting Machine Parts: What Each Component Does
- Cold Saw vs Band Saw: Which for Tube and Profile? A Factory Guide
