Как резать трубы из нержавеющей стали с помощью волоконного лазера
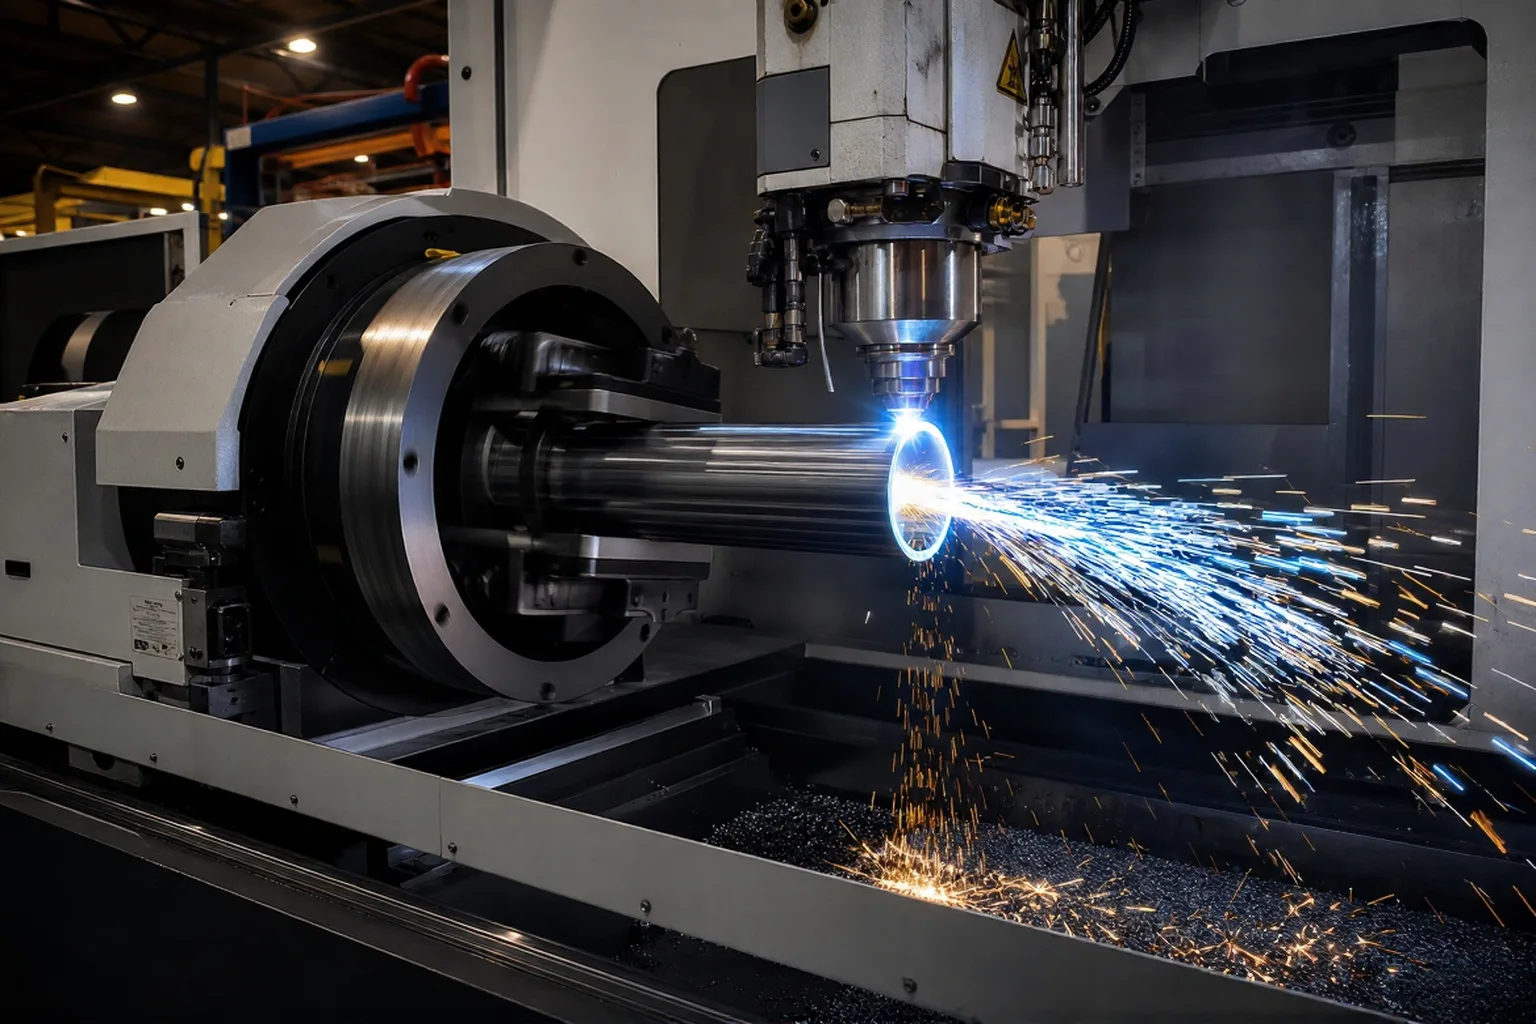
Резка труб из нержавеющей стали с помощью волоконного лазера позволяет получить чистые кромки без заусенцев, при этом исключается износ инструмента, характерный для пиления или фрезерования. Волоконный лазер работает на длине волны 1064 нм, которую нержавеющая сталь поглощает гораздо лучше, чем луч CO₂-лазера длиной 10,6 мкм, поэтому резка происходит быстрее, а нагрев заготовки минимален. В данном руководстве рассматриваются настройка станка, параметры, которые действительно влияют на результат, а также способы устранения проблем, с которыми вы столкнетесь в производственных условиях.
Краткий обзор
- Используйте трубчатый волоконный лазер с поворотными патронами — на плоском столе трубу невозможно зафиксировать.
- Вырезать с помощью азот для краёв без оксидных наслоений; кислород — только для толстых деталей, не подлежащих гигиенической обработке.
- Матч соотношение мощности к толщине стенки: ~1000 Вт для толщины 1–3 мм, 3000 Вт для толщины 6–8 мм.
- Всегда испытание на отходах и определить цвет кромки перед началом производства.
Что нужно подготовить перед первым стрижкой
Если настройка выполнена неправильно, вы зря потратите материал на первую трубку. Сначала проверьте следующие четыре момента:
- Трубчатый волоконный лазер, а не плоскостной. В труборезах используются передний и задний пневматические патроны, которые вращают трубу в продольном направлении. В плоскостном панельном резаке нет возможности надежно закрепить круглую или квадратную трубу.
- В наличии газ «Assist». Азот — для получения чистых кромок, кислород — для более толстых участков, сжатый воздух — для тонких некритичных деталей.
- Подтвержденные данные о материале. Марка (304, 316 и т. д.), толщина стенки, внешний диаметр и общая длина. Оценка толщины стенки «на глаз» — самый быстрый путь к некачественной резке.
- Обрезки. Прежде чем приступить к обработке качественного материала, необходимо выполнить пробную резку.
Пошаговая инструкция: резка трубы из нержавеющей стали
1. Установите трубку и зажмите её
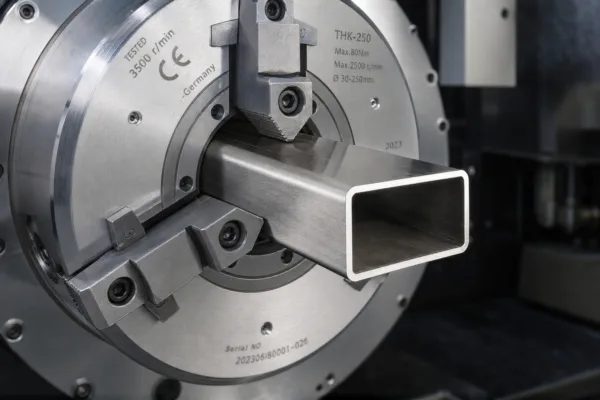
Пневматические патроны зажимают трубу с обоих концов. Установите давление в патроне таким образом, чтобы труба не могла вращаться, но при этом губки не раздавили тонкие стенки. При работе с квадратными и прямоугольными трубами необходимо повернуть патрон в соответствии с профилем, иначе рез будет смещен относительно оси.
2. Установите параметры резки
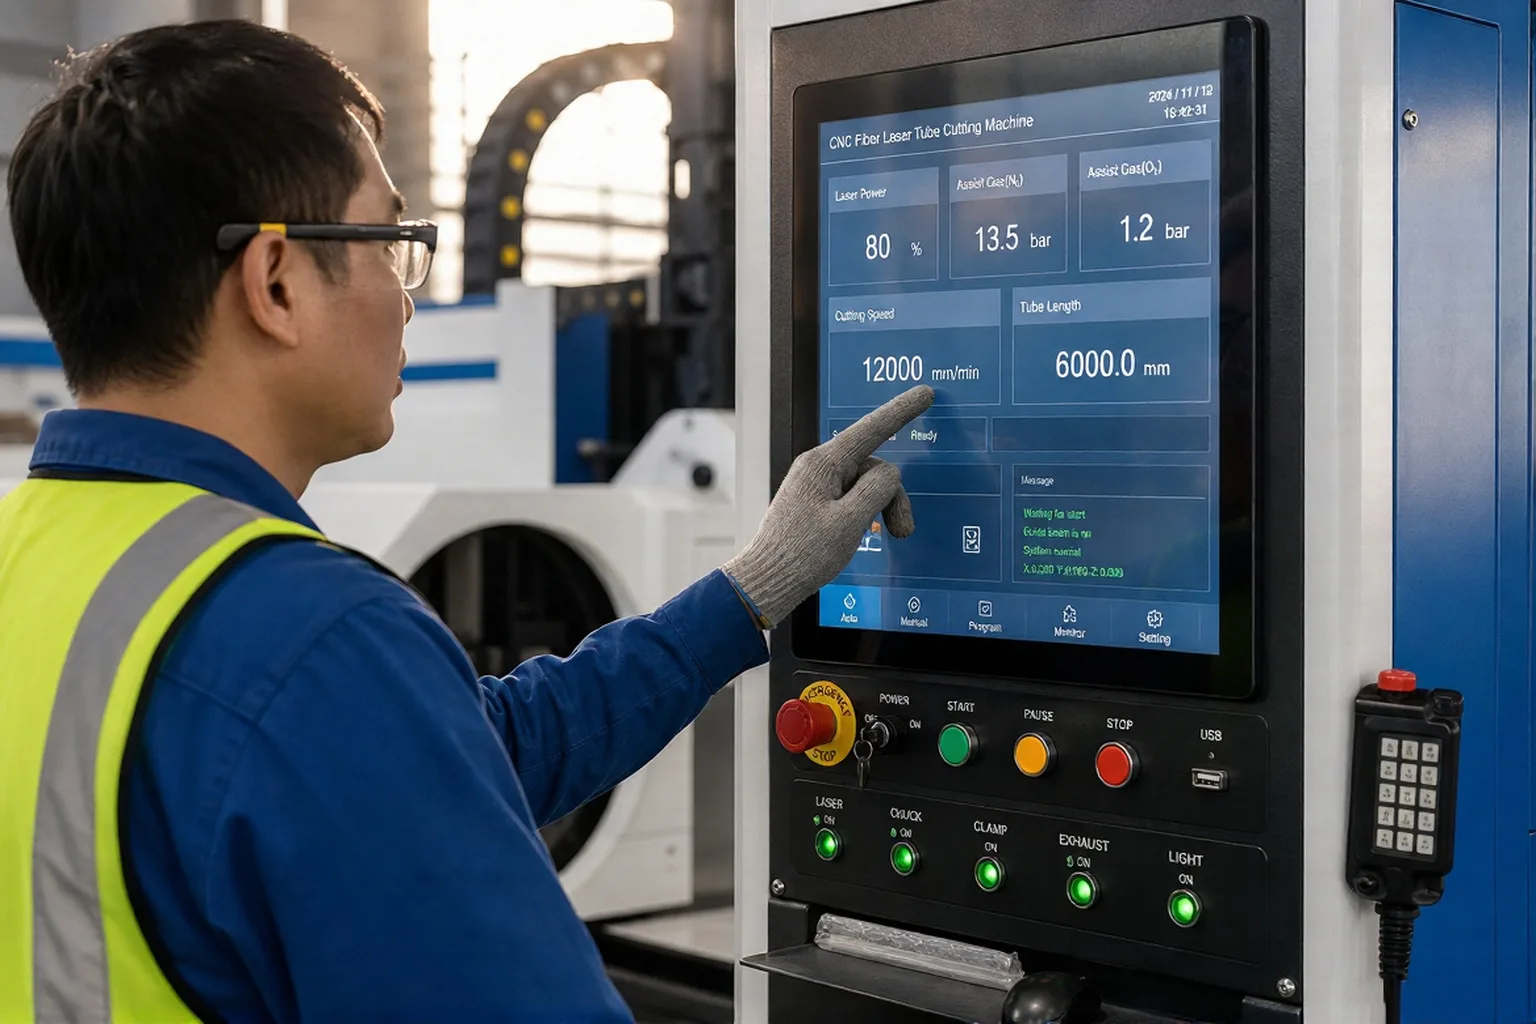
Введите в контроллер толщину стенки, наружный диаметр и тип газа. Станок извлекает базовый набор параметров из своей библиотеки. Затем отрегулируйте пять значений, определяющих качество кромки:
- Мощность лазера — мощность, подаваемая на место реза.
- Скорость резания — скорость подачи в метрах в минуту.
- Давление газа — давление на сопле.
- Положение фокуса — на поверхности или непосредственно под ней.
- Диаметр сопла — обычно 1,5–3,0 мм.
3. Проведите пробную резку на обрезке
Отрежьте небольшой отрезок и посмотрите на его край. Серебристо-белая поверхность без заусенцев означает, что настройки азота выбраны правильно. Коричневая или синяя оксидная пленка означает, что используется кислород или давление газа слишком низкое.
4. Запуск в серийное производство
Запустите программу. Патроны вращают трубу, а режущая головка перемещается по осям X/Y для выполнения профильной резки — отверстий, пазов, косых срезов или торцевых контуров. При обработке трубы длиной 6 м обычно остаются два коротких обрезка на концах патронов; планируйте раскладку так, чтобы они приходились на отходы, а не на оплачиваемую длину.
5. Разгрузка и завершение работ
Разложите детали, удалите «хвост» (остаток между разрезами) и удалите заусенцы вручную только при необходимости. Качественная деталь, вырезанная с помощью азота, обычно поставляется в том виде, в каком она есть.
Параметры, определяющие качество кромок
Указанные скорости применимы к азотной резке нержавеющей стали марок 304/316 и предполагают использование чистого газа и исправного сопла. Библиотека параметров вашего станка может отличаться — рассматривайте эти данные как отправную точку, а не как технические характеристики.
| Мощность лазера | Толщина стенки | Приблизительная скорость (N₂) | Давление газа |
|---|---|---|---|
| 1000 Вт | 1 мм | 6–9 м/мин | 10–15 бар |
| 1000 Вт | 2 мм | 2,5–4 м/мин | 12–18 бар |
| 2000 Вт | 3 мм | 3–4,5 м/мин | 12–18 бар |
| 3000 Вт | 4 мм | 2,5–4 м/мин | 14–20 бар |
| 3000 Вт | 6 мм | 1,2–2 м/мин | 16–22 бар |
| 6000 Вт | 8 мм | 1–1,8 м/мин | 18–25 бар |
| 6000 Вт | 10 мм | 0,6–1 м/мин | 20–25 бар |
Газ: азот, кислород или воздух
- Азот — не содержит оксидов, сохраняет пассивационный слой в неизменном состоянии. Необходимо для труб, используемых в пищевой, медицинской и фармацевтической отраслях, а также для труб, предназначенных для наружной эксплуатации или сварных соединений. Давление 10–25 бар.
- Кислород — позволяет резать более толстые трубы с меньшими затратами, но оставляет оксидный слой, который необходимо удалить шлифованием перед сваркой или в случаях, когда важна гигиена.
- Воздух — самый дешевый вариант, подходит для тонких, некритичных деталей. Края слегка окисляются.
Волоконный лазер против CO₂-лазера для обработки труб из нержавеющей стали
| Фактор | Волоконный лазер (1064 нм) | CO₂-лазер (10,6 мкм) |
|---|---|---|
| Поглощение нержавеющей стали | Высокий — режет быстрее | Чем ниже — тем больше отраженной мощности |
| Edge на азоте | Серебристо-белый, без заусенцев | Чище, но медленнее |
| Движущиеся детали | Диодный источник, минимальное техническое обслуживание | Зеркала и газовые лазеры — требуют большего объема технического обслуживания |
| Обработка труб | Предназначено для ротационных патронов | Редко выполняется в трубчатой конфигурации |
| Эксплуатационные расходы | Меньше за метр | Выше |
Распространенные проблемы и способы их устранения
- Заусенцы на нижнем крае. Увеличьте давление газа, уменьшите скорость или опустите фокус на 0,5–1 мм.
- На срезе остались окалины. Увеличьте мощность или замедлите подачу и проверьте сопло на наличие повреждений или брызг.
- Тонкостенная труба деформируется. Уменьшите давление патрона, установите опорную подставку и увеличьте скорость резания, чтобы успеть завершить обработку до того, как нагреется заготовка.
- Слишком много отходов от хвостов. Располагайте детали так, чтобы остаток был как можно меньше, и сохраняйте обрезки для изготовления фурнитуры.
- Жёлтый или синий край. Вы используете кислород или давление азота низкое — переключите газ или доведите давление до 18–25 бар.
Часто задаваемые вопросы
Может ли волоконный лазер резать толстую трубу из нержавеющей стали?
Да. При мощности 3000 Вт можно разрезать стенку толщиной примерно 8 мм; при 6000 Вт — 10–12 мм. При большей толщине плазменная резка или специализированная трубная пила обходятся дешевле в расчете на один разрез. Фактический предел зависит от газа и диаметра трубы, а не только от мощности.
Азот или кислород для труб из нержавеющей стали?
Азот — когда на кромке не должно оставаться оксидов: при сварке в пищевой, медицинской и конструкционной отраслях. Кислород — для толстых деталей, не подпадающих под санитарные требования, когда стоимость газа превосходит важность качества кромки.
Почему на моих изрезах остаются заусенцы?
Большинство заусенцев возникает из-за низкого давления газа и слишком высокой скорости. Увеличьте давление N₂ до 15–25 бар и уменьшите скорость подачи, после чего проведите повторное тестирование на отходах, прежде чем приступать к обработке заготовки.
Мне нужен специальный станок для труб?
Да — трубный волоконный лазер с поворотными зажимными патронами. На плоскостольном станке невозможно удержать трубу во время резки. В некоторых цехах к плоскостольному станку прикручивают насадку для резки труб, но специализированный труборез обеспечивает более высокую точность резки.
Какую толщину стенки может разрезать волоконный лазер мощностью 1000 Вт?
При рабочих скоростях на азоте толщина стенки составляет около 1–3 мм. Для толщины 4 мм и более следует перейти на мощность 2000–3000 Вт.
Заключение
Резка труб из нержавеющей стали с помощью волоконного лазера сводится к трём факторам: правильному выбору оборудования (трубореза с зажимными патронами), правильному выбору газа (азот для получения чистых кромок) и правильным параметрам (мощность, скорость, фокус). Проведите испытания на отходах, оцените цвет кромок и отрегулируйте параметры перед запуском в производство. Если всё сделать правильно, вы сможете поставлять детали, не требующие удаления заусенцев.
ПОПУЛЯРНЫЕ ПУБЛИКАЦИИ
- Cold Saw vs Band Saw: Which for Tube and Profile? A Factory Guide
- Laser Tube Cutting Thickness and Speed: Real Specs from the Factory
- Tube Laser Cutting Machine Price: A Factory Guide to Cost and Quotes
- Как резать трубы из нержавеющей стали с помощью волоконного лазера
- Пример из практики: немецкий производитель мебели сократил время наладки на 73% с помощью CHITTAK
