Cómo cortar tubos de acero inoxidable con un láser de fibra
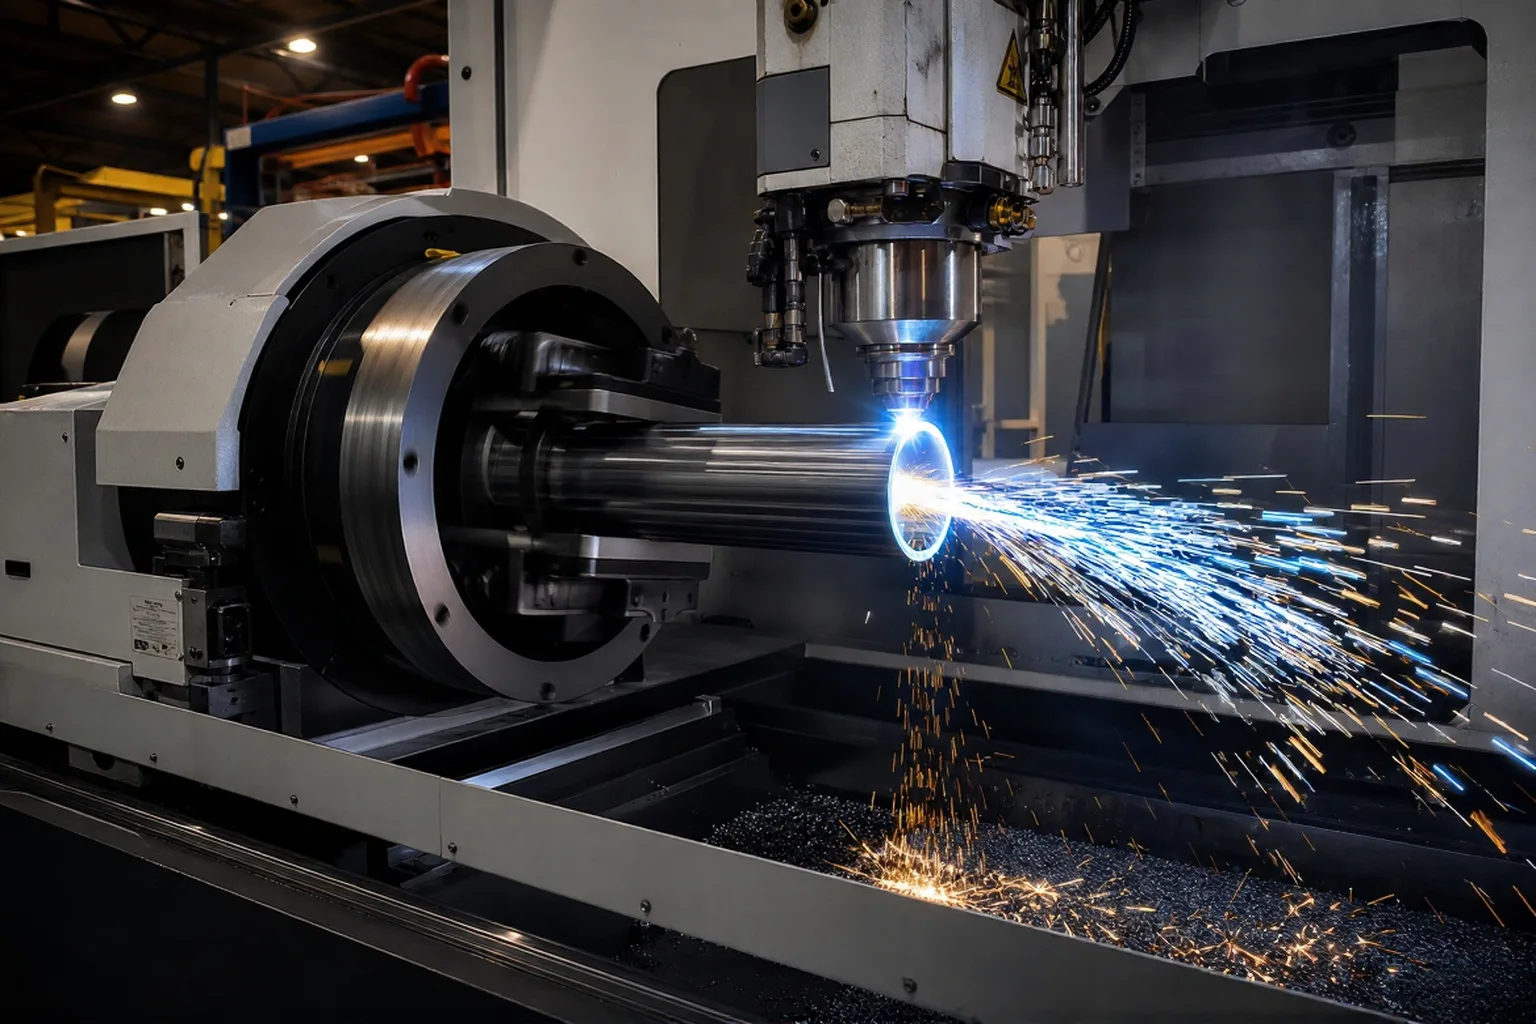
El corte de tubos de acero inoxidable con un láser de fibra permite obtener bordes limpios y sin rebabas, sin el desgaste de las herramientas que se produce al serrar o fresar. Un láser de fibra funciona con una longitud de onda de 1064 nm, que el acero inoxidable absorbe mucho mejor que el haz de 10,6 µm de un láser de CO₂, por lo que se corta más rápido y se genera menos calor en la pieza de trabajo. Esta guía aborda la configuración de la máquina, los parámetros que realmente marcan la diferencia y las soluciones a los problemas con los que te encontrarás en el taller.
De un vistazo
- Utiliza un láser de fibra tubular con mandriles giratorios: una mesa plana no puede mantener el tubo inmóvil.
- Cortar con nitrógeno para bordes sin óxido; oxígeno únicamente para piezas gruesas que no sean de uso higiénico.
- Partido potencia en relación con el espesor de la pared: ~1000 W para 1–3 mm, 3000 W para 6–8 mm.
- Siempre prueba con material de desecho y comprobar el color del borde antes de la producción.
Lo que necesitas antes del primer corte
Si la configuración es incorrecta, desperdiciarás material en el primer tubo. Comprueba primero estos cuatro aspectos:
- Un láser de fibra tubular, no uno de superficie plana. Las cortadoras de tubos utilizan mandriles neumáticos delanteros y traseros que hacen girar el tubo a través de la viga. Una cortadora de paneles de mesa plana no dispone de ningún sistema para sujetar con firmeza un tubo redondo o cuadrado.
- Gas de asistencia disponible. Nitrógeno para bordes limpios, oxígeno para secciones más gruesas y aire comprimido para piezas finas no críticas.
- Datos confirmados sobre el material. Tipo (304, 316, etc.), espesor de pared, diámetro exterior y longitud total. Calcular a ojo el espesor de pared es la forma más rápida de conseguir un mal corte.
- Un recorte de chatarra. Haz un corte de prueba antes de tocar el material en buen estado.
Paso a paso: cómo cortar un tubo de acero inoxidable
1. Coloca el tubo y fíjalo con las abrazaderas
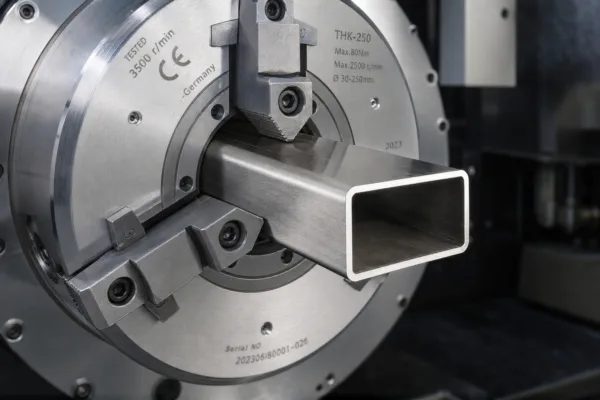
Los mandriles neumáticos sujetan el tubo por ambos extremos. Ajusta la presión del mandril de manera que el tubo no pueda girar, pero sin que las mordazas aplasten las paredes delgadas. En el caso de los tubos cuadrados y rectangulares, es necesario girar el mandril para adaptarlo al perfil; de lo contrario, el corte se desviará del eje.
2. Configura los parámetros de corte
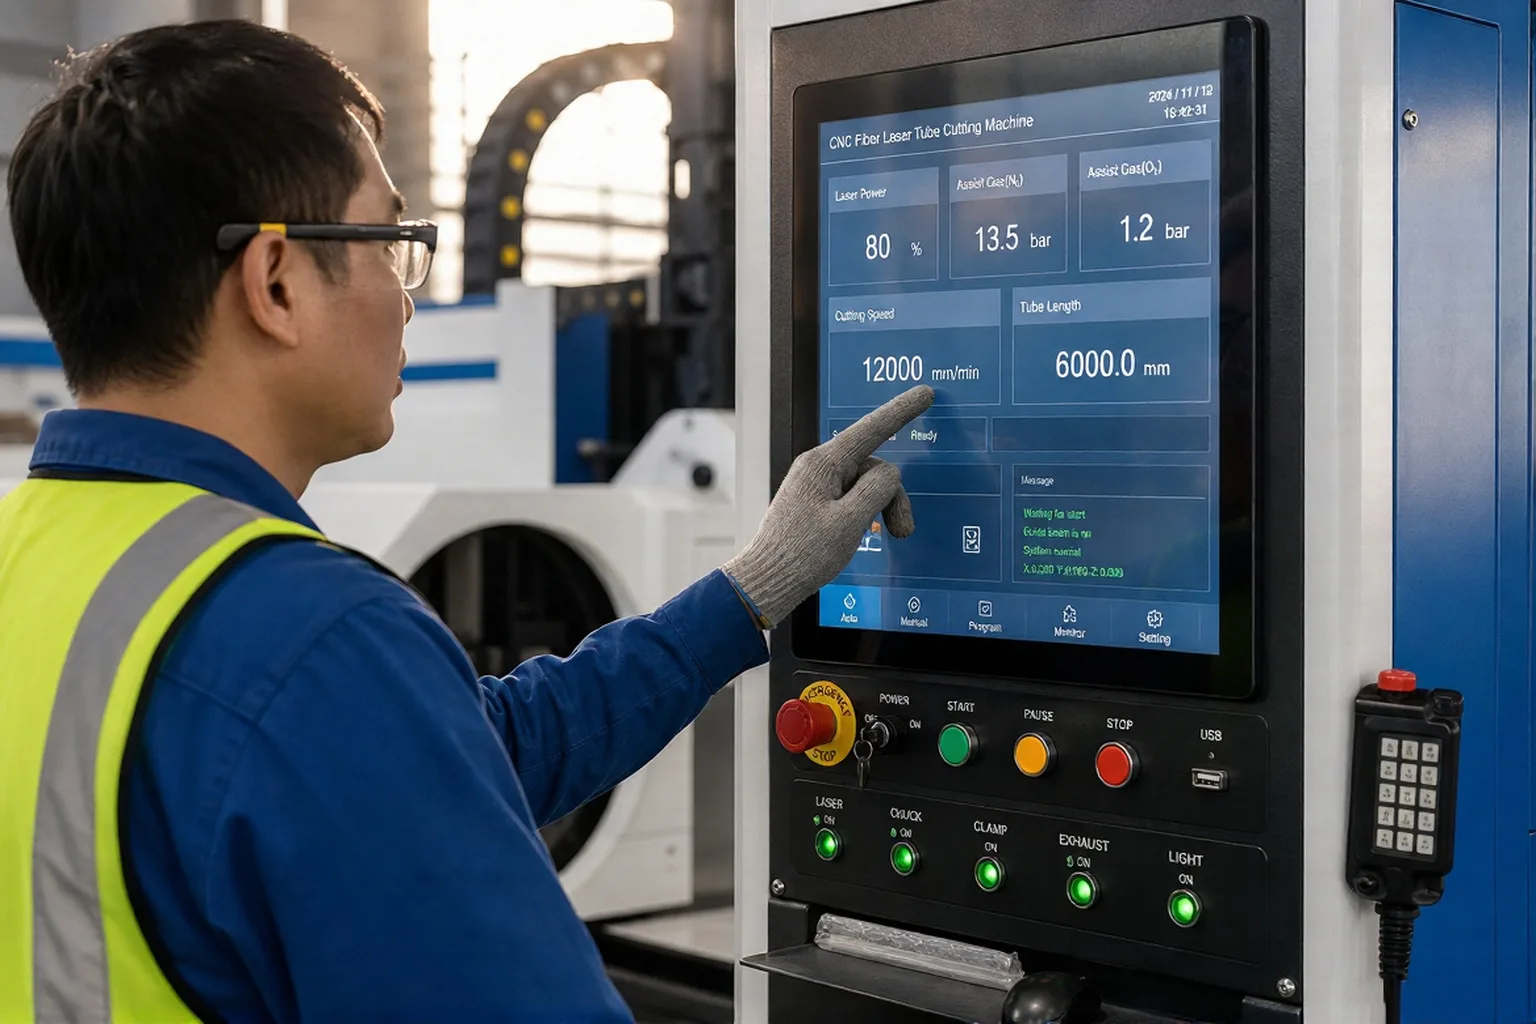
Introduce el espesor de la pared, el diámetro exterior y el tipo de gas en el controlador. La máquina recupera un conjunto de parámetros básicos de su biblioteca. A continuación, ajusta los cinco valores que determinan la calidad del borde:
- Potencia del láser — vatios suministrados al corte.
- Velocidad de corte — velocidad de avance en metros por minuto.
- Presión del gas — barra en la boquilla.
- Posición de enfoque — en la superficie o justo debajo de ella.
- Diámetro de la boquilla — normalmente entre 1,5 y 3,0 mm.
3. Realiza un corte de prueba en un trozo de desecho
Corta un trozo pequeño y fíjate en el borde. Si presenta una superficie de color blanco plateado sin rebabas, significa que los ajustes de nitrógeno son los correctos. Si presenta una capa de óxido de color marrón o azul, significa que estás utilizando oxígeno o que la presión del gas es demasiado baja.
4. Poner en marcha la producción
Inicia el programa. Los mandriles hacen girar el tubo mientras el cabezal de corte se desplaza en los ejes X e Y para perfilar el corte: agujeros, ranuras, cortes a inglete o contornos en los extremos. Un tubo de 6 m suele dejar dos restos cortos en los extremos del mandril; planifica la disposición de las piezas de modo que esos restos queden en la zona de desecho, y no en la longitud facturable.
5. Descargar y terminar
Deja caer las piezas, retira la cola (el resto que queda entre los cortes) y desbarba a mano solo si es necesario. Un buen corte con nitrógeno suele enviarse tal cual.
Parámetros que determinan la calidad de los bordes
Estas velocidades corresponden al corte con nitrógeno de acero inoxidable 304/316 y se basan en la premisa de que el gas está limpio y la boquilla está en buen estado. La biblioteca de parámetros de tu máquina puede diferir; considera estos datos como un punto de partida, no como una ficha técnica.
| Potencia del láser | Espesor de la pared | Velocidad aproximada (N₂) | Presión del gas |
|---|---|---|---|
| 1000 W | 1 mm | 6–9 m/min | 10-15 bar |
| 1000 W | 2 mm | 2,5–4 m/min | 12-18 bar |
| 2000 W | 3 mm | 3–4,5 m/min | 12-18 bar |
| 3000 W | 4 mm | 2,5–4 m/min | 14-20 bar |
| 3000 W | 6 mm | 1,2–2 m/min | 16-22 bar |
| 6000 W | 8 mm | 1–1,8 m/min | 18-25 bar |
| 6000 W | 10 mm | 0,6–1 m/min | 20-25 bar |
Gas: nitrógeno, oxígeno o aire
- Nitrógeno — Sin óxidos, mantiene intacta la capa de pasivación. Imprescindible para tubos destinados a los sectores alimentario, médico y farmacéutico, así como para tubos de uso exterior o soldados. Presión: 10-25 bar.
- Oxígeno — Corta tubos más gruesos a un precio más económico, pero deja una capa de óxido que hay que eliminar mediante esmerilado antes de soldar o en los casos en que la higiene sea importante.
- Aire — Es la opción más económica, para piezas finas y no críticas. El borde se oxida ligeramente.
Láser de fibra frente a láser de CO₂ para tubos de acero inoxidable
| Factor | Láser de fibra (1064 nm) | Láser de CO₂ (10,6 µm) |
|---|---|---|
| Absorción inoxidable | Alta: corta más rápido | Cuanto menor sea, mayor será la potencia reflejada |
| Ventaja en cuanto al nitrógeno | De color blanco plateado, sin rebabas | Más limpio, pero más lento |
| Piezas móviles | Fuente de diodos, requiere poco mantenimiento | Espejos y láseres de gas: más mantenimiento |
| Manipulación de tubos | Diseñado para portabrocas giratorios | Rara vez se configura en forma de tubo |
| Gastos de funcionamiento | Menor por metro | Más alto |
Problemas habituales y cómo solucionarlos
- Rebabas en el borde inferior. Aumenta la presión del gas, reduce la velocidad o baja el foco entre 0,5 y 1 mm.
- Quedaron restos de escoria en el corte. Aumenta la potencia o reduce la velocidad de avance, y comprueba que la boquilla no presente daños ni salpicaduras.
- El tubo de pared delgada se deforma. Reduce la presión del mandril, añade un soporte fijo y aumenta la velocidad de corte antes de que se acumule calor.
- Demasiados residuos de cola. Coloca las piezas de forma que quede un resto más pequeño y aprovecha los recortes para los accesorios.
- Borde amarillo o azul. Si estás recibiendo oxígeno o la presión de N₂ es baja, cambia de gas o ajusta la presión a 18-25 bar.
Preguntas frecuentes
¿Puede un láser de fibra cortar un tubo de acero inoxidable de gran espesor?
Sí. A 3000 W se corta una pared de unos 8 mm; a 6000 W se alcanzan los 10-12 mm. Más allá de eso, el plasma o una sierra de tubo específica resultan más económicos por corte. El límite real depende del gas y del diámetro del tubo, no solo de los vatios.
¿Nitrógeno u oxígeno para los tubos de acero inoxidable?
Nitrógeno cuando es necesario que el borde no presente óxido: soldaduras alimentarias, médicas y estructurales. Oxígeno para piezas gruesas y no destinadas a fines higiénicos, en las que el coste del gas prima sobre la calidad del borde.
¿Por qué me quedan rebabas en los cortes?
La mayoría de las rebabas se deben a una presión de gas baja y a una velocidad demasiado alta. Aumenta la presión de N₂ a 15-25 bar y reduce la velocidad de avance; a continuación, vuelve a realizar una prueba con material de desecho antes de procesar la pieza.
¿Necesito una máquina especial para los tubos?
Sí, una cortadora láser de fibra para tubos con mandriles giratorios. Una cortadora de mesa plana no puede sujetar el tubo durante el corte. Algunos talleres fijan con tornillos un accesorio para tubos a una cortadora de mesa plana, pero una cortadora de tubos diseñada específicamente para ello mantiene mejor las tolerancias.
¿Qué grosor de pared puede cortar un láser de fibra de 1000 W?
Entre 1 y 3 mm de espesor de acero inoxidable a velocidades óptimas con nitrógeno. Para espesores de 4 mm o más, aumentar la potencia a entre 2000 y 3000 W.
Conclusión
El corte de tubos de acero inoxidable con un láser de fibra se reduce a tres factores: la máquina adecuada (una cortadora de tubos con mandriles), el gas adecuado (nitrógeno para obtener bordes limpios) y los parámetros adecuados (potencia, velocidad y enfoque). Prueba con material de desecho, observa el color del borde y realiza los ajustes necesarios antes de la producción. Si aciertas con estos aspectos, podrás enviar piezas que no necesiten desbarbado.
PUBLICACIONES MÁS POPULARES
- Cold Saw vs Band Saw: Which for Tube and Profile? A Factory Guide
- Laser Tube Cutting Thickness and Speed: Real Specs from the Factory
- Tube Laser Cutting Machine Price: A Factory Guide to Cost and Quotes
- Cómo cortar tubos de acero inoxidable con un láser de fibra
- Caso práctico: Un fabricante alemán de muebles redujo el tiempo de preparación en un 73% gracias a CHITTAK
