Espesor y velocidad del corte por láser de tubos: especificaciones reales de fábrica
El grosor en el corte de tubos con láser La potencia y la velocidad son los dos factores que determinan si una cortadora de tubos por láser de fibra se adapta a su trabajo, y ambos se rigen por el mismo triángulo: potencia del láser, material y espesor de pared. Esta guía se ciñe a lo que realmente figura en las fichas técnicas de nuestras máquinas, no a los mitos de los folletos: las velocidades de corte para las que está clasificada la línea de tubos (12 m/min en los modelos dedicados a tubos, 80 m/min en la plataforma para chapa y tubo), el rango de potencia láser con el que se fabrican (1.000–3.000 W), el ancho de corte que mantienen (0,1–0,2 mm), por qué el corte de tubos difiere del de chapa, cómo leer una tabla de corte y los límites exactos de diámetro y forma de tubo de cada modelo de la gama.
Está escrito desde la planta de producción y no desde una sala de exposición, para fabricantes que comparan tipos de máquinas o elaboran presupuestos para un trabajo. En la fábrica, el binomio «espesor-velocidad» es lo primero que probamos cuando llega un nuevo lote de tubos, ya que permite determinar de una sola vez el tiempo de ciclo, el consumo de gas y el rebabado posterior.
Velocidad de corte: para qué están clasificadas las máquinas
Estas son las velocidades de corte que figuran en la ficha técnica de cada modelo —citadas textualmente, con la matización que aparece en la propia ficha técnica—:
| Modelo | Gama de tubos redondos | Velocidad de corte indicada |
| CTK-X2 | φ10–65 mm | 12 m/min, dependiendo del material y del grosor |
| CTK-X5 | φ10–115 mm | 12 m/min, dependiendo del material y del grosor |
| CTK-X5-LD | φ16–115 mm | 12 m/min; alimentación automática |
| CTK-X6-LD | φ40–115 mm | 12 m/min; construcciones de tuberías pesadas (compresores, conductos de aire acondicionado) |
| CTK-3015F / 3015FB | φ20–220 mm (diagonal ≤ 220 mm) | 80 m/min; plataforma combinada de chapa y tubo |
Lea las dos cifras tal y como indica la especificación. La clase de 12 m/min es la clasificación máxima de la línea dedicada a los tubos —alcanzada en secciones de pared delgada en condiciones ideales—, y la propia especificación lo matiza con “según el material y el grosor”. La cifra de 80 m/min corresponde a la plataforma de chapa y tubo y describe el desplazamiento rápido y el trabajo en chapa fina, no la velocidad media de ciclo en tubos de 4 mm. Presupuestar un trabajo basándose en la clasificación en lugar de en la tabla de corte es el error de estimación más habitual que observamos; las secciones siguientes muestran cómo pasar de la clasificación a un tiempo de ciclo real.
Potencia del láser y ancho de corte: los rangos publicados
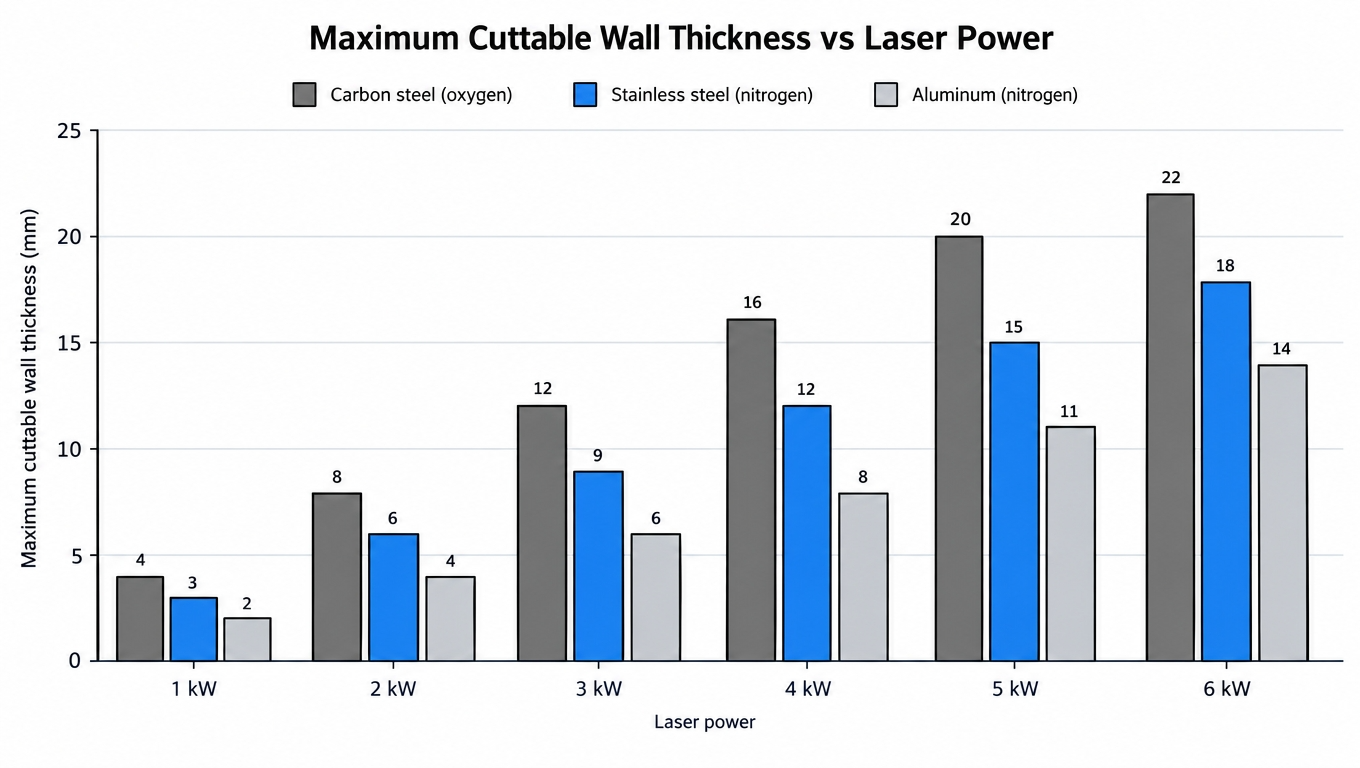
La línea de tubos se suministra con fuentes de fibra de De 1.000 a 3.000 W (la clase CTK-C6), lo que abarca los espesores de pared que realmente utilizan la mayoría de los productos tubulares. En esta gama de potencia, el trabajo de producción se centra aproximadamente en espesores de pared de entre 1 y 6 mm: mobiliario, equipamiento de gimnasio, barandillas, tuberías de escape y climatización (HVAC). El límite exacto para una potencia determinada en un material concreto es una cifra que figura en la tabla de corte, no en el folleto: cada máquina se entrega con tablas específicas por material y por gas, y las confirmamos con un corte de muestra de su tubo antes de finalizar el pedido.
El ancho de corte también se indica: 0,1–0,2 mm con una fibra de 20 μm (la clase CTK-C7-LN). Para el trabajo de diseño, esto es más importante que el grosor: el ancho de corte es la anchura del canal que elimina el láser, por lo que las esquinas interiores, los anchos de ranura y los diámetros de los agujeros deben tenerlo en cuenta, y el software de anidamiento compensa la trayectoria de la herramienta según su valor exacto del día.
Por qué el corte de tubos difiere del corte de chapa
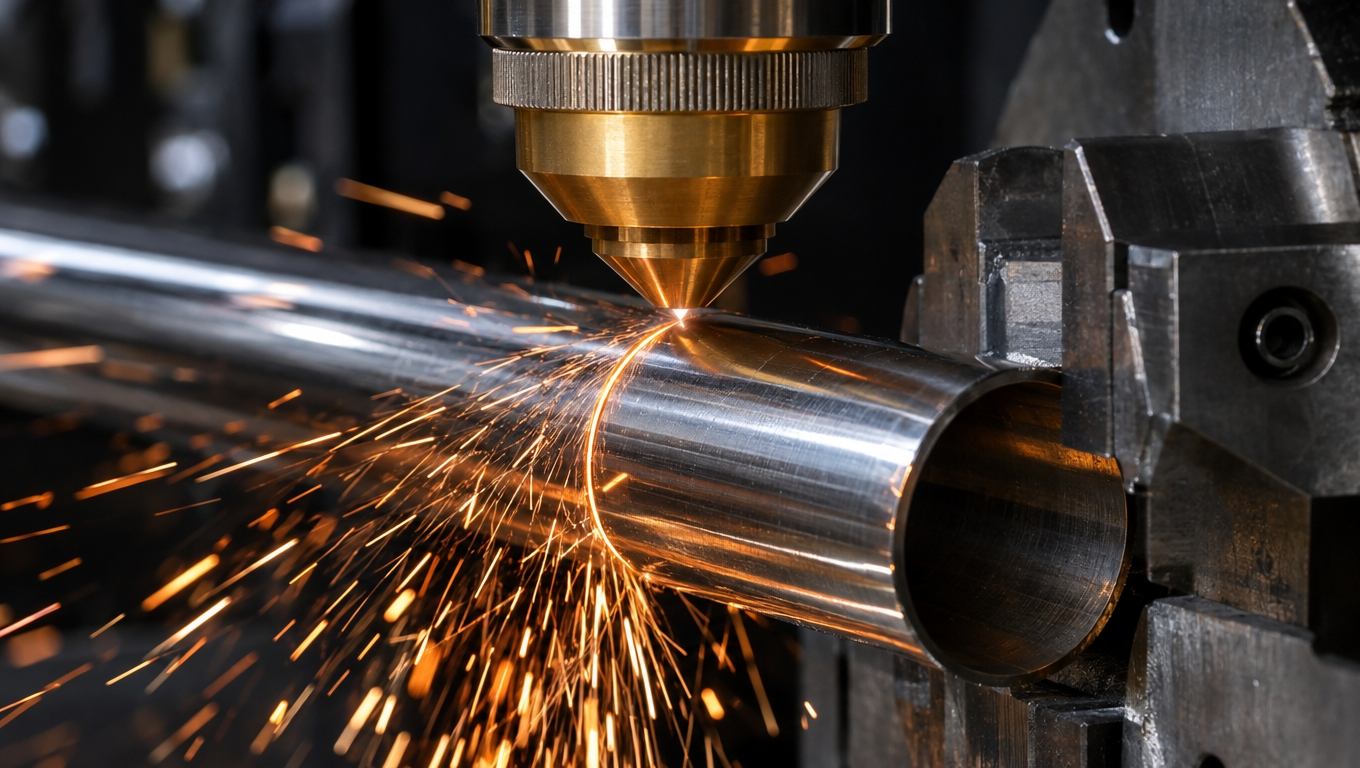
Una tabla de corte procedente del procesamiento de chapa se deformará en el tubo por cuatro razones. El calor se acumula: la zona de corte se encuentra dentro de una pieza en rotación con menos superficie expuesta hacia la que disipar el calor, por lo que las velocidades disminuyen a medida que avanza el trabajo y los apoyos de sujeción cobran importancia. El haz se desplaza fuera del eje: en el tubo redondo, el ángulo de incidencia efectivo varía en función del diámetro, por lo que un tubo de φ16 mm y uno de φ120 mm no comparten los mismos parámetros con la misma pared. La sujeción desplaza las variables: la presión de las mordazas, el apoyo del extremo posterior y la distancia entre el mandril y el corte influyen en la estabilidad de las piezas largas. La perforación se realiza sobre una superficie curva — El tubo de pared delgada se abolla si la energía de perforación no es la adecuada, y un tubo abollado ya no sirve más que para chatarra. Los distintos tipos de máquinas lo gestionan de forma diferente: los mandriles neumáticos de carrera completa y el centrado automático (como en nuestra CTK-A6-E) sujetan el tubo de pared delgada sin dejar marcas, mientras que los modelos de alta velocidad aumentan las revoluciones por minuto del mandril para mantener estables las secciones gruesas.
Cómo leer una tabla de corte
- Busque la fila correspondiente a su material y la columna del grosor — Las tablas se organizan por material, gas auxiliar y grosor de pared; en la página de acero al carbono de la tabla no aparece ninguna referencia al acero inoxidable de 6 mm, aunque la máquina pueda cortarlo.
- Separe la velocidad de corte del tiempo de perforación — Una velocidad de la mesa de 10 m/min no significa nada si la pieza tiene 40 perforaciones; el tiempo de ciclo es la longitud del corte ÷ la velocidad. más el número de perforaciones × el tiempo de perforación.
- Ten en cuenta los valores de esquina y de permanencia — Las esquinas ralentizan el cabezal mientras el láser permanece encendido; es en el tubo delgado donde comienza el retroceso de la quemadura.
- Revisa la columna de presión de gas — La velocidad depende de la presión; aplicar la velocidad indicada en la tabla con una presión incorrecta sacrifica la calidad del borde en favor de la imagen impresa.
- Considera la tabla y la muestra como el contrato. — Antes de hacer el pedido, pida al fabricante que corte su tubo real y que mida el tiempo que tarda en hacerlo; nuestra Guía de precios de máquinas de corte de tubos por láser indica qué datos hay que enviar para que la prueba se ejecute con la configuración correcta.
Límites de diámetro y forma: lo que admiten las máquinas reales
El grosor representa solo la mitad de la capacidad: los mandriles y la bancada determinan los tamaños de tubo que una máquina puede sujetar realmente. Estos son los límites publicados de la gama:
| Modelo | Tubo redondo | Cuadrado / rectangular | Capacidad publicada |
| CTK-A12-E | φ8–120 mm | 10–80 mm; circunscrito ≤ φ120 mm | Mandril ligero con centrado automático para corte a alta velocidad |
| CTK-C12D-E | φ10–120 mm | 10 × 10 – 120 × 120 mm | Dimensiones compactas de 9.000 × 1.500 mm; mandril de 120 rpm |
| CTK-A6-E | φ15–220 mm | Circunscrito < φ220 mm | Mandril neumático de carrera completa para secciones de mayor diámetro |
| CTK-C8-LN | φ20–360 mm | 20×20–250×250 mm; rectangular hasta 300×200 mm | Tubo de gran formato; mandril delantero sellado, soplado trasero automático |
| CTK-C22-LN | φ12–220 mm | 12 × 12 – 160 × 160 mm | Longitud de alimentación manual: 7.000 mm / automática: 5.800–6.500 mm |
| CTK-X15-E | φ16–80 mm | 16×16–60×60 mm | Mandril de más de 150 rpm; procesamiento automático del principio y el final |
| CTK-P9-BD | Rango según el proyecto | Perfiles redondos, cuadrados, rectangulares y especiales | Corte en bisel a 45°; ±0,03 mm; doble mandril a 200 rpm |
Dos notas importantes. En primer lugar, ajuste el mandril al tubo más delgado, no al más grueso: un juego de mordazas que aprieta un tubo de 1 mm no se adapta a una fuente potente. En segundo lugar, si su programa de producción combina chapa y tubo, una máquina de corte por láser de chapa y tubo La herramienta combinada cubre ambas funciones en una sola pasada. Y si el perfil que necesitas es una ranura y no un corte —para estanterías y marcos de muebles—, una máquina para ranurar tubos dedicada realiza ese trabajo más rápido que un láser. Si desea conocer un método estructurado que permita convertir estos límites en una elección de máquina, consulte nuestro Marco de 9 pasos para ingenieros.
Preguntas frecuentes
¿Qué velocidad de corte alcanzan realmente las máquinas láser para tubos?
La línea dedicada a los tubos (serie CTK-X) tiene una velocidad máxima de 12 m/min, con la salvedad que indica la propia especificación: depende del material y del grosor. La plataforma combinada para chapa y tubo (CTK-3015F/3015FB) tiene una velocidad nominal de 80 m/min en el mejor de los casos. El tiempo de ciclo real siempre es menor tras el punzonado y en las esquinas; calcule las estimaciones basándose en la tabla de corte, no en la velocidad nominal.
¿Qué grosor puede cortar un láser para tubos de 1.000 a 3.000 W?
Esa potencia cubre los espesores de pared que utilizan la mayoría de los productos tubulares; el trabajo de producción se centra aproximadamente entre 1 y 6 mm. El límite máximo exacto de cada potencia para cada material se indica en la tabla de corte de la máquina; lo confirmamos con un corte de prueba de su tubo real antes de finalizar el pedido.
¿Por qué es importante el ancho de corte en el diseño de tubos?
El ancho de corte publicado de 0,1–0,2 mm es la anchura de material que elimina el láser. Los anchos de ranura, las esquinas interiores y los tamaños de los orificios deben tenerlo en cuenta, y el software de anidamiento compensa la trayectoria de la herramienta según el valor exacto del ancho de corte. Un diseño que no tenga en cuenta el ancho de corte da lugar a piezas que requieren reelaboración o que no encajan.
¿Puede una sola máquina cortar tanto chapa como tubos?
Sí: el modelo CTK-3015F/3015FB admite tubos de φ20–220 mm (diagonal de hasta 220 mm) en el eje giratorio, además de una bancada de chapa plana, lo que permite sacrificar parte de la automatización en el lado del tubo a cambio de mayor flexibilidad. Son adecuadas para talleres con una demanda mixta; las máquinas específicas para tubos resultan más rentables cuando el tubo es el producto principal.
La versión resumida
Las velocidades indicadas son máximas: 12 m/min en la línea dedicada a tubos, 80 m/min en la plataforma de chapa y tubo —y la propia especificación indica “según el material y el grosor”. El rango de potencias de 1.000–3.000 W cubre los espesores de 1–6 mm, donde se concentra la mayor parte del trabajo con tubos; los valores exactos son cifras de la tabla de corte confirmadas mediante un corte de prueba. El ancho de corte es de 0,1 a 0,2 mm y forma parte de sus cálculos de diseño. Los límites del mandril y de la bancada determinan lo que la máquina puede sujetar: compárelos con su pared más delgada y su tubo más largo. A continuación, fije el precio de la máquina: nuestra Guía de precios de máquinas de corte de tubos por láser muestra cómo se calcula esa cotización.
¿Tiene preparado un programa de producción de tubos? Envíelo a Chittak y el equipo de exportación le facilitará muestras de corte, estimaciones del tiempo de ciclo y un presupuesto detallado. O explore la gama de máquinas de corte de tubos por láser para preseleccionar modelos primero. Más guías en nuestra archivo del blog.
Si quieres saber qué máquinas hay detrás de las cifras: Componentes de la máquina de corte de tubos por láser: explicación — qué aporta cada uno: la fuente, el cabezal de corte, los mandriles, el movimiento y los controles, desde la planta de producción.
PUBLICACIONES MÁS POPULARES
- Corte con tubo láser con remate cero: el cálculo del ahorro de material
- Corte por láser de tubos cuadrados y rectangulares: parámetros y normas de diseño
- Los 10 principales fabricantes de máquinas de corte por láser para tubos en China (2026)
- Piezas de una máquina de corte por láser de tubos: función de cada componente
- Sierra de corte en frío frente a sierra de cinta: ¿cuál es la mejor para tubos y perfiles? Una guía para fábricas
